Как составить прайс на токарные и фрезерные работы: ставки, коэффициенты и правила расчёта
Для владельца цеха: почему в механообработке прайс — это не список цен на детали, а ставки по группам станков, наладка и программа, коэффициенты по материалу, правила для точности, минимального заказа и срочности. С расчётом заявки на условных числах.
Редакция MetalGuide8 мин чтения
Почему прайс на мехобработку — это правила, а не цены
У лазерной резки цена детали следует из чертежа почти автоматически: длина реза, число врезок, металл. У токарной и фрезерной детали время зависит от числа установов, инструмента, допусков, материала и партии — список цен на детали составить нельзя. Поэтому прайс цеха механообработки — это ставки и правила, по которым технолог или менеджер одинаково считает любую заявку.
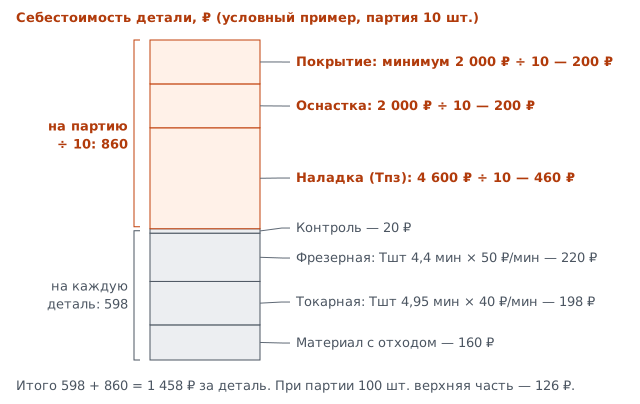
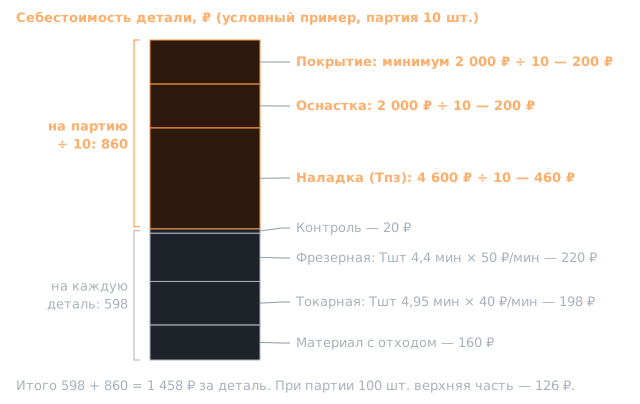
Сама цена детали складывается из штучного времени по операциям, наладки, материала и сторонних операций. Как посчитать каждую статью и как цена штуки падает с партией, разобрано в статье «Себестоимость фрезерной и токарной детали». Здесь — как оформить это в прайс, чтобы два менеджера по одному чертежу назвали одну цену.
Что в прайсе | Зачем |
|---|---|
Ставки часа по группам станков | Час пятиосевого центра и час токарного станка стоят по-разному |
Ставка программирования | Время технолога — не время станка |
Правила наладки | Наладка на установ — на партию, не на деталь |
Коэффициенты по материалу | Время одной и той же детали зависит от группы материала |
Правила для точности и контроля | Жёсткие допуски — дополнительные проходы и замеры |
Минимальный заказ и срочность | Защита от убыточных мелких заказов и цена за очередь |
Что считается отдельно | Материал, термообработка, покрытие, специальный инструмент и оснастка |
Ставки по группам станков
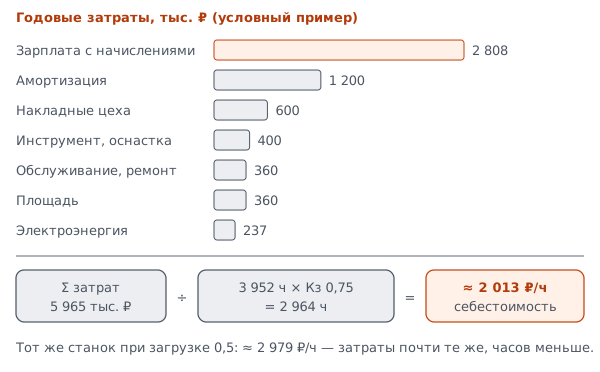
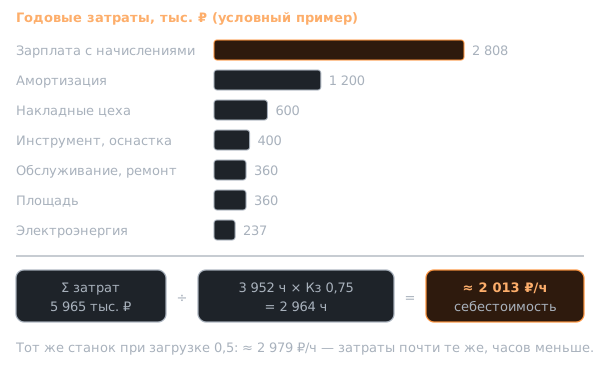
Каждая группа станков — свой объект расчёта ставки: свои амортизация, обслуживание, площадь и загрузка. Порядок расчёта — в статье «Как рассчитать стоимость нормо-часа станка». Однотипные станки объединяют в участок с общей ставкой, а оборудование, которое сильно различается по стоимости, считают отдельно.
Типичное деление для прайса:
- токарные станки с ЧПУ;
- токарно-фрезерные центры с приводным инструментом;
- трёхосевые фрезерные обрабатывающие центры;
- пятиосевые центры и обработка 3+2;
- шлифование, электроэрозия, универсальные станки — если есть.
Программирование — отдельная ставка: у технолога с CAM-системой свои затраты на час, а программа, написанная заранее, не занимает станок. Если программу набирает оператор у стойки, её время — это время станка, и его считают по ставке станка.
Наладка и программа: на партию
Подготовительно-заключительное время по ГОСТ 3.1109-82 (действует) рассчитано на партию, а не на деталь — подробно в статье «Штучное и подготовительно-заключительное время». На станке с ЧПУ это установка приспособления и инструмента, привязка нулей, отработка программы и проверка первой детали.
В прайсе зафиксируйте:
- наладку на установ — по группам станков или по сложности установа: тиски, приспособление, патрон с мягкими кулачками;
- программу — по сложности детали или по фактическому времени технолога;
- повторный заказ — если программа и оснастка сохранены, наладка короче, а программа не нужна.
Это главная причина, почему одна деталь стоит в разы дороже детали из партии. Заказчику это стоит объяснять прямо в расчёте: отдельная строка наладки показывает, что заказ двадцати деталей вместо пяти снижает цену штуки.
Коэффициенты по материалу
Sandvik Coromant делит обрабатываемые материалы по ISO на шесть основных групп: P — стали, M — нержавеющие стали, K — чугуны, N — цветные металлы, такие как алюминий, медь, латунь, S — жаропрочные сплавы и титан, H — закалённые материалы. Внутри групп обрабатываемость тоже различается — у стали, например, она зависит от легирования, термообработки и способа производства, поэтому Sandvik дробит группы на подгруппы.
Для прайса из этого следует простое правило: коэффициент на материал — это отношение штучного времени на одной и той же детали в данном материале к времени в базовом, например в конструкционной стали.
kм = Тшт(материал) / Тшт(база)
- kм
- коэффициент на материал для группы
- Тшт(материал)
- штучное время детали в данном материале, мин
- Тшт(база)
- штучное время той же детали в базовом материале, мин
Откуда брать время:
- из своего учёта — детали, которые вы делали в разных материалах;
- из CAM — та же траектория на режимах, которые вы реально используете для этого материала и инструмента. Как считать машинное время по режимам — в статье «Режимы резания при точении», подобрать режимы — в калькуляторе режимов резания.
Коэффициент умножает только штучное время. Наладка, программа и контроль первой детали от материала почти не зависят. Если инструмент учтён в ставке часа, а в трудных материалах он расходуется заметно быстрее, учтите это отдельной строкой на партию или в коэффициенте — один раз.
Точность, шероховатость и контроль
Жёсткий допуск или низкая шероховатость стоят денег не сами по себе, а через время: чистовые проходы, другую оснастку, замеры в процессе, контроль на КИМ, иногда — шлифование отдельной операцией. Поэтому в прайсе их учитывают дополнительным временем операций и контроля, а не надбавкой в процентах.
Удобно описать в прайсе, что входит в базовую цену — например, общие допуски по чертежу и шероховатость после чистовой обработки на вашем оборудовании, — и что считается дополнительно. Как назначают квалитеты и шероховатость, — в статьях «Квалитеты и посадки» и «Шероховатость поверхности Ra и Rz».
Пример расчёта заявки на условных числах
Ставки прайса в условном примере (с рентабельностью): токарный станок с ЧПУ — 2 400 ₽/ч, трёхосевой центр — 3 000 ₽/ч, программирование — 1 500 ₽/ч. Коэффициент на материал группы M по учёту цеха — 1,4.
Заявка: вал с лыской, партия 20 шт., нержавеющая сталь. В базовой стали штучное время токарной операции 6 мин, фрезерной — 4 мин; наладка токарная 40 мин, фрезерная — 60 мин; программа — 1 ч.
Условный пример, ₽ | Расчёт в нержавеющей стали | Сумма | Для сравнения: базовая сталь |
|---|---|---|---|
Токарная операция | (6 × 1,4 × 20 + 40) мин = 208 мин × 2 400 ₽/ч | 8 320 | (6 × 20 + 40) = 160 мин → 6 400 |
Фрезерная операция | (4 × 1,4 × 20 + 60) мин = 172 мин × 3 000 ₽/ч | 8 600 | (4 × 20 + 60) = 140 мин → 7 000 |
Программа | 1 ч × 1 500 ₽/ч | 1 500 | 1 500 |
Работа на партию |
| 18 420 | 14 900 |
На деталь |
| 921 | 745 |
Проверка токарной строки: 208 ÷ 60 ≈ 3,467 ч × 2 400 = 8 320 ₽. Время выросло в 1,4 раза, а цена работы — в 18 420 ÷ 14 900 ≈ 1,24 раза: наладка и программа не зависят от материала. Если бы в условном примере умножили на 1,4 всю цену, получилось бы 14 900 × 1,4 = 20 860 ₽ — на 2 440 ₽ больше.
Материал, сторонние операции и брак добавляют к работе так же, как в статье о себестоимости детали. Массу заготовки удобно проверить в калькуляторе массы металла.
Общие правила прайса
- Минимальный заказ — сумма, ниже которой заказ не берут или доводят до неё доплатой: приём, программа, наладка и отгрузка стоят денег даже на одной детали.
- Срочность — наценка за постановку вне очереди; напишите, применяется она к работе или ко всему заказу.
- Материал — свой с ценой на дату расчёта или давальческий; при давальческом напишите, кто отвечает за брак заготовки.
- Сторонние операции — термообработка, покрытие — по счёту подрядчика с учётом его минимального заказа и доставки.
- Срок действия расчёта и условия пересчёта при изменении чертежа или количества.
Что из этого перенести в коммерческое предложение и как сформулировать оговорки — в статье «Как цеху составить коммерческое предложение».
Где прайс на мехобработку теряет деньги
- Цена «по аналогии» без времени. Похожая деталь из другого материала или с другим числом установов стоит по-другому. Сначала время, потом цена.
- Коэффициент на всю цену. Цена завышена, сильнее всего на малых партиях, где велика доля наладки и программы.
- Наладка внутри штучного времени. Разовые заказы идут в убыток, партии проигрывают по цене.
- Одна ставка на все станки. Пятиосевой центр продаётся по цене токарного, а токарный — дороже рынка.
- Программа бесплатно. Время технолога — затраты, особенно на разовых сложных деталях.
- Нет сверки с фактом. Коэффициенты и время наладки устаревают. Сравнивайте расчёт с журналом станка после каждой партии; как простои влияют на ставку — в статье «Загрузка оборудования и OEE».
Что заказчик может упростить в чертеже, чтобы цена по вашему прайсу была ниже, разобрано в статье «Как заказать фрезерную и токарную обработку».
Посчитать здесь: Режимы резания
Обороты шпинделя по скорости резания, минутная подача по подаче на зуб, съём материала и поправка подачи на утонение стружки — для фрезерования и точения.
Пошагово
Чек-лист для печатиРазделите станки на группы
Токарные с ЧПУ, токарно-фрезерные, трёхосевые и пятиосевые обрабатывающие центры, шлифовальные, универсальные. Для каждой группы — своя ставка часа.
Отделите наладку и программу
Подготовительно-заключительное время на установ и время технолога на программу — отдельные строки, а не часть штучного времени.
Задайте коэффициенты по материалу
По группам обрабатываемых материалов: отношение штучного времени на одной и той же детали к базовому материалу — по своему учёту или расчёту в CAM своими режимами.
Запишите правила для точности и особых требований
Жёсткие допуски, низкая шероховатость, контроль на КИМ — через дополнительное время операций и контроля, а не процентной надбавкой «на глаз».
Добавьте общие правила
Минимальный заказ, срочность, материал заказчика, сторонние операции, срок действия расчёта и условия пересчёта при изменении чертежа.
Сверяйте расчёт с фактом
По каждой закрытой партии сравнивайте расчётное время с фактическим по журналу станка и правьте коэффициенты, а не наценку.
Вопросы и ответы
Можно ли повесить на сайт цены на токарные и фрезерные детали?
Списком — нет: у каждой детали своё время и своя наладка. Публикуют правила: ставки по группам станков, условия по наладке, программе, минимальному заказу и срочности. Цену детали дают по чертежу и количеству.
К чему применять коэффициент на материал — ко всей цене или к времени?
К штучному времени операций. Наладка, программа и контроль первой детали от материала почти не зависят, и если умножить на коэффициент всю цену, малые партии из трудных материалов окажутся завышены.
Где взять коэффициенты на материал?
Из своего учёта: штучное время одной и той же или похожей детали в разных материалах. Если истории нет — расчёт в CAM на режимах, которые вы реально используете для этого материала и инструмента. Чужие таблицы коэффициентов отражают чужие станки и инструмент.
Нужна ли отдельная ставка на программирование?
Да, если программу пишет технолог за компьютером, а не оператор на станке. Тогда его время считают по его ставке, а станок в это время работает на другом заказе.
Источники
Посчитать
Читать также
Экономика цеха10 мин
Как рассчитать стоимость нормо-часа станка
Себестоимость часа станка — годовые затраты ÷ (фонд времени × загрузка), ставка для заказчика — себестоимость × (1 + рентабельность). Что собрать в затраты, сколько часов в фонде по календарю 2026–2027 годов и какую загрузку брать — с условным примером.
Экономика цеха7 мин
Себестоимость фрезерной и токарной детали: из чего складывается и как считать
Как посчитать себестоимость детали на станках с ЧПУ: материал с отходом, машинное и штучное время по операциям, наладка на партию, оснастка, контроль, покупные операции. Пример для партии 1, 10 и 100 штук.
Экономика цеха6 мин
Как цеху составить коммерческое предложение на изготовление деталей
Что должно быть в КП цеха: деталь и ревизия чертежа, материал, цена по партиям, срок и от чего он считается, оплата, доставка, срок действия, исключения и документы о качестве. Оферта и акцепт по ГК РФ и шаблон КП.
Как заказать изготовление8 мин
Как заказать фрезерную и токарную обработку дешевле: технологичность детали и число установов
Какие решения в чертеже делают деталь на станке с ЧПУ дороже и как изменить их без потери функции: точность по функции, меньше установов, радиус и глубина карманов, стандартные резьбы, разбор модели с технологом и цена на несколько количеств.