Штучное время Тшт и подготовительно-заключительное Тпз: из чего складывается норма на операцию
Состав нормы времени на операцию по ГОСТ 3.1109-82: основное, вспомогательное, оперативное время, обслуживание рабочего места и личные потребности, Тпз на партию. Как собрать Тшт для станка с ЧПУ, когда в приспособлении несколько деталей и где ошибаются.
Редакция MetalGuide6 мин чтения
Термины по ГОСТ 3.1109-82
Понятия нормирования задаёт ГОСТ 3.1109-82 «ЕСТД. Термины и определения основных понятий». Он действует с 01.01.1983, текст — с Изменением № 1. Буквенных обозначений в стандарте нет; в таблице ниже — обозначения, принятые в заводской практике и в статьях гида.
Термин (номер в ГОСТ) | Обозначение | Что это |
|---|---|---|
Штучное время (72) | Тшт | цикл операции, делённый на число одновременно изготовляемых изделий |
Основное время (73) | То | часть штучного времени, за которую меняется состояние предмета труда |
Вспомогательное время (74) | Тв | часть штучного времени на приёмы, которые обеспечивают это изменение |
Оперативное время (75) | Топ | сумма основного и вспомогательного |
Обслуживание рабочего места (76) | Тоб | поддержание оснастки в работоспособном состоянии, уход за ней и рабочим местом |
Время на личные потребности (77) | Тотл | личные надобности и, при утомительной работе, дополнительный отдых |
Подготовительно-заключительное (71) | Тпз | подготовка исполнителя и оснастки к операции и приведение в порядок после неё, на партию |
Отдельно стандарт определяет нормы — регламентированные значения этих величин: норму времени (81), нормы штучного (83), подготовительно-заключительного (82), оперативного (84), основного (85) и вспомогательного (86) времени. Сам термин «норма времени» — время выполнения заданного объёма работ в заданных условиях исполнителем нужной квалификации.
Из чего складывается Тшт
По определениям терминов 72–77 штучное время собирается так.
Тшт = (То + Тв + Тоб + Тотл) / q
- Тшт
- штучное время на одну деталь, мин
- То
- основное время цикла, мин
- Тв
- неперекрываемое вспомогательное время цикла, мин
- Тоб
- время обслуживания рабочего места на цикл, мин
- Тотл
- время на личные потребности на цикл, мин
- q
- число деталей, обрабатываемых за цикл одновременно, шт.
Делитель q — прямое следствие термина 72: штучное время — отношение цикла операции к числу одновременно изготовляемых изделий. Если приспособление держит четыре заготовки, цикл делят на четыре.
Перекрываемое время. Норма оперативного времени по термину 84 — сумма основного и неперекрываемого им вспомогательного. На станке с ЧПУ это важно: пока идёт программа, оператор может мерить предыдущую деталь, снимать заусенцы или готовить следующую заготовку. Если эти действия укладываются в машинное время, в оперативное они не добавляются.
Основное время на станке с ЧПУ
Основное время — время, за которое меняется состояние заготовки, то есть резание. Его берут из CAM-системы или считают по режимам: при точении То = lm / (fn · n) — длина обработки, делённая на подачу на оборот и частоту вращения (у Sandvik Coromant — Tc); подробнее — в статье «Режимы резания при точении».
Время цикла программы больше основного: в нём холостые ходы, смена инструмента, ожидание шпинделя. По смыслу термина 74 это вспомогательное время — оно обеспечивает резание, но заготовку не меняет. Делить его на «основное» и «вспомогательное» нужно, чтобы видеть, где искать резерв: в режимах резания или в траектории и числе инструментов.
Вспомогательное время, обслуживание и личные потребности
Вспомогательное время вне программы — установка, закрепление, снятие и обдувка детали, контрольные замеры, которые нельзя сделать во время цикла. Его определяют хронометражем на своём участке или по нормативам, принятым на предприятии.
Обслуживание рабочего места — уход за оснасткой и рабочим местом: смена изношенного инструмента, уборка стружки, проверка СОЖ. Время на личные потребности включает и дополнительный отдых при утомительной работе. Эти две составляющие закладывают по нормативам, принятым на предприятии, и сверяют с фактическим учётом времени смены.
Подготовительно-заключительное время Тпз
По термину 71 подготовительно-заключительное время учитывается на партию деталей. На станке с ЧПУ в него входят:
- получение задания, чертежа, программы и инструмента;
- установка и выверка приспособления, установка и привязка инструмента;
- отладка программы и обработка первой детали с контролем;
- после партии — снятие оснастки, сдача работы, приведение рабочего места в порядок.
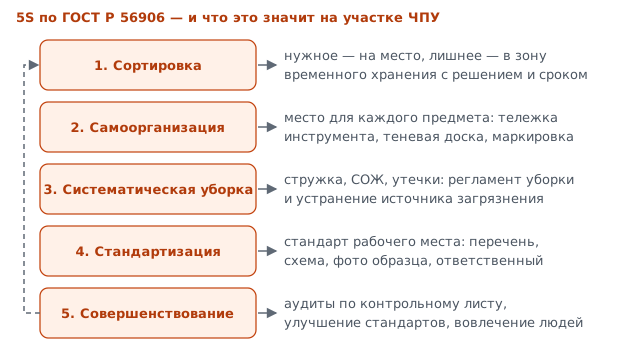
Тпз почти не зависит от размера партии, поэтому на штучных заказах оно может быть больше всего штучного времени. Как сокращают переналадку — в статье «5S и SMED в цехе».
Время на деталь в партии: Тшк
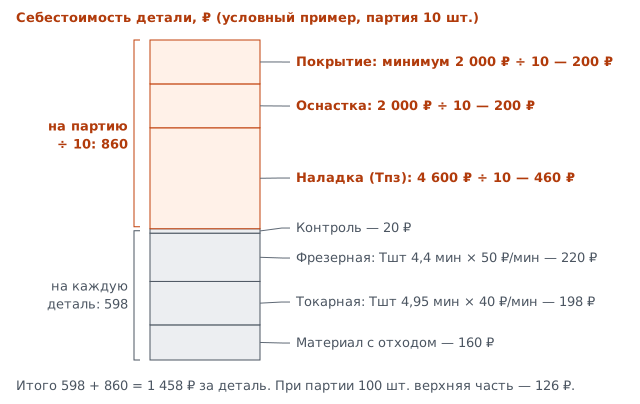
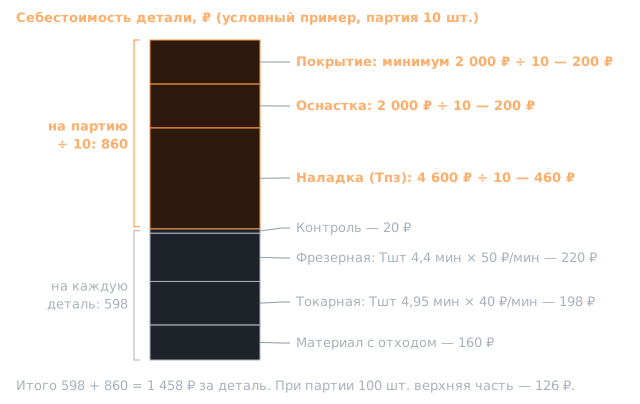
Чтобы посчитать трудоёмкость или цену партии, подготовительно-заключительное время делят на число деталей и прибавляют к штучному. Термина «штучно-калькуляционное время» в ГОСТ 3.1109-82 нет — это расчётная величина.
Тшк = Тшт + Тпз / n
- Тшк
- время на одну деталь с долей наладки, мин
- Тшт
- штучное время, мин
- Тпз
- подготовительно-заключительное время на партию, мин
- n
- число деталей в партии, шт.
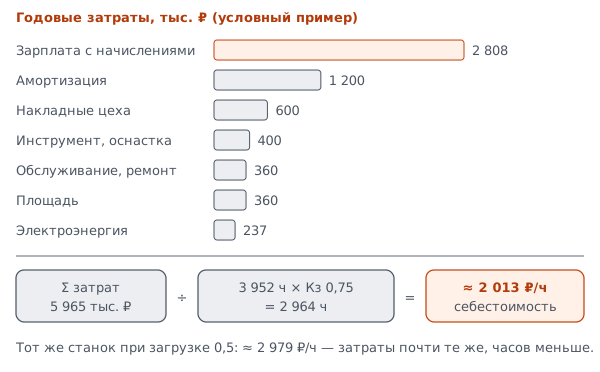
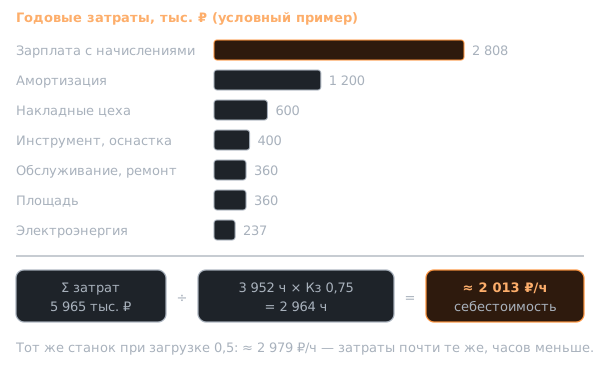
Как штучно-калькуляционное время превращается в себестоимость и цену детали, — в статьях «Себестоимость фрезерной и токарной детали» и «Как рассчитать стоимость нормо-часа».
Условный пример: фрезерная операция, две детали в установке
В двухместном приспособлении фрезеруют две детали за цикл.
- Основное время по CAM — 11,0 мин за цикл.
- Вспомогательное в программе — холостые ходы и смена инструмента — 3,0 мин.
- Вспомогательное вне программы — установка и снятие двух деталей — 2,0 мин. Замер предыдущей пары оператор делает во время цикла — время перекрыто и не добавляется.
- Оперативное время цикла: 11,0 + 3,0 + 2,0 = 16,0 мин.
- Обслуживание и личные потребности — условно 2,0 мин на цикл.
- Штучное время: (16,0 + 2,0) / 2 = 9,0 мин на деталь.
Наладка на партию — условно 90 мин. При партии 40 шт. Тшк = 9,0 + 90 / 40 = 11,25 мин, при партии 4 шт. — 9,0 + 90 / 4 = 31,5 мин. Если бы норму поставили по времени программы на одну деталь, 14,0 / 2 = 7,0 мин, участок не выполнял бы план даже без простоев.
Многостаночное обслуживание
Когда один оператор ведёт несколько станков, его время делится между ними. Для этого ГОСТ 3.1109-82 вводит коэффициент штучного времени (термин 78): долю затрат времени многостаночника на работу на данном рабочем месте от суммы таких затрат по всем операциям многостаночного обслуживания. Через него распределяют штучное время оператора между станками, а время самих станков остаётся своим у каждого.
Типичные ошибки
- Норма равна времени программы. Без установки, замеров вне цикла, обслуживания и личных потребностей норма заведомо невыполнима.
- Цикл не разделён на число деталей в установке — или, наоборот, разделён дважды, когда время программы уже посчитано на одну деталь.
- Перекрываемое время добавлено к оперативному. Замер во время резания не удлиняет цикл.
- Наладка спрятана в штучное время. Тогда на большой партии норма завышена, а на малой занижена; Тпз держат отдельно и делят на партию.
- Норма не сверена с фактом. Норму проверяют по учёту времени смены и пересматривают, когда меняются программа, оснастка или режимы.
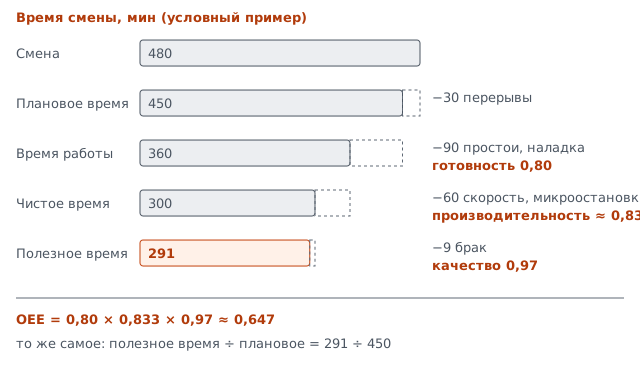
Как загрузка станков и потери времени связаны с нормами, — в статье «Загрузка оборудования и OEE».
Посчитать здесь: Режимы резания
Обороты шпинделя по скорости резания, минутная подача по подаче на зуб, съём материала и поправка подачи на утонение стружки — для фрезерования и точения.
Пошагово
Чек-лист для печатиРазбить операцию на переходы
Выписать по программе и технологической карте, что делает станок и что делает оператор: резание, холостые ходы и смена инструмента, установка и снятие детали, замеры.
Определить основное время
Взять время резания из CAM-системы или посчитать по режимам: для точения То = lm / (fn · n). Время резания по всем переходам сложить.
Определить вспомогательное время
Добавить действия, без которых резание невозможно: холостые ходы и смену инструмента по программе, установку и снятие детали, замеры. Действия, которые оператор делает, пока станок режет, в оперативное время не добавлять.
Добавить обслуживание и личные потребности
По нормативам, принятым на предприятии, или по наблюдениям на своём участке. Сумма даёт время цикла операции.
Разделить цикл на число деталей
Штучное время — цикл операции, делённый на число деталей, которые обрабатываются одновременно. Подготовительно-заключительное время на партию записать отдельно.
Вопросы и ответы
Время цикла по программе ЧПУ и есть штучное время?
Нет. Время программы включает резание, холостые ходы и смену инструмента, но не включает установку и снятие детали, замеры вне цикла, обслуживание рабочего места и личные потребности. Штучное время больше времени программы.
Как считать штучное время, если в приспособлении несколько деталей?
По ГОСТ 3.1109-82 штучное время — цикл операции, делённый на число одновременно изготовляемых деталей. Если за цикл 16 минут обрабатываются две детали, на одну приходится 8 минут.
Есть ли штучно-калькуляционное время в ГОСТ?
В ГОСТ 3.1109-82 такого термина нет, как и буквенных обозначений Тшт и Тпз. Штучно-калькуляционное время Тшк = Тшт + Тпз / n — расчётная величина: так подготовительно-заключительное время партии переносят на одну деталь.
Что входит в подготовительно-заключительное время на станке с ЧПУ?
Всё, что делают один раз на партию: получить задание, чертёж и программу, установить и выверить приспособление, поставить и привязать инструмент, отладить программу, сделать и проверить первую деталь, после партии снять оснастку и привести рабочее место в порядок.
Источники
- ГОСТ 3.1109-82 Единая система технологической документации. Термины и определения основных понятий — термины 71–88 (с Изменением № 1) · в реестре гида
- ГОСТ 3.1109-82 — карточка каталога ФГБУ «Институт стандартизации» (статус «действует», введён 01.01.1983) · в реестре гида
- Sandvik Coromant — General turning formulas and definitions (машинное время Tc = lm / (fn · n), в статье — То)
Посчитать
Читать также
Экономика цеха7 мин
Себестоимость фрезерной и токарной детали: из чего складывается и как считать
Как посчитать себестоимость детали на станках с ЧПУ: материал с отходом, машинное и штучное время по операциям, наладка на партию, оснастка, контроль, покупные операции. Пример для партии 1, 10 и 100 штук.
Экономика цеха10 мин
Как рассчитать стоимость нормо-часа станка
Себестоимость часа станка — годовые затраты ÷ (фонд времени × загрузка), ставка для заказчика — себестоимость × (1 + рентабельность). Что собрать в затраты, сколько часов в фонде по календарю 2026–2027 годов и какую загрузку брать — с условным примером.
Экономика цеха6 мин
Загрузка оборудования и OEE: как считать и что с ними делать
Коэффициент загрузки и OEE — готовность × производительность × качество: определения по ISO 22400-2, расчёт по сменному учёту с примером, виды потерь, роль мониторинга станков и влияние на ставку часа.
Экономика цеха6 мин
5S и SMED в цехе металлообработки: порядок на участке и быстрая переналадка
Пять шагов 5S по ГОСТ Р 56906 и с чего начать на участке ЧПУ. Быстрая переналадка SMED по Сигео Синго: внутренние и внешние операции, пример переналадки фрезерного станка и расчёт эффекта для OEE и партии.