Режимы резания при точении: скорость, обороты, подача на оборот и глубина
Как посчитать режим точения — обороты по скорости резания, минутную подачу, основное время, съём и мощность. Как связаны подача, радиус при вершине и шероховатость, и почему при торцевании падает скорость резания.
Редакция MetalGuide6 мин чтения
Из чего состоит режим точения
ГОСТ 25762-83 (действует) определяет режим резания как совокупность значений скорости резания, подачи или скорости движения подачи и глубины резания. В каталогах инструмента и в статье — обозначения ISO, в старых технологических картах — по ГОСТ:
Величина | Обозначение в каталогах | По ГОСТ 25762-83 | Единица |
|---|---|---|---|
Скорость резания | vc | v | м/мин |
Частота вращения шпинделя | n | — | об/мин |
Подача на оборот | fn | So | мм/об |
Минутная подача | vf | vs | мм/мин |
Глубина резания | ap | — | мм |
Обрабатываемый диаметр | Dm | — | мм |
Радиус при вершине пластины | RE | — | мм |
Глубина резания при продольном точении — половина разности диаметров до и после прохода.
Скорость резания и обороты
n = 1000 · vc / (π · Dm); vc = π · Dm · n / 1000
- n
- частота вращения шпинделя, об/мин
- vc
- скорость резания, м/мин
- Dm
- обрабатываемый диаметр, мм
На токарном станке диаметр под резцом меняется от прохода к проходу, а при подрезке торца — непрерывно. При постоянных оборотах (G97) скорость резания падает вместе с диаметром. Поэтому на станках с ЧПУ обычно задают постоянную скорость резания G96: система сама поднимает обороты на меньшем диаметре. Предел оборотов при этом задают обязательно — как это пишут в программе, разобрано в статье «Структура управляющей программы».
Пример: vc = 200 м/мин на Ø20 требует 1000 · 200 / (π · 20) ≈ 3183 об/мин. Если предел оборотов 3000, фактическая скорость на этом диаметре — π · 20 · 3000 / 1000 ≈ 188 м/мин, а ближе к оси она падает до нуля.
Подача на оборот и глубина резания
Подача на оборот fn задаёт толщину стружки, время прохода и шероховатость. Глубина ap — нагрузку на кромку и число проходов. Их выбирают вместе с пластиной:
- Геометрия пластины. Sandvik Coromant делит геометрии на чистовые (малые глубины и подачи, низкие силы), получистовые (широкий диапазон) и черновые (большие глубины и подачи, наибольшая прочность кромки). Каждой геометрии соответствует своя область дробления стружки по fn и ap — она в каталоге производителя.
- Радиус при вершине не больше глубины. Правило Sandvik Coromant: RE равен глубине резания или меньше. Если глубина меньше радиуса, кромка трётся, растут радиальная сила и склонность к вибрациям. Особенно это важно при растачивании.
- Чем больше радиус, тем прочнее кромка и тем выше допустимая подача, но больше радиальная сила. Для вибрационно-опасных деталей радиус уменьшают.
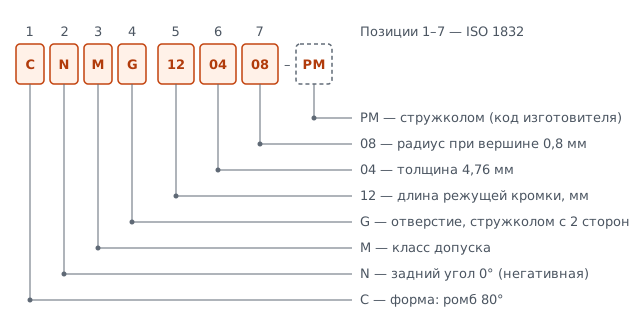
Как читать радиус и форму пластины в её обозначении — в статье «Токарные пластины: маркировка ISO».
Стружка
Sandvik Coromant советует начинать с меньшей подачи — ради надёжности кромки и шероховатости — и поднимать её, пока стружка не начнёт ломаться: большая подача даёт более толстую и жёсткую стружку. Чем больше глубина, тем большее усилие нужно, чтобы стружку сломать. Меньший радиус при вершине лучше управляет стружкой, чем больший.
Время, съём и мощность
vf = fn · n; Tc = lm / (fn · n)
- vf
- минутная подача, мм/мин
- fn
- подача на оборот, мм/об
- n
- частота вращения, об/мин
- Tc
- основное время, мин
- lm
- длина обработки, мм
Q = vc · ap · fn; Pc = vc · ap · fn · kc / (60 · 10³)
- Q
- съём, см³/мин
- vc
- скорость резания, м/мин
- ap
- глубина резания, мм
- fn
- подача на оборот, мм/об
- Pc
- мощность резания, кВт
- kc
- удельная сила резания, Н/мм²
Удельная сила резания kc зависит от материала и толщины стружки: чем тоньше стружка, тем kc больше; при положительном переднем угле она меньше (Sandvik Coromant). Значение для своего материала и подачи берут у производителя инструмента. Мощность резания сравнивают с мощностью шпинделя по паспорту станка.
Пример расчёта
Продольное точение вала Ø50, длина прохода 100 мм. Стартовые данные условные, как их мог бы дать каталог: vc = 200 м/мин, fn = 0,2 мм/об, ap = 2 мм, пластина с RE 0,8 мм — радиус меньше глубины, правило выполнено.
- Обороты: n = 1000 · 200 / (π · 50) ≈ 1273 об/мин.
- Минутная подача: vf = 0,2 · 1273 ≈ 255 мм/мин.
- Основное время: Tc = 100 / 255 ≈ 0,39 мин — около 24 секунд на проход.
- Съём: Q = 200 · 2 · 0,2 = 80 см³/мин.
- Расчётная шероховатость: по таблице Sandvik Coromant для RE 0,8 мм и подачи 0,2 мм/об — Ra 1,25 мкм.
Обороты и минутную подачу можно проверить в калькуляторе режимов резания.
Подача и шероховатость
Шероховатость после точения задают подача и радиус при вершине. Sandvik Coromant приводит таблицу Ra для обычных пластин; значения для RE 0,4 и 0,8 мм производитель называет расчётными. Числа ниже — из этой таблицы, а не из упрощённой формулы через квадрат подачи и радиус: они с ней не совпадают, и смешивать их не нужно. Фактическая шероховатость зависит ещё от износа, вибраций и материала:
Подача fn, мм/об | Ra при RE 0,4 мм, мкм | Ra при RE 0,8 мм, мкм | Ra при RE 1,2 мм, мкм |
|---|---|---|---|
0,10 | 0,63 | 0,31 | — |
0,15 | 1,41 | 0,70 | 0,47 |
0,20 | 2,50 | 1,25 | 0,83 |
0,25 | — | 2,25 | 1,50 |
Пластины с зачищающей кромкой (wiper) по ориентиру Sandvik Coromant дают ту же шероховатость при вдвое большей подаче или вдвое лучшую при той же. Они рассчитаны в основном на продольное точение и подрезку торца. Какую Ra назначать под подшипник, манжету или покрытие, разобрано в статье «Шероховатость поверхности Ra и Rz».
Вибрации и жёсткость
Если режим по каталогу вызывает вибрации, причину чаще ищут в системе, а не в цифрах:
- Угол в плане держат близким к 90°: даже небольшое отклонение меняет направление силы. При растачивании, по Sandvik Coromant, угол в плане не меньше 75°.
- Вылет инструмента — минимальный; длина зажима борштанги — не меньше трёх её диаметров.
- Вылет заготовки. Для закалённых деталей Sandvik Coromant считает нормой L/D до 2:1 при закреплении с одной стороны; для обычных заготовок ориентиры по L/D — в статье «Обработка нежёстких валов».
- Глубина больше радиуса при вершине — так растёт осевая сила и уменьшается радиальная, которая и раскачивает тонкие детали.
Где ошибаются
- Постоянные обороты на торце и ступенчатом валу. На малом диаметре скорость резания падает в разы — шероховатость и стойкость хуже расчётных.
- G96 без предела оборотов. Чем ближе резец к оси, тем выше обороты, которые запросит система. Предел задают перед G96.
- Радиус при вершине больше глубины чистового прохода. Кромка трётся, появляются вибрации; радиус подбирают под глубину.
- Чистовую подачу ставят «с запасом». Подача вдвое меньше нужной по шероховатости — вдвое больше основное время. Подачу выбирают по таблице шероховатости, а если её не хватает — берут wiper-пластину.
- Режим без учёта материала. Стартовые данные зависят от группы материала и сплава пластины — общих чисел «для стали» нет.
Посчитать здесь: Режимы резания
Обороты шпинделя по скорости резания, минутная подача по подаче на зуб, съём материала и поправка подачи на утонение стружки — для фрезерования и точения.
Пошагово
Чек-лист для печатиВозьмите стартовые данные из каталога
Скорость резания vc, подачу на оборот fn и глубину ap берут из каталога производителя пластины — для группы материала, сплава и геометрии (чистовая, получистовая, черновая).
Проверьте радиус при вершине
Радиус при вершине RE должен быть не больше глубины резания. Для чистового прохода радиус подбирают вместе с подачей по требуемой шероховатости.
Посчитайте обороты
n = 1000 · vc / (π · Dm), где Dm — обрабатываемый диаметр. При постоянной скорости резания (G96) обороты считает система ЧПУ, задайте только их предел.
Посчитайте минутную подачу и время
vf = fn · n; основное время прохода Tc = lm / (fn · n), где lm — длина обработки.
Проверьте станок
Сравните мощность резания с мощностью шпинделя, обороты — с пределом станка и патрона.
Уточните режим по стружке
Начните с меньшей подачи и поднимайте её, пока стружка не начнёт стабильно ломаться. Шероховатость и износ проверьте на первых деталях.
Вопросы и ответы
Почему при торцевании к центру скорость резания падает даже с G96?
При постоянной скорости резания обороты растут по мере уменьшения диаметра, но упираются в предел, заданный в программе или станком. Дальше обороты постоянны, а скорость резания падает к нулю на оси.
Какой радиус при вершине пластины выбрать для чистового точения?
По Sandvik Coromant — не больше глубины резания. Для чистовой наружной обработки берут наибольший радиус, который допускает жёсткость: кромка прочнее, шероховатость лучше. Если деталь склонна к вибрациям, радиус уменьшают.
Как поднять подачу на чистовом проходе и не ухудшить шероховатость?
Взять пластину с зачищающей кромкой (wiper). По ориентиру Sandvik Coromant она даёт ту же шероховатость при вдвое большей подаче или вдвое лучшую при той же подаче. Рассчитана она в основном на продольное точение и подрезку торца.
Как быстро оценить основное время токарного прохода?
Tc = lm / (fn · n). Проход длиной 100 мм с подачей 0,2 мм/об при 1273 об/мин занимает около 0,39 мин, то есть 24 секунды. Время подвода, смены инструмента и установки сюда не входит.
Источники
- Sandvik Coromant — Turning formulas and definitions
- Sandvik Coromant — How to achieve good component quality in turning (расчётная Ra от подачи и радиуса при вершине, wiper-пластины, вибрации)
- Sandvik Coromant — How to choose correct turning insert
- Sandvik Coromant — Specific cutting force
- ГОСТ 25762-83 Обработка резанием. Термины, определения и обозначения общих понятий — термины 4, 6, 8–10 · в реестре гида
Посчитать
Читать также
Токарная обработка7 мин
Токарные пластины: расшифровка маркировки по ISO 1832 на примере CNMG 120408
Что означает каждая позиция в обозначении сменной пластины — форма, задний угол, класс допуска, крепление, размер, толщина, радиус. Группы материалов ISO P, M, K, N, S, H и выбор радиуса и стружколома.
ЧПУ-фрезеровка6 мин
Режимы резания при фрезеровании: скорость, обороты, подача на зуб и толщина стружки
Как посчитать режим фрезерования — обороты по скорости резания, подачу на зуб по толщине стружки, минутную подачу, съём и мощность. С поправками на ширину фрезерования и угол в плане и примером для концевой фрезы.
Чертежи и допуски10 мин
Шероховатость поверхности Ra и Rz: параметры, обозначение на чертеже и выбор значения под функцию
Что такое Ra и Rz по ГОСТ 2789-73, как обозначить шероховатость по ГОСТ 2.309-73, какое значение требуют посадка подшипника, шейка под манжету и основа под покрытие и как получить его точением.
Токарная обработка6 мин
Обработка нежёстких валов на токарном станке: прогиб, задний центр, люнеты, выбор пластины
Какой вал считается нежёстким, как оценить его прогиб под силой резания по формулам балки, почему установка в центрах даёт прогиб в 16 раз меньше консоли и какие приёмы помогают: люнеты, усилие заднего центра, пластина и режимы, продольный автомат.