Наладка фрезерного станка: тиски и приспособления, четвёртая ось, магазин инструмента, вылет, коллизии и пробный проход
Как поставить и выставить тиски индикатором по оси X, закрепить деталь и приспособление на столе, подготовить поворотный стол, загрузить магазин и заполнить таблицу инструмента, проверить вылеты и коллизии и провести пробный проход.
14 мин чтения
Порядок наладки
Как устроены тиски, губки, прихваты и правило 3-2-1, разобрано в уроке оператора «Инструмент и закрепление». Нулевые системы и специальные приспособления — в уроке 5. Здесь — как наладчик ставит это на стол так, чтобы деталь легла по осям станка.
Порядок: стол и оснастка, выставка, закрепление детали, инструмент в магазин и таблицу, привязка (урок 1), проверка программы и пробный проход. Привязку делают после выставки: если сдвинуть тиски, ноль детали придётся искать заново.
Тиски на столе
Стол, основание тисков и пазы протирают: стружка под основанием наклоняет губку, и плоскость детали выйдет косой. Затем тиски ставят на стол.
- Шпонки. В пазы основания вставляют шпонки, которые входят в Т-образный паз стола. Так тиски сразу встают примерно вдоль оси. Для одних тисков изготовитель гарантирует параллельность пазов основания и губки 0,02 мм на 100 мм — без учёта зазора шпонки в пазу стола. Для точной работы этого мало, поэтому губку всё равно проверяют индикатором.
- Положение на столе. По руководству к тискам за край стола может выступать только ненагруженная часть основания, а не зона под губками.
- Крепление. Тиски прижимают болтами в Т-пазы сначала слегка, чтобы их можно было довернуть при выставке.
Выставка тисков индикатором
Базовая поверхность в тисках — неподвижная губка: к ней прижимают деталь. Поэтому выставляют именно её, а не подвижную. Цель — губка параллельна оси X станка.
Порядок (по учебной инструкции механической мастерской университета):
- Индикатор закрепляют в шпинделе, щуп — к неподвижной губке.
- Подводят губку к щупу с натягом примерно в пол-оборота стрелки и ставят шкалу на ноль.
- Ведут стол по X вдоль всей губки и смотрят на стрелку. Если тиски выставлены, она стоит на нуле.
- Если нет — слегка доворачивают тиски лёгкими ударами мягкого молотка и повторяют проход, пока стрелка не останется на нуле по всей длине.
- Затягивают болты, не сдвигая тиски, и проверяют ещё раз: при затяжке тиски могут повернуться.
Какое отклонение допустимо, решает техкарта: оно должно быть заметно меньше допуска на параллельность или перпендикулярность обрабатываемых поверхностей. В учебной инструкции прямо сказано не считать тиски выставленными «с прошлого раза», а проверять индикатором перед каждой работой.
Если на столе несколько тисков или приспособлений, у каждого свой ноль детали в своём смещении — как работают смещения, разобрано в уроке оператора.
Деталь в тисках
- Деталь зажимают посередине губок и не меньше чем на половину её длины. С одного края тисков зажимают, только если на другом крае стоит такая же деталь.
- Параллели — парные, одной высоты, без стружки сверху и снизу. Высота — такая, чтобы инструмент не задел губки, а сверло не ушло в дно тисков. Траекторию проверяют и на касание самих параллелей.
- Зажатая часть детали, по руководству к одним тискам, — не меньше трети высоты губки.
- Бить по губкам, детали и ключу при зажиме и удлинять ключ руководство к тискам запрещает.
Приспособления и прихваты на столе
Приспособление выставляют так же, как тиски: индикатором по базовой стороне или по установочным элементам вдоль оси X. Крупную деталь прижимают прихватами прямо к столу. Правила — опора под каждым прихватом, прихват ближе к зоне резания, опорный конец на уровне детали или чуть выше — разобраны в статье «Закрепление заготовки на фрезерном станке».
Для наладчика главное — прихваты и болты не должны оказаться на траектории, в том числе ускоренной. Где они стоят, отмечают в карте наладки, а программу проверяют с этим расположением.
Поворотный стол и четвёртая ось
Поворотный стол добавляет станку ось вращения — чаще ось A вокруг X. Длинную деталь между планшайбой и задней бабкой обрабатывают с разных сторон за одну установку.
Что важно при наладке (принцип):
- Ось вращения параллельна X. Стол выставляют на столе станка так же, как тиски, — индикатором по базовой поверхности вдоль X.
- Положение оси известно. Программа поворачивает деталь вокруг оси стола, поэтому стойка должна знать, где эта ось по Y и Z. Её находят индикатором: закрепляют его на вращающейся части и ведут по неподвижной цилиндрической поверхности, поворачивая ось, — так в техническом журнале описан замер оси поворотного стола.
- Ноль по оси вращения записан в смещение нуля вместе с X, Y, Z.
- Задняя бабка — на одной оси со столом, деталь поджата без перекоса.
- Тормоз. При обработке в повёрнутом положении ось обычно держит тормоз; стойка показывает, зажат он или разжат.
Как программы с поворотом детали делят на «3+2» и непрерывную обработку — в статье «Обработка 3+2 и 5-осевая».
Магазин и таблица инструмента
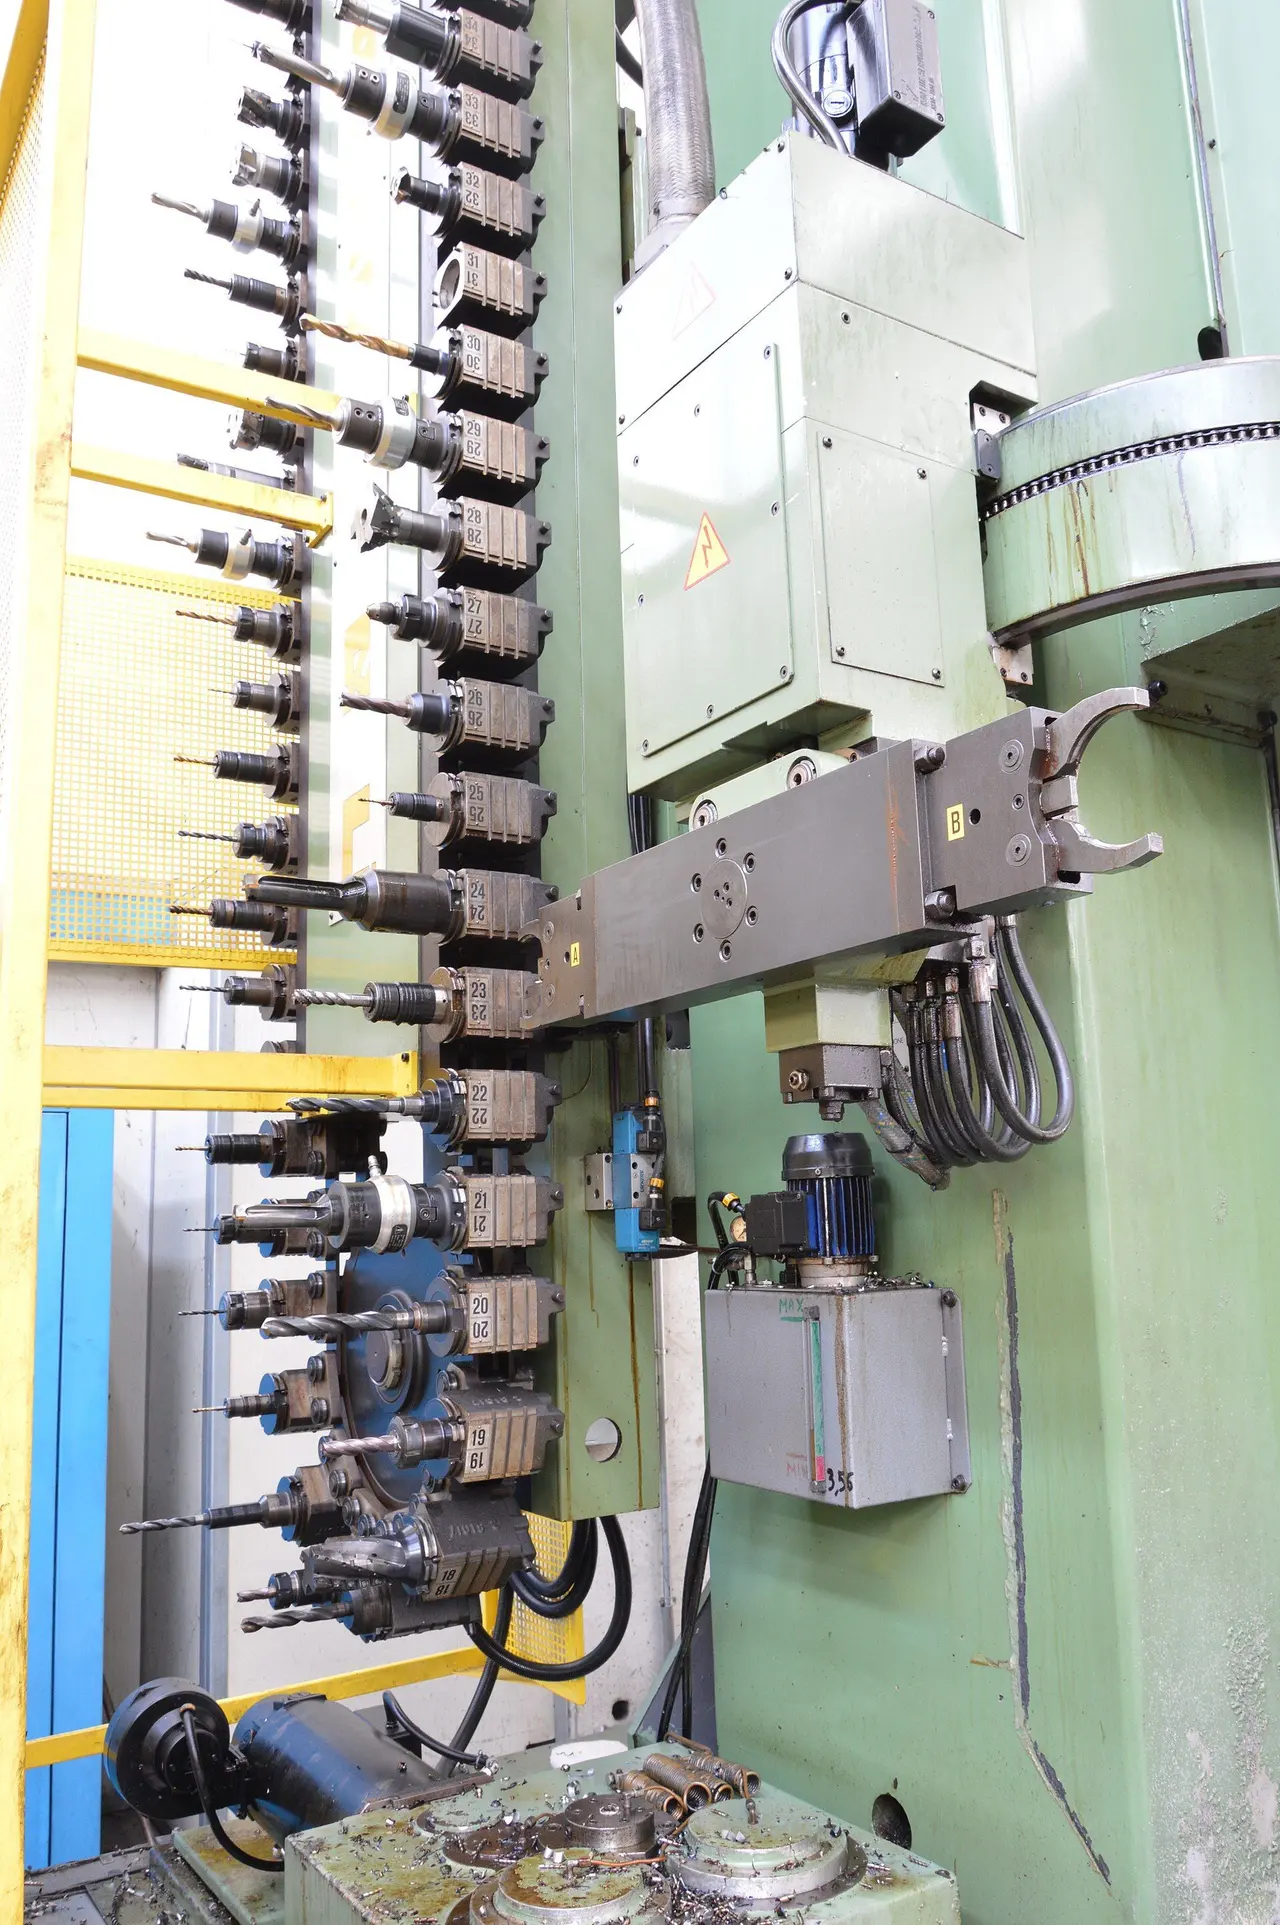
Инструмент приходит из магазина по номеру из программы. Стойка знает, что лежит в каком гнезде, из таблицы инструмента. Если таблица расходится с магазином, станок возьмёт не тот инструмент.
Правила из руководства к одному из станков (названия и клавиши в вашей стойке могут отличаться):
- Оправки — с тем типом штревеля, который нужен этому шпинделю.
- Инструмент загружают через шпиндель, а не кладут прямо в гнездо магазина.
- Номер инструмента может стоять только в одном гнезде.
- Крупный инструмент — большого диаметра — помечают в таблице, а соседние гнёзда оставляют пустыми. Иначе при смене столкнутся соседние инструменты.
- Тяжёлый инструмент распределяют по магазину равномерно, напротив друг друга, а не рядом. Пределы массы, длины и диаметра — по паспорту магазина.
- Громкий удар при освобождении инструмента — признак неисправности, его проверяют сразу.
Вылет и коллизии
Вылет инструмента ставят минимальный, которого хватает на всю глубину и на то, чтобы оправка прошла над губками и прихватами. Производитель инструмента предупреждает: при вылете больше четырёх диаметров фрезы склонность к вибрациям заметно растёт. Фактический вылет попадает в корректор на длину, поэтому после переустановки инструмента в оправке его привязывают заново.
Где ждать коллизию:
- оправка или гайка патрона над губками, прихватом или стенкой детали на самой глубокой точке;
- ускоренный ход над прихватами и болтами;
- поворот четвёртой оси — деталь и задняя бабка проходят мимо шпинделя;
- смена инструмента — длинный инструмент над высокой деталью или приспособлением.
Руководство к одному из станков называет три обычные причины столкновений: неверный корректор инструмента, неверный ноль детали и не тот инструмент в шпинделе. Если проверка в симуляторе шла с другими вылетами и другой оснасткой, она ничего не доказала — об этом в уроке технолога.
Пробный проход
- Графика стойки. Траектория без движения станка. Ускоренные ходы и рабочая подача показаны разными линиями — смотрят, где ускоренный ход идёт близко к детали и оснастке, и проверяют глубину относительно нуля детали.
- Прогон над деталью — с поднятым нулём по Z или без детали (урок оператора). После него ноль возвращают и сверяют с картой наладки.
- Покадрово, с пониженным ускоренным ходом и включённым
M01: каждый подход по Z и включение коррекции читают до нажатия «Пуск». - Первый рез — с пониженной подачей корректором, слушая станок.
В некоторых стойках есть режим, который снижает скорость и быстрее останавливает ось при ударе. В руководстве к одному из станков сказано, что он ловит удар только на ускоренных перемещениях и при ручном перемещении маховиком, а на рабочей подаче — нет. Поэтому он не заменяет покадровую проверку. Замер первой детали и поправка коррекции — в уроке 6.
Что проверить перед сдачей наладки
- Неподвижная губка выставлена индикатором по X по всей длине и перепроверена после затяжки болтов.
- Деталь зажата посередине губок на чистых парных параллелях, прихваты вне траектории.
- Ось поворотного стола параллельна X, её положение и ноль по оси вращения записаны, тормоз работает.
- Таблица инструмента совпадает с магазином, у крупного инструмента пустые соседние гнёзда.
- Вылеты как в симуляции, программа прошла графику, прогон над деталью и покадровый пробный проход.
Проверьте себя
Читать дальше
Источники
- UC Riverside, Mechanical Engineering Machine Shop. Standard Operating Procedures for Manual Milling Machines, rev. V5, 2011 — разделы 2 (выставка тисков), 14 (работа в тисках), 15 (параллели)
- BISON. Instruction Manual No 1201-01. Precision machine vises, types 6620–6624 — разделы 5.2, 5.3, 5.5
- Toolmex. Operation manual. Double station vise 3-224-006 — Inspection specification
- Haas Factory Outlet (Productivity Inc.). Haas Mill Operator, rev. 03/26 — разделы Tool Table, Automatic Tool Changers, Safe Run Mode, Graphics Mode
- Cope M. Machine Technology: Manually measuring 5-axis centerlines. Cutting Tool Engineering
- Sandvik Coromant — How to reduce vibration in milling
- ГОСТ 21495-76 Базирование и базы в машиностроении. Термины и определения (с Изменением № 1)