Наладка токарного станка: кулачки, давление зажима, задняя бабка, люнет, револьверная головка и первый прогон
Как поставить и расточить сырые кулачки, выбрать давление зажима, проверить биение и вылет детали, настроить заднюю бабку, люнет и пруткоподатчик, собрать револьверную головку и провести первую деталь покадрово.
14 мин чтения
Порядок наладки
Что такое патрон, задний центр и люнет и как выбрать схему установки, разобрано в уроке оператора «Инструмент и закрепление». Здесь — что делает наладчик, чтобы эта схема держала размер всю партию.
Удобный порядок: патрон и кулачки, давление зажима, поддержка детали (задняя бабка, люнет, пруткоподатчик), инструмент в револьверной головке, привязка инструмента и детали (урок 1), пробный прогон и первая деталь. Привязку делают последней: если после неё переставить кулачки или поменять державку, её придётся повторить.
Кулачки: установка на рифления
Сменные кулачки крепят к основным кулачкам патрона через рифления — мелкие зубья на стыке — болтами в Т-образный сухарь. Ход основных кулачков у гидропатрона мал: у одной из серий патронов — 10,6 мм на диаметр. Поэтому сменные кулачки переставляют по рифлениям под диаметр детали.
Как ставить (по руководству патрона и учебному курсу дилера станков):
- Посадочные поверхности, рифления и пазы — чистые, без стружки.
- Каждый кулачок ставят в паз со своим номером. Положение у всех трёх одинаковое: считают открытые зубья рифления или меряют выступ кулачка.
- Сухарь не должен выступать из паза основного кулачка. Болты — те, что пришли с патроном, затяжка — по таблице моментов из руководства. Слишком короткий болт сорвёт резьбу сухаря, слишком длинный упрётся в дно и не прижмёт кулачок.
- Пока затягивают болты, патрон держат ключом за кулачок, а не нагружают механизм.
Кулачок, переставленный на один зуб не так, как остальные, сдвигает деталь с оси: биение получается грубым, его видно на индикаторе сразу. Самая высокая точка показывает, какой кулачок стоит не на месте.
Сырые кулачки: расточка под деталь
Твёрдые кулачки — закалённые, с насечкой. Ими держат черновую заготовку: они вдавливаются в поверхность и обычно дают биение, потому что не обработаны по оси шпинделя. Сырые кулачки — из незакалённой стали или алюминия. Их растачивают на станке под диаметр детали, поэтому деталь не мнётся и вращается соосно шпинделю. Это основной выбор для второй операции.
Порядок расточки под наружный зажим (по руководству к патрону):
- Готовят пробку для расточки — жёсткий диск, который не деформируется при зажиме.
- Кулачки раскрывают полностью и протачивают в них короткую ступеньку под пробку — такого диаметра, чтобы пробка зажималась около середины хода.
- Пробку зажимают, прижимая к торцу патрона, чтобы не перекосилась. Зажимают и разжимают несколько раз, чтобы она села.
- Не разжимая пробку, растачивают посадочный диаметр под деталь — примерно равный диаметру её зажимаемой поверхности, с чистой поверхностью.
- Снимают пробку, зажимают деталь, проверяют, что кулачки в допустимой зоне хода, и делают пробный проход: точность и отсутствие проскальзывания.
Давление при расточке — такое же, как при обработке, или чуть выше: кулачки растачивают в том же упругом состоянии, в каком они будут держать деталь. Если пробка деформируется, давление снижают или берут пробку жёстче. При зажиме изнутри всё наоборот: растачивают при сжатых кулачках, вместо пробки — кольцо, а усилие, по тому же руководству, — не больше половины допустимого.
Давление зажима
Нужное усилие зажима определяет изготовитель станка или технолог, а наладчик получает его, выставляя давление гидроцилиндра. Слишком малое давление — деталь проворачивается или вылетает. Слишком большое — тонкостенная деталь деформируется и после разжима теряет форму.
Принцип такой: на черновой обработке давление выше, на чистовой его снижают, насколько позволяет деталь. Конкретные значения берут из карты наладки, предельное давление — с таблички станка и из руководства к патрону.
Что снижает реальное усилие (по руководству к патрону):
- Обороты. На вращении центробежная сила оттягивает наружные кулачки, и усилие падает. Сила растёт как квадрат частоты вращения. Допустимые обороты в руководстве заданы так, чтобы на них оставалась примерно треть усилия, развиваемого на неподвижном патроне.
- Тяжёлые и высокие кулачки. Чем они массивнее и выше, тем больше потеря. Кулачок выше стандартного работает только при сниженном усилии.
- Смазка. Без смазки усилие и точность зажима падают. По руководству патрона смазку добавляют каждый день, чаще — при высоких оборотах и обильной водной СОЖ.
- Дисбаланс. Несимметричную деталь или приспособление обрабатывают на сниженных оборотах.
Если деталь проскальзывает, точность падает, появилась вибрация или усилие не растёт с давлением — станок останавливают и разбираются.
Биение и вылет детали
После зажима ставят индикатор на деталь и поворачивают шпиндель вручную. Насколько допустимо биение, решает чертёж: требования соосности и биения относительно баз. Если биение больше ожидаемого, проверяют стружку на рифлениях и в кулачках, одинаковость их положения и то, прижата ли деталь к торцу или упору.
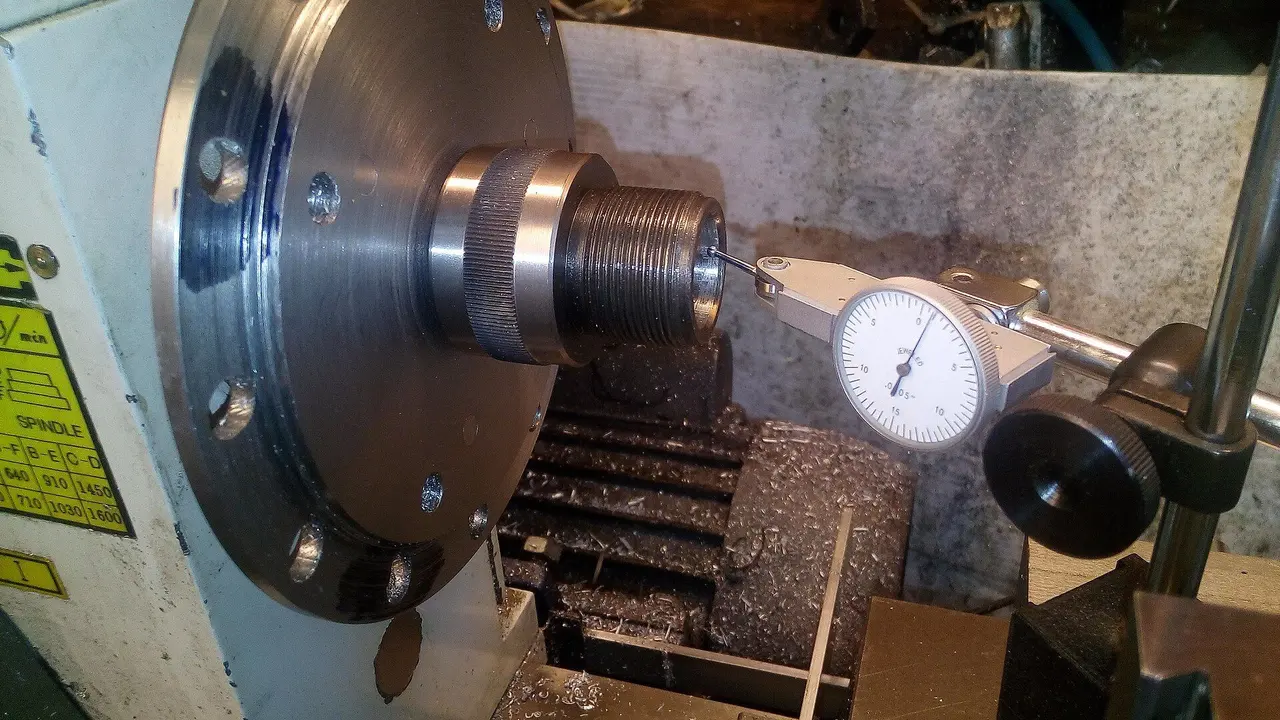
Вылет — длина детали от кулачков до свободного конца. Схема установки зависит от отношения вылета к диаметру: таблица порогов — в уроке оператора. Руководство к патрону добавляет про безопасность: при длинном вылете конец детали может увести, и деталь вылетит из кулачков, поэтому её поддерживают центром или люнетом.
Задняя бабка и центры
Задняя бабка превращает консоль в вал на двух опорах. Её подводят к детали, фиксируют на станине и только потом выдвигают пиноль с центром. На станках с гидравлической пинолью усилие поджима задают давлением так же, как давление патрона.
- Угол центра и центрового отверстия должны совпадать: по ГОСТ 14034-74 у большинства форм (A, B, R, T) угол конуса 60°, у форм C и E — 75°. Иначе центр не прилегает.
- Усилие — не больше нужного: нагретый тонкий вал удлиняется, и лишний поджим его изгибает. Подробнее — в уроке оператора.
- Изношенный вращающийся центр сам даёт вибрацию и конусность — его проверяют, если вал в центрах начал «дробить».
Если вал в центрах выходит конусом, а не бочкой, проверяют соосность задней бабки со шпинделем. Регулирует её наладчик или сервис по руководству станка.
Люнет
Люнет — третья опора для длинного вала. Под неподвижный люнет заранее протачивают шейку: опоры работают по чистой круглой поверхности. Подвижный идёт вместе с резцом и принимает силу резания у самой зоны резания. Как люнет снижает прогиб, разобрано в статье «Обработка нежёстких валов».
При наладке опоры люнета подводят к шейке так, чтобы они не сдвинули ось детали. Проверка — индикатор у люнета до и после подвода опор: показание не должно измениться.
Пруткоподатчик — кратко
Прутковый податчик подаёт пруток через шпиндель. Соосность податчика со шпинделем выставляют при монтаже. Наладчик отвечает за то, что меняется от заказа к заказу:
- Направляющий канал и вкладыш в шпиндель — под диаметр прутка. По руководству к податчику, чем больше зазор между прутком и каналом, тем сильнее вибрация и тем ниже допустимые обороты.
- Прутки — прямые, чистые, без заусенцев. В руководстве к одному из податчиков допуск — 0,5 мм на каждый метр и 1,7 мм на весь пруток. Шестигранник и квадрат со стороны податчика снабжают крупной фаской.
- Обороты снижают при кривых прутках, профиле, зазоре в канале и дисбалансе.
Револьверная головка и блоки
Инструмент ставят в револьверную головку напрямую или через блоки. Блоки бывают статические — для резцов, свёрл, расточных оправок — и приводные — с вращением от привода головки, для фрезерования и сверления вне оси (статья о приводном инструменте).
Что проверяет наладчик (по учебному курсу дилера станков):
- Наружный резец закреплён клином и стоит вершиной на оси шпинделя. Смещение вершины, по руководству изготовителя станков, увеличивает силы резания и даёт вибрацию.
- Осевой инструмент — сверло, развёртка, метчик — работает по оси шпинделя. Отверстие осевого блока выверяют индикатором относительно оси, малые хвостовики ставят через переходные втулки.
- Длинные осевые инструменты на одной из схем головок ставят через позицию, чтобы соседние не задевали станок при повороте головки.
- Номер позиции, номер корректора и инструмент совпадают с картой наладки. Поворот головки не задевает кулачки, деталь и заднюю бабку.
Первая деталь в покадровом режиме
Перед первой деталью руководство к патрону советует на малых оборотах убедиться, что кулачки, упор и деталь не задевают инструмент и головку. Дальше — прогон: графика, прогон без резания, затем деталь.
- Прогон без резания — так далеко по Z, чтобы инструмент прошёл всю длину детали.
- Покадровый режим: один кадр — одно нажатие «Пуск». Перед нажатием читают следующий кадр.
- Остаток пути на экране при подходе к детали: если стойка собирается пройти больше, чем видимый зазор до детали, — стоп, инструмент врежется.
- Ускоренный ход снижен,
M01включён. Первые подходы и включение коррекции на радиус при вершине проходят особенно внимательно.
Подробно о проверке программы — в уроке оператора, о замере первой детали и поправке коррекции — в уроке 6.
Что проверить перед сдачей наладки
- Кулачки стоят одинаково по рифлениям, болты затянуты по моменту, деталь зажата около середины хода.
- Сырые кулачки расточены под эту деталь, биение проверено индикатором и укладывается в чертёж.
- Давление зажима и пиноли задано по карте наладки, обороты не превышают допустимых для этих кулачков.
- Длинная деталь поддержана центром или люнетом по схеме, у пруткоподатчика канал под этот пруток.
- Инструмент в головке — по карте: позиции, корректоры, вершины на оси; первая деталь прошла покадрово.
Проверьте себя
Читать дальше
- Токарная обработка на ЧПУ — операции, установка и базирование заготовки, выбор станка
- Обработка нежёстких валов на токарном станке: прогиб, задний центр, люнеты, выбор пластины
- Токарно-фрезерные центры и приводной инструмент: оси C, Y, B, противошпиндель, G12.1 и G07.1
- Автоматизация загрузки станков с ЧПУ: паллеты, тиски, прутковые податчики, роботы и безлюдная смена
Источники
- Kitagawa. Power Chuck B/BT type — Instruction Manual, version 1.13, 2026 — разделы 3-2 (усилие зажима и частота вращения), 4 (расточка сырых кулачков), 6 (обслуживание)
- Trident Machine Tools (Haas Factory Outlet). Haas Lathe Setup and Operation — учебный курс: патрон и кулачки, револьверная головка, задняя бабка, пробный прогон
- Haas Automation. Lathe Chatter — Troubleshooting (TG0092)
- Edge Technologies. Patriot Series Bar Feeder Operations Manual — разделы 2.6, 2.7 (направляющий канал, прямолинейность и подготовка прутков)
- ГОСТ 14034-74 Отверстия центровые. Размеры — таблицы форм A, B, C, E, R, T и примечание 3
- RÖHM. Live centres, face drivers. Edition 8.2 — вращающиеся центры с индикатором давления и компенсацией длины
- Ткачёв А. Г., Шубин И. Н. Типовые технологические процессы изготовления деталей машин: учебное пособие. 2-е изд. Тамбов: Изд-во ТГТУ, 2007 — люнеты, шейки под люнет