Инструмент и закрепление заготовки: фрезы, пластины, патроны, тиски и кулачки
Какие бывают фрезы и токарные резцы, как прочитать обозначение пластины по ISO, почему важны вылет и биение, чем держат инструмент и заготовку — тиски, губки, прижимы, кулачковый патрон, задний центр и люнет — и к чему приводят ошибки закрепления.
12 мин чтения
Фрезы: какие бывают и где работают
Фрезу выбирают от того, что нужно получить на детали. Для оператора это значит: в карте наладки у каждого инструмента своя задача, и подменять его «похожим» нельзя.
- Торцевая фреза режет торцом и периферией, обычно сменными пластинами. Ею снимают припуск с больших плоскостей.
- Концевая фреза — основной инструмент обрабатывающего центра: уступы, пазы, карманы, контуры. Закрытый паз и карман можно сделать только ею.
- Дисковая фреза — длинные глубокие открытые пазы, в основном на горизонтально-фрезерных станках.
По конструкции фрезы бывают монолитные твёрдосплавные — цельный инструмент — и корпусные со сменными пластинами. Монолит берут для малых диаметров, точных контуров и чистовых проходов: у него острая кромка и малое биение. Корпус с пластинами — для больших диаметров и черновой обработки: при износе меняют пластину, а не весь инструмент.
Число зубьев — компромисс. Больше зубьев — выше подача, но канавки меньше, и стружке тесно. Меньше зубьев — просторные канавки и меньше силы резания. Поэтому для алюминия, который даёт крупную стружку, производители выпускают фрезы с двумя-тремя зубьями, а для стали — с четырьмя-пятью.
Токарные резцы и сменные пластины
На токарном станке с ЧПУ в основном работают резцы со сменными пластинами: для наружного точения, подрезки торца, растачивания, канавок, отрезки и резьбы. Пластину крепят в державке винтом, рычагом или прихватом.
Обозначение пластины задаёт ISO 1832, в России — ГОСТ 19042-80 на той же системе. Первые семь позиций обязательны. Разберём CNMG 120408:
Позиция | Символ | Что значит |
|---|---|---|
1 | C | форма — ромб 80° |
2 | N | задний угол 0°, пластина негативная |
3 | M | класс допуска — насколько точны размеры самой пластины |
4 | G | с отверстием, стружколом с двух сторон |
5 | 12 | длина режущей кромки около 12,9 мм, дробную часть отбросили |
6 | 04 | толщина 4,76 мм |
7 | 08 | радиус при вершине 0,8 мм |
Что важно у станка:
- Негативную пластину (N во второй позиции) можно перевернуть: вершины есть с обеих сторон. Позитивная (например, буква C во второй позиции — задний угол 7°) режет с меньшими силами, её берут для растачивания и нежёстких деталей.
- Всё после дефиса — код изготовителя, обычно геометрия стружколома. Пластину с другим кодом нельзя считать полной заменой: режимы берут из каталога новой пластины.
- Группу обрабатываемого материала обозначают буквой по ISO 513: P — сталь, M — аустенитная нержавеющая сталь, K — чугун, N — алюминий, медь и другие цветные металлы, S — жаропрочные и титановые сплавы, H — закалённые стали и отбелённый чугун. Пластина для группы P на нержавейке или алюминии работает хуже.
- Радиус при вершине берут не больше глубины резания. Если глубина меньше радиуса, режет закруглённая часть, растёт радиальная сила, и появляются вибрации.
Вылет и биение
Вылет — длина инструмента от торца патрона или державки до кромки. Чем он длиннее, тем сильнее инструмент отжимается и раскачивается. По рекомендациям производителя инструмента, при вылете фрезы больше четырёх диаметров склонность к вибрациям заметно растёт. Для токарных расточных оправок производители дают предел вылета в диаметрах оправки: у стальной он меньше, чем у твердосплавной. Оправку зажимают на длину не меньше трёх её диаметров. Правило для оператора простое: инструмент — минимально возможной длины, которой хватает, чтобы дойти до дна и не задеть деталь патроном.
Биение — насколько кромка при вращении отклоняется от идеальной окружности. Оно напрямую уходит в размер: паз, прорезанный фрезой по ширине, получается шире на величину биения и отжима, развёрнутое отверстие — больше номинала. Поэтому при плохом отверстии после развёртки первое, что проверяют, — биение инструмента в патроне, а уже потом режимы.
Патроны и оправки
Инструмент ставят в шпиндель не напрямую, а через оправку с зажимом.
- Цанговый патрон — основной зажим для инструмента с цилиндрическим хвостовиком: сверла, концевой фрезы, метчика. Разрезная втулка — цанга — сжимается гайкой и обжимает хвостовик. Распространённые цанги ER стандартизованы по ISO 15488, поэтому их выпускают многие производители.
- Гидравлический патрон и термопатрон — их производитель твердосплавных развёрток рекомендует для своего инструмента, с зажимом хвостовика на максимальную глубину.
- Оправка для насадных фрез — для торцевых и дисковых фрез с посадочным отверстием.
- Расточная оправка — для отверстий; у чистовых оправок вылет резца регулируется.
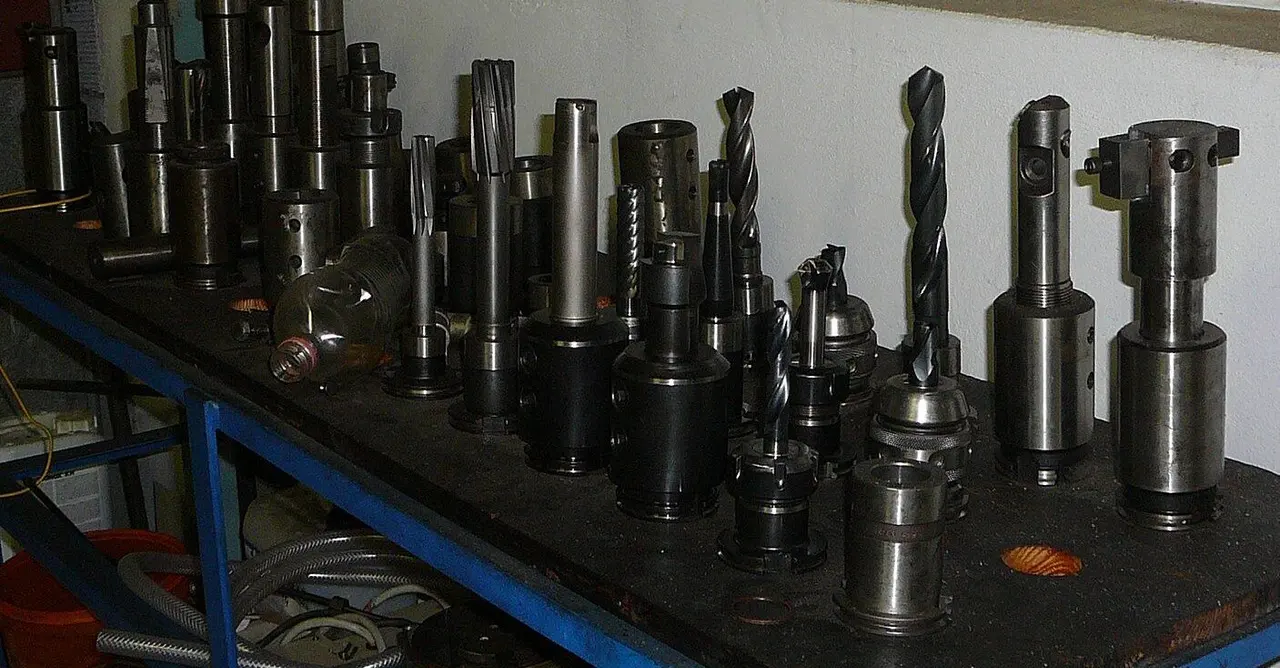
Для высокоскоростных стратегий фрезерования нужен жёсткий короткий патрон и минимальный вылет: там работает вся длина кромки.
Закрепление на фрезерном станке
Сначала заготовку базируют — ставят в нужное положение, — потом зажимают. По ГОСТ 21495-76 для неподвижности нужны шесть опорных точек: три под нижней гранью, две вдоль длинной боковой грани и одна у торца. Отсюда название «3-2-1». Опоры ставят как можно дальше друг от друга: тогда грязь или заусенец под одной из них меньше перекашивают заготовку.
Тиски — основная оснастка для призматических деталей:
- механические — винт, универсальная работа;
- гидравлические — усилие задаётся давлением и повторяется от детали к детали;
- самоцентрирующие — обе губки сходятся к центру, база — ось детали.
В обычных тисках база — неподвижная губка: деталь прижимают к ней. Под деталь на твёрдых губках кладут параллели. Фасонные и тонкостенные детали держат мягкими губками, которые фрезеруют на станке под контур: контакт идёт по всей поверхности, а не по двум линиям.
Крупные заготовки ставят на стол или плиту и прижимают прихватами. Правила: опора под каждым прижимом, прижим ближе к зоне резания, опора прихвата на уровне заготовки или чуть выше, чтобы прихват давил вниз, а не под углом. Прихваты не должны попадать на траекторию инструмента — это проверяют в симуляции и на пробном прогоне.
Тонкая стенка деформируется и от зажима, и от резания. Помогает зажим по толстым участкам, опоры под тонкими, усилие не больше нужного. После черновой обработки зажим ослабляют, дают детали «отпустить» напряжения и зажимают заново с меньшим усилием.
Закрепление на токарном станке
Кулачковый патрон — основной способ. Сырые кулачки растачивают под размер детали, зажав опорное кольцо в середине хода кулачков: тогда кулачки прилегают к детали по всей длине и она не смещается при резании. На высоких оборотах центробежная сила уменьшает усилие зажима наружными кулачками. Предельные обороты при заданном давлении зажима смотрите в документации на патрон и станок.
Цанга зажимает пруток или калиброванную заготовку по окружности — при работе от прутка и на небольших диаметрах.
Длинную деталь поддерживают. Производитель станков рекомендует такие пороги по вылету L из патрона, считая в диаметрах детали. В учебниках технологии границы бывают другими, поэтому схему для своей детали сверяйте с техкартой:
Вылет из патрона | Схема установки |
|---|---|
до 3 диаметров | только патрон |
больше 3 | патрон и задний центр |
больше 10 | дополнительно люнет, другая установка или стратегия |
Задний центр превращает консоль в балку на двух опорах. Прогиб вала растёт как куб длины: сократить вылет вдвое — значит уменьшить прогиб в восемь раз. Центровое отверстие делают центровочным сверлом 60°, иначе центр не прилегает. Изношенный вращающийся центр сам даёт вибрации и конусность.
Поджимать центр «с запасом» нельзя. Тонкий вал при резании нагревается и удлиняется, и лишнее осевое усилие изгибает его. Для таких задач выпускают вращающиеся центры с индикатором давления, а на станках с гидравлической пинолью усилие задают параметром — начинают с меньших значений.
Люнет — дополнительная опора для длинного вала. Неподвижный ставят на станину, под него заранее протачивают шейку. Подвижный крепят на суппорте, он идёт вместе с резцом и принимает радиальную силу прямо у зоны резания.
Ошибки закрепления и что из них выходит
Ошибка | Что получится |
|---|---|
Стружка или заусенец под базой | перекос, размеры от базы «гуляют» |
Прижим между опорами | деталь прогнута при обработке, после разжима — неплоская |
Слишком сильный зажим тонкой стенки | размер уходит после разжима |
Большой вылет детали из губок или патрона | вибрации, конус, следы дробления |
Консольный длинный вал без центра | вал отжимается, диаметр растёт к свободному концу |
Перетянутый задний центр | вал выгибается при нагреве |
Прихват на траектории инструмента | столкновение, поломка инструмента и оснастки |
Что проверить перед пуском
- Инструмент в оправке тот, что в карте наладки: тип, диаметр, пластина с нужным обозначением и группой материала.
- Вылет минимальный, биение инструмента проверено индикатором.
- Заготовка прижата к базам, под ней нет стружки, зажим направлен на опоры.
- Прихваты, губки и кулачки вне траектории — проверено в симуляции или на пробном прогоне.
- Длинная деталь поджата центром или поддержана люнетом по схеме, усилие центра не завышено.
Проверьте себя
Читать дальше
- Виды фрез и как выбрать фрезу для станка с ЧПУ
- Токарные пластины: расшифровка маркировки по ISO 1832 на примере CNMG 120408
- Закрепление заготовки на фрезерном станке с ЧПУ: тиски, губки, прижимы, вакуум и нулевые системы
- Обработка нежёстких валов на токарном станке: прогиб, задний центр, люнеты, выбор пластины
Источники
- ISO 1832:2017 Indexable inserts for cutting tools — Designation
- ГОСТ 19042-80 (ИСО 1832-85) Пластины сменные многогранные. Классификация. Система обозначений. Формы
- ISO 513 Classification and application of hard cutting materials for metal removal with defined cutting edges — Designation of the main groups and groups of application
- ГОСТ 21495-76 Базирование и базы в машиностроении. Термины и определения (с Изменением № 1)
- Sandvik Coromant — Face milling
- Sandvik Coromant — How to choose cutter pitch
- Sandvik Coromant — How to choose correct turning insert
- Sandvik Coromant — How to reduce vibration in milling
- Sandvik Coromant — Tool set-up (general turning)
- Haas Automation. Lathe Chatter — Troubleshooting (TG0092)
- ISO 15488:2003 Collets with 8 degree setting angle for tool shanks — Collets, nuts and fitting dimensions
- Gühring. Reamers, countersinks, de-burring tools — complete range, 2018 (диагностика неисправностей, закрепление развёрток)
- Ткачёв А. Г., Шубин И. Н. Типовые технологические процессы изготовления деталей машин: учебное пособие. 2-е изд. Тамбов: Изд-во ТГТУ, 2007 — схемы установки валов, люнеты
- RÖHM. Live centres, face drivers. Edition 8.2 — вращающиеся центры с индикатором давления и компенсацией длины