Управляющая программа: кадр, G- и M-коды, пробный прогон
Как читать управляющую программу у станка: кадр, слово и адрес, модальные коды, основные G- и M-коды, постоянные циклы. И как проверить программу перед первой деталью: графика, прогон над деталью, покадровый режим, корректоры подачи и ускоренного хода.
14 мин чтения
Кадр, слово, адрес
Управляющая программа (УП) — текст, по которому стойка ведёт станок. По ГОСТ 20999-83 кадр — последовательность символов, которая заканчивается символом «конец кадра». На экране стойки это одна строка программы.
Кадр состоит из слов. Слово начинается с адреса — прописной латинской буквы, за которой идут знак, если нужен, и цифры. ISO 6983-1 добавляет служебные символы: % — начало программы, текст в круглых скобках — комментарий, который стойка не исполняет, / в начале кадра — пропуск кадра, если оператор включил эту функцию.
Адрес | Что задаёт |
|---|---|
N | Номер кадра |
G | Подготовительная функция — вид движения, режим |
X, Y, Z | Координаты конечной точки по осям |
I, J, K | Смещение центра дуги от её начальной точки |
F | Подача |
S | Частота вращения шпинделя (в режиме |
T | Номер инструмента |
M | Вспомогательная функция |
H, D | Номера корректоров длины и радиуса (Fanuc-подобные стойки) |
Модальные и разовые команды
ГОСТ 20999-83 делит функции на действующие «до отмены или замены» и действующие только в своём кадре. Первые называют модальными. G01, G90, G54, подача F и обороты S модальные, их не повторяют в каждом кадре. Пауза G04 и перемещение в координатах станка G53 — разовые.
Модальные коды разбиты на группы: вид движения, плоскость, единицы, абсолютные или относительные размеры. Новый код группы отменяет прежний. По руководству Fanuc, если в одном кадре два кода одной группы, действует последний.
Для оператора отсюда главное: кадр X60. сам по себе ничего не говорит о том, как станок туда поедет. Это решает последний код движения выше — G00 или G01.
Основные G-коды
Код | Что делает | Что важно у станка |
|---|---|---|
| Ускоренное перемещение | Не для резания. Оси часто идут независимо, путь получается ломаным |
| Линейное перемещение на подаче F | Все оси приходят в точку одновременно |
| Дуга по / против часовой стрелки | Центр — через I, J, K или радиус R |
| Плоскость XY | От плоскости зависят дуги, коррекция на радиус и циклы |
| Дюймы / миллиметры (Fanuc) | Переключение не пересчитывает смещения нуля |
| Коррекция на радиус: отмена, слева, справа | Подробно — в уроке 3 |
| Коррекция на длину, отмена | Подробно — в уроке 3 |
| Выбор нуля детали | Подробно — в уроке 3 |
| Размеры абсолютные / в приращениях | Программа для |
| Подача в минуту / на оборот | Обычно мм/мин и мм/об |
| Постоянная скорость резания / постоянные обороты | Токарные станки. Перед |
Руководства стоек предупреждают: при G00 каждая ось часто движется со своей максимальной скоростью, короткая ось приходит раньше. Поэтому на пути ускоренного хода не должно быть прихватов, тисков и выступов заготовки — и смотреть надо не на прямую между точками, а на ломаную.
При G96 слово S задаёт скорость резания, и стойка сама поднимает обороты по мере приближения резца к оси детали. Руководство Fanuc предупреждает, что у оси обороты могут стать чрезмерными. Поэтому перед G96 задают предел оборотов — на токарных стойках Fanuc в системе G-кодов A это G50 S….
Основные M-коды
Код | Что делает |
|---|---|
| Останов программы до нажатия «Пуск» |
| Останов, только если оператор включил «необязательный останов» |
| Шпиндель по / против часовой стрелки, нужна заданная частота S |
| Останов шпинделя |
| Смена инструмента |
| СОЖ включить / выключить |
| Конец программы с возвратом к её началу |
M-коды сверх этого набора — зажим, стружкотранспортёр, продувка, поворотный стол — назначает изготовитель станка. Их смотрят в документации станка, а не стойки.
Как читается короткая программа
Наружный контур 60 × 40 мм на глубину 3 мм фрезой Ø10 мм, ноль детали — левый нижний угол верхней грани. Синтаксис Fanuc-подобный, режимы условные.
%
O1001 (KONTUR 60X40 H3)
N10 G21 G17 G40 G49 G80 G90
N20 T1 M06 (FREZA D10)
N30 G54 G00 X-15. Y-15. S3000 M03
N40 G43 H01 Z50. M08
N50 Z5.
N60 G01 Z-3. F150
N70 G41 D01 X0. F400
N80 Y40.
N90 X60.
N100 Y0.
N110 X-10.
N120 G40 X-15. Y-15.
N130 G00 Z50. M09
N140 M05
N150 G49 G91 G28 Z0.
N160 M30
%- N10 — «безопасная строка»: миллиметры, плоскость XY, коррекции и циклы отменены, абсолютные размеры. Программа не зависит от того, что осталось от прошлой.
- N30–N50 — ноль
G54, ускоренный подход вне детали, шпиндель, коррекция на длину, СОЖ. Ускоренно — не ближе 5 мм к детали. - N60–N70 — врезание на подаче вне контура, включение коррекции на радиус линейным ходом.
- N80–N110 — обход контура, N120 — отмена коррекции уже вне материала.
- N150 — возврат по Z в референтную точку.
G49снимает коррекцию на длину перед возвратом, как требует предупреждение из урока 3.G91здесь значит «из текущего положения», иначеZ0прочиталось бы как верх детали.
Постоянные циклы — коротко
Постоянный цикл задаёт типовую операцию одним кадром. Например, G81 — простое сверление, G83 — сверление с выводом сверла после каждого шага, G73 — с ломкой стружки, G84 — нарезание резьбы метчиком. Адреса цикла: Z — дно отверстия, R — плоскость, с которой начинается рабочая подача, Q — глубина шага, P — пауза на дне, F — подача.
Цикл модальный: после первого кадра станок сверлит в каждой новой точке X, Y, пока цикл не отменят G80, G00 или G01. После отверстия инструмент поднимается до плоскости R при G99 или до исходной плоскости при G98 — так перешагивают прихваты.
На токарных стойках Fanuc есть многопроходные циклы: в G71 программист описывает только чистовой контур детали, черновые проходы стойка строит сама, а G70 проходит контур начисто.
Как проверить программу перед первой деталью
Каждый уровень проверки ловит свои ошибки, поэтому их проходят по порядку.
Графика стойки. Программу прогоняют в графике или симуляторе стойки — так видно, как её понимает сама система ЧПУ. Но ошибки в корректорах и смещениях графика не покажет, если их не ввели.
Прогон над деталью. Первый запуск — без детали или с поднятым нулём по Z: станок проходит всю программу в воздухе. Так проверяют подходы, порядок инструментов и пути ускоренного хода без риска для детали. После прогона ноль по Z возвращают на место и сверяют на экране с картой наладки: ошибка в этом значении на первой детали даст удар или проход мимо детали.
Покадровый режим. Станок выполняет один кадр и ждёт нажатия «Пуск». Перед каждым нажатием оператор читает следующий кадр и смотрит, куда пойдёт инструмент. Особое внимание — первым подходам по Z и кадрам включения коррекции.
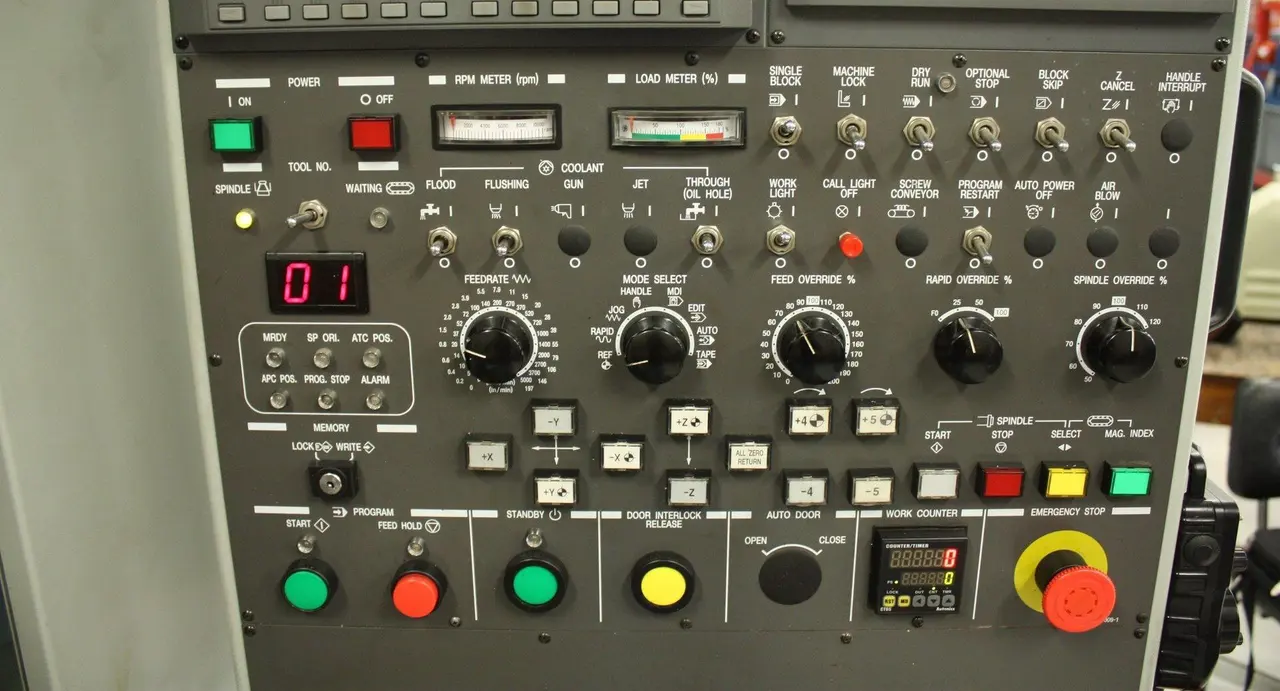
Корректоры подачи и ускоренного хода. Переключателями на пульте оператор снижает рабочую подачу и скорость ускоренного хода, чтобы успеть остановить станок. Первую деталь ведут покадрово, с пониженной скоростью ускоренного хода и включённым M01.
Если программа расходится с чертежом
Бывает, что в графике или на первой детали видно: размер, глубина или положение элемента не совпадают с чертежом. Координаты в программе оператор сам не правит. Если размер уходит на постоянную величину, его часто поправляют корректором, как в уроке 3. Если же расходится сама траектория — не тот контур, не та глубина, нет элемента, — останавливают работу и передают замечание технологу-программисту. Замечания с наладки возвращаются в CAM-проект, и исправленную программу выводят заново.
Так же поступают с программой с другого станка: её не копируют, а выводят заново постпроцессором под свою стойку и проверяют нули, коррекции, знаки глубины и M-коды.
Что проверить перед пуском
- Программа начинается с безопасной строки, а коды, циклы и формат чисел сверены с руководством к своей стойке.
- На пути всех ускоренных перемещений
G00нет прихватов, тисков и выступов заготовки. - Программа прошла графику стойки и прогон над деталью — без детали или с поднятым нулём по Z.
- Покадровый режим и
M01включены, корректоры подачи и ускоренного хода снижены. - Траектория совпадает с чертежом; если нет — работа остановлена и вопрос передан программисту.
Проверьте себя
Читать дальше
- Структура управляющей программы ЧПУ: кадр, слово, основные G- и M-коды
- Постоянные циклы сверления и нарезания резьбы: G81, G83, G73, G84, G98/G99
- Fanuc, Sinumerik и Heidenhain: чем отличаются системы ЧПУ для программиста и оператора
- Токарные циклы Fanuc G71 и G70: черновая и чистовая обработка по контуру, G72, G73, G76
Источники
- ГОСТ 20999-83 Устройства числового программного управления для металлообрабатывающего оборудования. Кодирование информации управляющих программ
- ISO 6983-1:2009 Automation systems and integration — Numerical control of machines — Program format and definitions of address words — Part 1 (ознакомительный фрагмент)
- Haas Automation. Mill Programming Workbook — адресные коды, G- и M-коды, примеры программ
- Haas Automation. Mill Operator's Manual, NGC, 2022 — постоянные циклы, G98/G99
- FANUC Series 0i-MODEL F. Operator's Manual for Lathe System (B-64604EN-1/01) — таблица G-кодов, системы G-кодов A/B/C, меры безопасности при программировании, Canned cycle for drilling, Rigid tapping
- HEIDENHAIN. TNC 640 User's Manual, Klartext Programming (NC-Software 34059x-11) — структура программы в диалоге Klartext