Оснастка и приспособления: схема 3-2-1, опоры и прижимы, нулевые системы, паллеты и проверка перед партией
Как наладчику собрать установку, которая держит размер всю партию: проверить схему базирования, прижать деталь без деформации, поставить приспособление на нулевую систему или спутник и проверить повторяемость до запуска.
14 мин чтения
Установка: базирование плюс закрепление
ГОСТ 21495-76 разделяет два действия (пп. 1, 10, 11). Базирование — придание заготовке нужного положения относительно системы координат. Закрепление — приложение сил, чтобы это положение сохранилось. Вместе они называются установкой. Для наладчика из этого следует простое правило: положение детали задают опоры, а не прижим. Если деталь «встаёт на место» только после затяжки, база выбрана или собрана неверно.
Как разложить базы по схеме 3-2-1 и почему черновую базу используют один раз, подробно разобрано в уроке технолога «Заготовка и базирование». Наладчик получает схему из карты наладки и проверяет её на столе:
- опорных точек ровно шесть: три на установочной базе, две на направляющей, одна на опорной;
- три опоры разнесены как можно шире, две стоят вдоль длинной грани;
- на одной базе нет лишней опоры: четыре опоры под плоскостью дают качание или изгиб детали.
Стандарт различает погрешность базирования (п. 9) — насколько деталь при базировании встала не туда — и погрешность установки (п. 12), куда входит и сдвиг при закреплении. На практике это значит: проверяют положение детали после затяжки, а не до неё.
Опоры и прижимы: куда давить
Прижим, поставленный между опорами, прогибает деталь. Её обрабатывают в прогнутом виде, после разжима она распрямляется, и плоскость уходит. Поэтому усилие прижима направляют в опору или рядом с ней. Силы резания по возможности тоже направляют в самый жёсткий узел приспособления — так советует производитель инструмента для борьбы с вибрациями.
Сколько давить. Ровно столько, чтобы деталь не сдвинулась при резании. Лишнее усилие деформирует деталь — руководство к токарному патрону прямо предупреждает об этом для трубчатых деталей. На черновой и чистовой проходы усилие часто задают разное: после черновой зажим ослабляют и затягивают снова, мягче.
Как проверить деформацию. Поставьте индикатор на обработанную поверхность и ослабьте прижим. Если стрелка заметно ушла, деталь была зажата с изгибом. Тот же приём работает при наладке: индикатор на детали, затягиваем прижим — стрелка не должна уходить.
Нежёсткие детали держат по толстым сечениям, под тонкие стенки ставят подводимые опоры. Подводимую опору подводят до касания и фиксируют, но ею не поднимают деталь: иначе это уже седьмая точка и лишний изгиб.
Кулачки патрона
На токарном станке приспособление — это патрон и кулачки. Как ставить сменные кулачки по рифлениям, растачивать сырые кулачки и выбирать давление зажима, разобрано в уроке 3. Здесь — только то, что касается установки.
- Ход кулачков. Деталь зажимают около середины хода. Руководство к патрону предупреждает: у конца хода деталь из-за разброса диаметров заготовок может оказаться не зажата.
- Давление. Его выставляют по форме детали и режимам: трубчатую деталь большое усилие деформирует.
- Перед работой кулачки разводят и сводят без детали: так видно, что ход полный и стружка внутри патрона не мешает.
Нулевые системы
Нулевая система базирования — модули на столе и штифты на приспособлении. Модуль втягивает штифт и одновременно центрирует его. Приспособление снимают и ставят обратно без выверки: положение повторяется, и ноль детали остаётся прежним. По данным производителей двух таких систем, повторяемость — меньше 0,005 мм. Это повторяемость установки приспособления, а не точность детали.
Штифты бывают разные, и расставляют их по правилам изготовителя:
- центрирующий — фиксирует положение по X, Y и Z и задаёт нулевую точку; если модуль один, нужен только он;
- компенсирующий (плоский, «меч») — допускает изменение длины в одном направлении, X или Y, и держит положение в двух других; его ставят вторым, чтобы допуски шага и нагрев не заклинили установку;
- удерживающий — воспринимает только силы по Z; нужен, когда модулей четыре и больше.
Если вместо компенсирующего поставить второй центрирующий, приспособление окажется переопределённым — как лишняя опора в схеме 3-2-1. Посадочные места и штифты перед установкой продувают и протирают: одна стружка под фланцем — и вся повторяемость теряется. Отверстия неиспользуемых модулей закрывают заглушками.
Спутники и паллеты
Спутник (паллета) — плита с приспособлением, на которой деталь закрепляют вне станка, пока станок работает. На горизонтальном обрабатывающем центре сменщик меняет паллеты в рабочей зоне; в паллетной системе их подаёт манипулятор из накопителя. Это основа быстрой переналадки: закрепление переходит во внешние операции.
Две паллеты — это два разных приспособления. Если в программе для обеих один и тот же ноль детали, их положение надо проверить, а не предполагать. Проверка простая: на каждой паллете щупом или индикатором найти одну и ту же базу и сравнить. В многоместном приспособлении так же проверяют каждое гнездо: детали из разных гнёзд при контроле не смешивают.
Повторяемость установки
Приспособление повторяет положение, если каждая следующая деталь встаёт туда же, что и первая. Проверяют это до партии, а не по браку:
- Поставить деталь (или эталон), закрепить, индикатором снять положение базы.
- Снять, поставить снова, повторить — несколько раз.
- Разброс показаний сравнить с допуском на размер от этой базы: он должен быть заметно меньше.
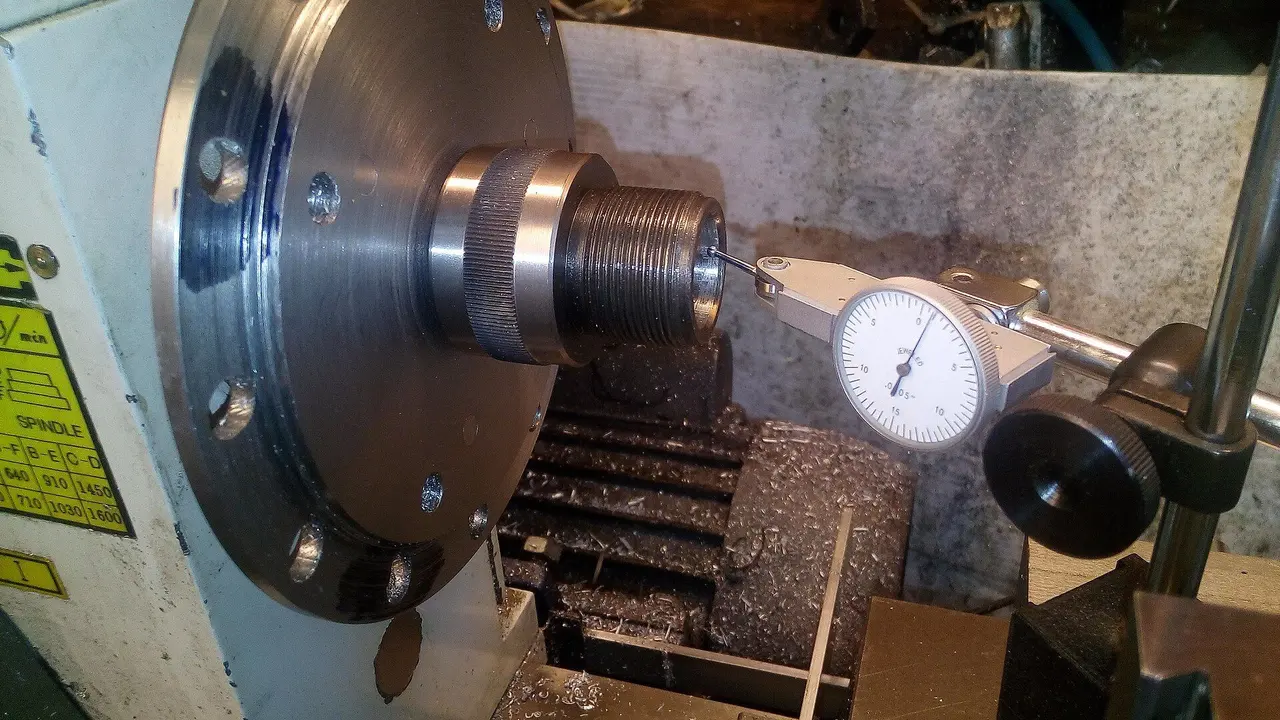
Что портит повторяемость: стружка и заусенец на базе, изношенные опоры, разное усилие зажима у механических тисков (гидравлические задают усилие давлением), упор, который сдвинули при чистке. Если разброс велик, ищут причину в приспособлении — поправка коррекции тут не поможет.
Проверка приспособления перед партией
- Чистота: опоры, пазы, зубья кулачков, посадочные места нулевой системы без стружки и СОЖ.
- Целостность: опоры не выработаны, прихваты и болты целы, губки и кулачки стоят по своим пазам.
- Выверка: губки тисков или базовая грань приспособления выверены индикатором по оси станка; у патрона проверено биение.
- Зажим: давление выставлено по карте наладки, ход кулачков в допустимом диапазоне.
- Траектория: прихваты и болты вне пути инструмента — проверено на пробном прогоне.
- Ноль и первая деталь: ноль детали найден на тех же базах, к которым прижата деталь; первая деталь проверена (см. урок 6).
Что проверить перед сдачей наладки
- Схема базирования совпадает с картой наладки: шесть точек, без лишних опор, прижимы над опорами.
- Деталь не деформируется при зажиме: индикатор не уходит при затяжке и разжиме.
- На токарном станке деталь зажата около середины хода кулачков, давление выставлено по карте наладки.
- На нулевой системе и паллетах чистые посадочные места, штифты расставлены по правилам, ноль каждой паллеты проверен.
- Повторяемость установки проверена, результат и давление зажима записаны в карту наладки.
Проверьте себя
Читать дальше
- Закрепление заготовки на фрезерном станке с ЧПУ: тиски, губки, прижимы, вакуум и нулевые системы
- Токарная обработка на ЧПУ — операции, установка и базирование заготовки, выбор станка
- Автоматизация загрузки станков с ЧПУ: паллеты, тиски, прутковые податчики, роботы и безлюдная смена
- 5S и SMED в цехе металлообработки: порядок на участке и быстрая переналадка
Источники
- ГОСТ 21495-76 Базирование и базы в машиностроении. Термины и определения — пп. 1, 5–12, 18–22
- Kitagawa. BR type Standard Chuck — Instruction Manual MA1208PHG, ver. 1.12, 2021 — разделы 4.1, 4.2
- SCHUNK — Clamping module NSE3 138 (ID 1313721), технические данные
- LANG Technik — Quick•Point zero point clamping system
- Zimmer Group — Machine tooling technology, accessories (центрирующий, компенсирующий и удерживающий штифты нулевой системы)
- Sandvik Coromant — How to reduce vibration in milling