Режимы резания при фрезеровании: скорость, обороты, подача на зуб и толщина стружки
Как посчитать режим фрезерования — обороты по скорости резания, подачу на зуб по толщине стружки, минутную подачу, съём и мощность. С поправками на ширину фрезерования и угол в плане и примером для концевой фрезы.
Редакция MetalGuide6 мин чтения
Из чего состоит режим резания
ГОСТ 25762-83 (действует) называет режимом резания совокупность значений скорости резания, подачи или скорости движения подачи и глубины резания. Для фрезерования к ним добавляют ширину фрезерования — без неё не посчитать толщину стружки и съём.
Величина | Обозначение в каталогах | По ГОСТ 25762-83 | Единица |
|---|---|---|---|
Скорость резания | vc | v | м/мин |
Частота вращения | n | — | об/мин |
Подача на зуб | fz | Sz | мм |
Подача на оборот | fn | So | мм/об |
Минутная подача | vf | vs | мм/мин |
Глубина резания, осевая | ap | — | мм |
Ширина фрезерования | ae | — | мм |
Наибольшая толщина стружки | hex | — | мм |
В статье — обозначения каталогов: по ним выдают рекомендации производители инструмента, и их же использует калькулятор режимов резания.
Скорость резания и обороты
Скорость резания — скорость точки режущей кромки относительно заготовки. Её выбирают по материалу заготовки и инструмента, а станку задают обороты:
n = 1000 · vc / (π · D)
- n
- частота вращения шпинделя, об/мин
- vc
- скорость резания, м/мин
- D
- диаметр фрезы, мм; при неполном контакте кромки — эффективный диаметр Dcap
Sandvik Coromant считает обороты по эффективному диаметру Dcap — диаметру, на котором кромка реально режет при данной глубине ap. Для фрезы с прямой кромкой и углом в плане 90° Dcap равен диаметру фрезы. Для сферической фрезы, круглых пластин и углов в плане меньше 90° Dcap зависит от глубины. Для сферической фрезы диаметром D:
Dcap = √(D² − (D − 2 · ap)²)
- Dcap
- эффективный диаметр, мм
- D
- диаметр сферической фрезы, мм
- ap
- осевая глубина резания, мм
Фреза Ø10 на глубине 0,5 мм режет на диаметре √(100 − 81) ≈ 4,36 мм. Если обороты посчитали по 10 мм для vc = 200 м/мин (6366 об/мин), фактическая скорость резания — π · 4,36 · 6366 / 1000 ≈ 87 м/мин. Чтобы получить 200 м/мин на Dcap, нужно около 14 600 об/мин — такой запас есть не у каждого шпинделя.
Подача на зуб и толщина стружки
Подача на зуб fz — перемещение фрезы за поворот на один зуб. Но работу кромки определяет не она, а толщина стружки. Sandvik Coromant называет наибольшую толщину стружки hex самым важным параметром фрезерования: при слишком малой hex падают производительность и стойкость, при слишком большой кромка перегружена и может сломаться. Поэтому каталоги дают диапазон hex, а fz пересчитывают из него.
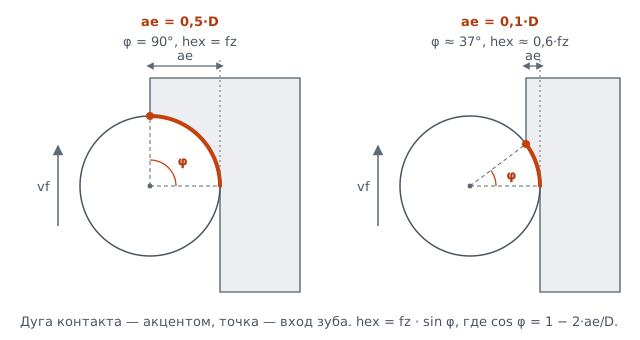
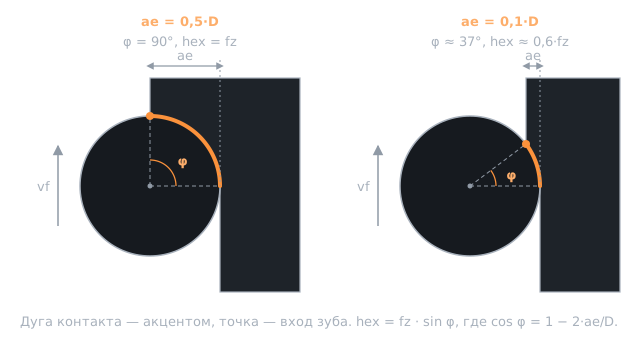
fz равна hex, только когда угол в плане 90° и ширина фрезерования не меньше половины диаметра. В остальных случаях стружка тоньше подачи — это утонение стружки.
Поправка на ширину фрезерования
При ae меньше D/2 зуб выходит из металла раньше, чем стружка достигает толщины fz. Sandvik Coromant для фрезы с прямой кромкой даёт формулу:
fz = hex · D / (2 · sin κr · √(D · ae − ae²))
- fz
- подача на зуб, мм
- hex
- наибольшая толщина стружки, мм
- D
- диаметр фрезы (эффективный, Dcap), мм
- ae
- ширина фрезерования, мм
- κr
- угол в плане; для концевой фрезы 90°, sin κr = 1
Таблица поправок Sandvik Coromant для угла в плане 90°:
ae / D | Во сколько раз поднять fz | fz при hex = 0,10 мм |
|---|---|---|
50–100 % | 1,0 | 0,10 |
25 % | 1,16 | 0,12 |
20 % | 1,25 | 0,13 |
15 % | 1,4 | 0,14 |
10 % | 1,66 | 0,17 |
5 % | 2,3 | 0,23 |
Как меняется угол контакта и почему узкие проходы с большой глубиной дают стабильную нагрузку на зуб, разобрано в статье «Трохоидальное и высокоскоростное фрезерование».
Поправка на угол в плане
У торцевых фрез с углом в плане κr меньше 90° стружка растягивается вдоль кромки и становится тоньше. При ae не меньше D/2 по Sandvik Coromant fz = hex / sin κr:
Угол в плане κr | Во сколько раз поднять fz | fz при hex = 0,10 мм |
|---|---|---|
90° | 1,0 | 0,10 |
65° | 1,1 | 0,11 |
45° | 1,4 | 0,14 |
10° | 5,8 | 0,58 |
Отсюда большие подачи фрез с малым углом в плане. У круглых пластин угол в плане зависит от глубины: Sandvik Coromant советует работать ими при ap не больше 25 % диаметра пластины, а глубже брать фрезу с углом 45°.
Минутная подача, съём, мощность и момент
vf = fz · n · z
- vf
- минутная подача, мм/мин
- fz
- подача на зуб, мм
- n
- частота вращения, об/мин
- z
- число зубьев фрезы в работе
Q = ap · ae · vf / 1000
- Q
- съём, см³/мин
- ap
- осевая глубина, мм
- ae
- ширина фрезерования, мм
- vf
- минутная подача, мм/мин
Pc = ae · ap · vf · kc / (60 · 10⁶); Mc = Pc · 30 · 10³ / (π · n)
- Pc
- мощность резания, кВт
- kc
- удельная сила резания, Н/мм²
- Mc
- крутящий момент, Н·м
- n
- частота вращения, об/мин
Удельная сила резания kc — характеристика материала: Sandvik Coromant приводит её значение kc1 для каждой подгруппы материала при толщине стружки 1 мм и переднем угле 0°. При более тонкой стружке kc растёт, при положительном переднем угле — падает. Поэтому для расчёта мощности берут kc производителя для фактической средней толщины стружки, а не kc1 напрямую. Полученные мощность и момент сравнивают с характеристиками шпинделя по паспорту станка.
Пример расчёта для концевой фрезы
Боковое фрезерование стенки фрезой Ø10 с четырьмя зубьями, ap = 10 мм, ae = 2 мм (20 % диаметра). Стартовые данные условные, как их мог бы дать каталог: vc = 180 м/мин, hex = 0,05 мм.
- Обороты: n = 1000 · 180 / (π · 10) ≈ 5730 об/мин.
- Подача на зуб: ae < D/2, нужна поправка. fz = 0,05 · 10 / (2 · √(10 · 2 − 2²)) = 0,5 / (2 · 4) = 0,0625 мм — в 1,25 раза больше hex, как в таблице.
- Минутная подача: vf = 0,0625 · 4 · 5730 ≈ 1433 мм/мин.
- Съём: Q = 10 · 2 · 1433 / 1000 ≈ 28,7 см³/мин.
Без поправки, с fz = hex = 0,05 мм, подача была бы 0,05 · 4 · 5730 = 1146 мм/мин, а стружка — 0,04 мм: кромка работала бы с толщиной ниже рекомендованной, а проход шёл бы на 20 % медленнее. Пример можно открыть в калькуляторе — он считает ту же поправку.
Попутное или встречное фрезерование
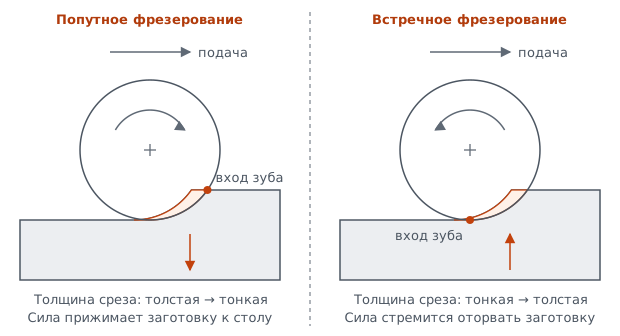
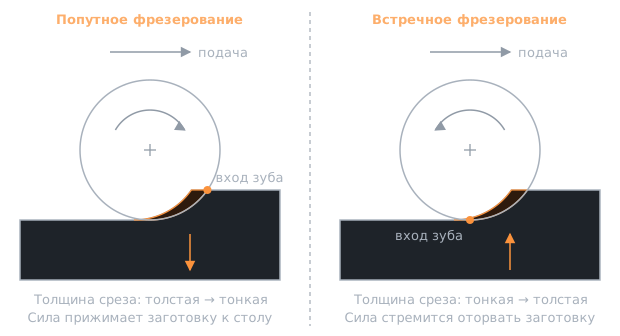
По ГОСТ 25761-83 при попутном фрезеровании вектор скорости резания и вектор подачи заготовки в точке контакта направлены в одну сторону, при встречном — в противоположные. От выбора зависит, как зуб входит в металл.
- Попутное: зуб входит с толстой стружкой и выходит с тонкой, не трётся о поверхность на входе. Sandvik Coromant называет его предпочтительным везде, где позволяют станок, оснастка и деталь. Силы затягивают заготовку к фрезе — приспособление должно держать это усилие.
- Встречное: стружка нарастает от нуля, кромка трётся и греется на входе. Силы отрывают заготовку от стола — приспособление должно держать подъём.
Встречное фрезерование оставляют для случаев, где попутное опасно: люфт в приводе подачи (фреза затягивает заготовку и увеличивает подачу), большие колебания припуска, керамические пластины на жаропрочных сплавах. Подробнее о выборе — в статье «Виды фрез и как выбрать».
Где ошибаются
- Подача без поправки на ae. Если в программу поставить fz, равную рекомендованной hex, на проходе по стенке с малой ae стружка будет тоньше рекомендованной: кромка трётся и быстрее изнашивается.
- Обороты по номиналу сферической фрезы. На малой глубине фактическая скорость в разы ниже заданной, а у самой вершины близка к нулю.
- Режим «как в прошлый раз» для другого материала. Стартовые данные зависят от группы материала ISO (P — стали, M — нержавеющие, K — чугуны, N — цветные, S — жаропрочные и титан, H — закалённые) и сплава инструмента. Особенности групп — в статьях о фрезеровании алюминия и нержавейки и титана.
- Нагрузку снижают подачей. Если станку не хватает мощности или детали жёсткости, уменьшают ap или ae. Подача ниже рекомендованной hex переводит кромку в трение.
Посчитать здесь: Режимы резания
Обороты шпинделя по скорости резания, минутная подача по подаче на зуб, съём материала и поправка подачи на утонение стружки — для фрезерования и точения.
Пошагово
Чек-лист для печатиВозьмите стартовые данные из каталога
Скорость резания vc и толщину стружки hex (или подачу на зуб fz) берут из каталога производителя фрезы — для группы обрабатываемого материала и сплава пластины или фрезы.
Посчитайте обороты
n = 1000 · vc / (π · D). Для сферической и круглой пластины, а также при угле в плане меньше 90° в формулу подставляют эффективный диаметр Dcap на фактической глубине резания.
Пересчитайте подачу на зуб
Если ширина фрезерования меньше половины диаметра или угол в плане меньше 90°, стружка тоньше подачи на зуб. Подачу поднимают так, чтобы наибольшая толщина стружки hex осталась в рекомендованном диапазоне.
Посчитайте минутную подачу
vf = fz · n · z, где z — число зубьев в работе. Это значение F в управляющей программе.
Проверьте станок
Сравните обороты с пределом шпинделя, а съём, мощность и момент — с паспортом станка. Не проходит — снижают ширину или глубину, а не толщину стружки.
Уточните режим на станке
Первые детали ведут с контролем стружки, звука и износа и правят режим по результату: каталог даёт стартовую точку, а не готовый ответ для вашей системы станок — оснастка — деталь.
Вопросы и ответы
Откуда брать скорость резания и подачу на зуб для конкретной фрезы?
Из каталога или онлайн-подбора производителя инструмента. Режим зависит от группы материала (ISO P, M, K, N, S, H), сплава и покрытия, поэтому общих «правильных» чисел нет — есть стартовые значения производителя, которые уточняют на станке.
Почему у сферической фрезы фактическая скорость резания ниже расчётной?
При малой глубине режет не весь диаметр, а пояс у вершины. Для фрезы Ø10 на глубине 0,5 мм эффективный диаметр около 4,4 мм — при оборотах, посчитанных по 10 мм, скорость резания меньше половины заданной.
Нужно ли пересчитывать подачу для торцевой фрезы с углом в плане 45°?
Да. По Sandvik Coromant при 45° стружка тоньше подачи на зуб, и подачу поднимают в 1,4 раза: для hex = 0,1 мм берут fz = 0,14 мм. При угле в плане 90° fz равна hex.
Что в технологических картах означают Sz и vs?
Это обозначения по ГОСТ 25762-83: Sz — подача на зуб, vs — скорость движения подачи, то есть минутная подача. В каталогах инструмента те же величины обозначают fz и vf.
Источники
- Sandvik Coromant — Milling formulas and definitions
- Sandvik Coromant — Entering angle and chip thickness in milling
- Sandvik Coromant — Down milling vs. up milling
- Sandvik Coromant — Specific cutting force
- Sandvik Coromant — Workpiece materials
- ГОСТ 25762-83 Обработка резанием. Термины, определения и обозначения общих понятий — термины 4, 6, 8–11 · в реестре гида
- ГОСТ 25761-83 Виды обработки резанием. Термины и определения общих понятий — термины 29, 37, 38
Посчитать
Читать также
ЧПУ-фрезеровка7 мин
Виды фрез и как выбрать фрезу для станка с ЧПУ
Концевые, торцевые и дисковые фрезы, монолитный твёрдый сплав и сменные пластины, число зубьев, покрытия, попутное и встречное фрезерование — как подобрать инструмент под операцию и материал.
ЧПУ-фрезеровка7 мин
Трохоидальное и высокоскоростное фрезерование: угол контакта, утонение стружки, пересчёт подачи
Как работают HSM, динамическое и трохоидальное фрезерование — малая ширина резания, большая глубина, стабильная нагрузка на зуб. Угол контакта, утонение стружки, пересчёт подачи на зуб с примером и требования к станку.
Токарная обработка6 мин
Режимы резания при точении: скорость, обороты, подача на оборот и глубина
Как посчитать режим точения — обороты по скорости резания, минутную подачу, основное время, съём и мощность. Как связаны подача, радиус при вершине и шероховатость, и почему при торцевании падает скорость резания.
ЧПУ-фрезеровка9 мин
Фрезерование пазов и карманов: стратегии, радиусы углов, выход стружки
Как фрезеруют открытые и закрытые пазы, шпоночные пазы по ГОСТ 23360-78 и карманы: фреза по ширине паза или меньше, врезание рампой, по спирали и через отверстие, радиус внутреннего угла, глубина и вылет, отвод стружки и что указать на чертеже.