Деталь клиента → станок: семейства деталей, допуск, партия и опросный лист
Как по чертежу клиента прийти к типу станка: пять семейств деталей, что меняют размер, материал, допуск, партия и годовая программа, таблица «деталь → станок → что проверить в КП», опросный лист и разбор четырёх запросов.
13 мин чтения
Зачем отдельный урок о подборе
В уроках 2 и 8 была короткая таблица «деталь — тип станка». Она отвечает на вопрос «с чего начать», но не объясняет, почему именно так и когда правило не работает. В этом уроке разберём, как прийти к типу станка самому, какие ответы клиента меняют выбор и как задать вопросы так, чтобы технологу было с чем работать.
Подробно о каждом типе станка — компоновке, узлах, параметрах в КП — рассказывает второй курс MetalGuide «Типы станков с ЧПУ». Здесь — только логика выбора.
Пять семейств деталей
Почти любую деталь из механообработки можно отнести к одному из пяти семейств. От семейства зависит, что в станке главное: вращается деталь или инструмент, сколько сторон надо обработать, какого размера рабочая зона.
Тело вращения
Вал, втулка, фланец, диск, штуцер — деталь, у которой основные поверхности получаются вращением вокруг одной оси. Такую деталь точат: её крутит шпиндель, а резец снимает металл. Начинают с токарного станка с ЧПУ.
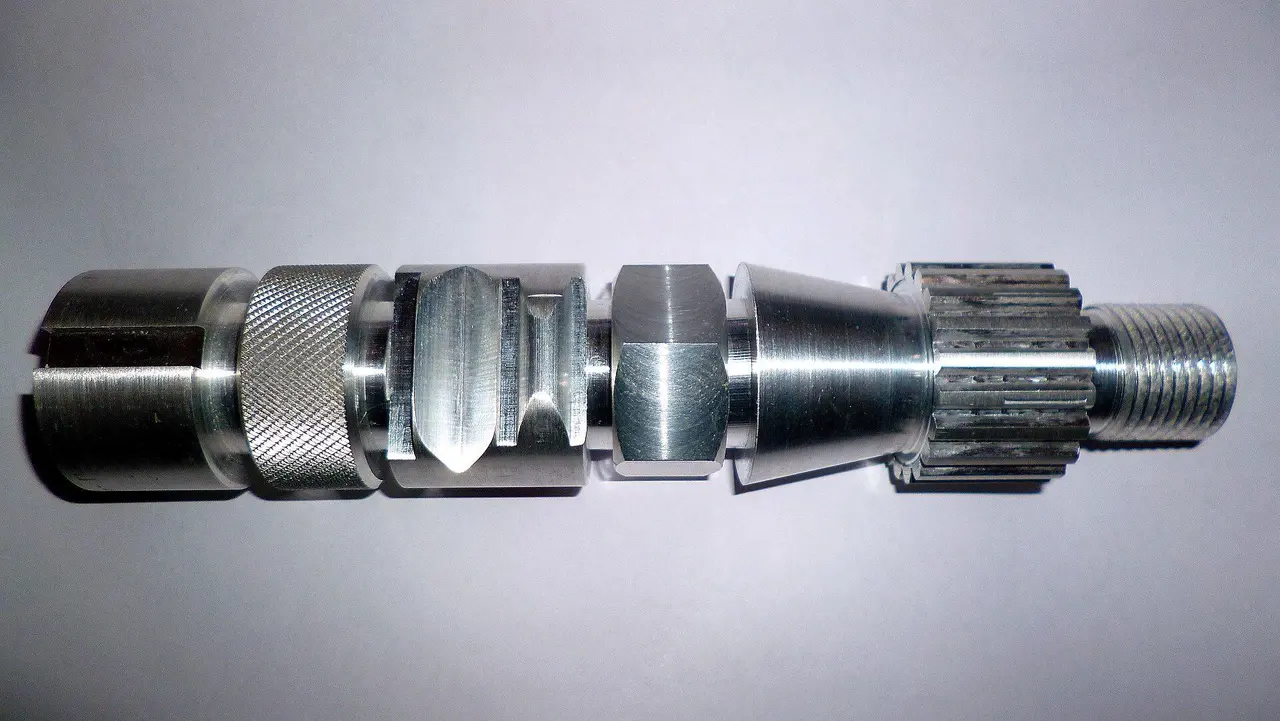
Если на теле вращения есть лыски, пазы, отверстия сбоку или по окружности фланца, смотрят токарный центр с приводным инструментом (урок 7). Он делает эти элементы в той же установке, без переноса детали на фрезерный станок. Когда таких элементов много и они сложные, рассматривают многофункциональный станок: Sandvik Coromant описывает его как станок, который объединяет несколько процессов и установок в одной машине.
Корпус
Корпус редуктора, насоса, клапана — деталь сложной формы, которую обрабатывают с нескольких сторон: плоскости, точные отверстия, резьбы. Деталь стоит неподвижно, вращается инструмент. Это задача обрабатывающего центра. ISO 10791-1 называет так станок с ЧПУ, который выполняет разные операции — фрезерование, растачивание, сверление, нарезание резьбы — и сам меняет инструмент из магазина по программе.
- Обработка с одной-двух сторон — вертикальный обрабатывающий центр. Поворотный стол добавляет четвёртую ось, и деталь можно повернуть другой стороной без переустановки.
- Обработка с нескольких сторон и серия — горизонтальный обрабатывающий центр. Sandvik Coromant отмечает, что на его стол ставят приспособление-«башню» с несколькими деталями сразу, а паллетная система держит станок загруженным.
- Сложные поверхности и отверстия под разными углами — пятиосевой обрабатывающий центр.
Плита
Плита, пластина, кронштейн, крышка — плоская деталь, которую обрабатывают в основном с одной-двух сторон: карманы, отверстия, контур. Начинают с вертикального обрабатывающего центра. Если плита длинная и большая, рабочей зоны обычного центра не хватит — тогда смотрят портальный станок.
Крупногабаритная деталь
Большой размер и масса меняют выбор сильнее, чем форма. Крупные кольца и диски точат на карусельном станке — вертикальном токарном. Sandvik Coromant описывает такие станки для деталей диаметром от метра и больше. Деталь лежит на горизонтальной планшайбе: вес прижимает её к столу, а не висит на шпинделе, как на горизонтальном токарном станке.
Крупные корпуса с точными отверстиями обрабатывают на горизонтально-расточном станке, большие плиты и рамы — на портальном. Для крупных деталей сразу спрашивают о кране, фундаменте и проёме цеха: станок под такую деталь тоже большой.
Мелкая длинная деталь из прутка
Тонкие оси, штифты, винты, детали медицинских и часовых изделий — длинные относительно своего диаметра. На обычном токарном станке такая деталь прогибается под резцом. Автомат продольного точения подаёт пруток через направляющую втулку, и резец работает рядом с ней, где пруток поддержан. Sandvik Coromant относит к этим станкам точные детали диаметром до 40 мм, которые делают большими партиями.
Что уточняет выбор
Семейство говорит, с какого типа станка начать. Какой именно станок нужен, решают пять вопросов.
Размер и масса. Наибольший диаметр и длина тела вращения или габарит корпуса определяют рабочую зону: ход осей, размер стола, диаметр обработки, проход прутка через шпиндель. Масса — допустимую нагрузку на стол и то, как деталь ставить в станок. Спрашивайте размер заготовки, а не готовой детали: заготовка всегда больше.
Материал. Алюминий режут быстро, на высоких оборотах. Нержавейку, титан и жаропрочные сплавы режут медленнее и с большим усилием, поэтому важен крутящий момент на низких оборотах (урок 6). Трудные материалы требуют жёсткого станка: станины и направляющих, которые гасят вибрации (урок 4).
Допуск и шероховатость. Самые жёсткие требования чертежа — точный размер, малая шероховатость, допуск на расположение отверстий — показывают, какой класс станка нужен. Иногда нужны оптические линейки на осях (урок 5) и стабильная температура в цехе. Бывает, что самые точные поверхности выгоднее получить следующей операцией, например шлифованием. Что значит точность станка и почему она не равна точности детали — в уроке 10.
Партия и годовая программа. Партия — детали одного наименования, которые запускают в обработку при одной наладке (по ГОСТ 14.004-83). Годовая программа — сколько таких деталей нужно в год (в ГОСТ 14.004-83 это объём выпуска за планируемый период). Тот же стандарт различает единичное, серийное и массовое производство. При единичном и мелкосерийном выпуске важны быстрая переналадка и универсальность. При большой и стабильной программе окупаются барфидер, паллеты, робот (урок 8) и станки под одно семейство деталей.
Операции и число сторон. Сколько сторон обрабатывать и какие элементы есть кроме основной формы. Каждая переустановка детали — это время и риск ошибки базирования. Поэтому ось Y на токарном центре, поворотный стол или пятая ось часто окупаются не скоростью, а меньшим числом установок.
Таблица «деталь → станок»
Таблица шире, чем в уроке 8: в ней есть, что проверить в коммерческом предложении и когда стоит посмотреть другой тип.
Деталь | С чего начать | Что проверить в КП | Когда смотреть другой тип |
|---|---|---|---|
Вал, втулка, фланец без боковых элементов | Токарный станок с ЧПУ | Диаметр обработки, длина между центрами, проход прутка, момент | Есть лыски, пазы, отверстия сбоку — токарный центр с приводным инструментом |
Тело вращения с боковыми элементами | Токарный центр с приводным инструментом | Число приводных позиций, ось C, ось Y, второй шпиндель | Много сложной фрезеровки — многофункциональный станок |
Мелкая длинная деталь из прутка, большая серия | Автомат продольного точения | Наибольший диаметр прутка, барфидер, число инструментов | Деталь короткая и толстая — токарный станок с барфидером |
Плита, кронштейн, крышка | Вертикальный обрабатывающий центр | Размер стола и ходы, нагрузка на стол, магазин инструментов | Деталь длинная и большая — портальный станок |
Корпус, обработка с нескольких сторон, серия | Горизонтальный обрабатывающий центр | Размер паллеты, поворотный стол, число паллет, магазин | Единичные корпуса — вертикальный центр с поворотным столом |
Сложная форма, отверстия под разными углами | Пятиосевой обрабатывающий центр | Схема поворотных осей, рабочая зона в наклоне, нагрузка на стол | Наклон только вокруг одной оси — вертикальный центр с поворотным столом |
Крупное кольцо, диск | Карусельный станок | Диаметр и высота обработки, масса детали, фрезерная опция | Нужна сложная фрезеровка — уточнить у технолога |
Крупный корпус с точными отверстиями | Горизонтально-расточной станок | Ходы осей и выдвижного шпинделя, нагрузка на стол, поворот стола | Корпус помещается на паллету — горизонтальный обрабатывающий центр |
Таблица — отправная точка. Окончательную конфигурацию и время обработки определяет технолог по чертежу.
Опросный лист клиента
Задавайте вопросы до разговора о моделях. Удобно отправить клиенту список заранее и попросить вместе с ответами прислать чертежи и 3D-модели нескольких типовых деталей.
Деталь
- Чертежи и 3D-модели типовых деталей — не одной, а тех, что составят основную загрузку станка.
- Материал каждой детали.
- Габарит и масса заготовки: пруток, поковка, отливка, плита.
- Самые жёсткие допуски и шероховатость: где они на чертеже и сколько таких поверхностей.
Объём
- Размер партии и годовая программа по каждой детали.
- Сколько смен будет работать станок и нужна ли работа без оператора.
Как сейчас
- На чём деталь делают сейчас: свой станок, какое время цикла, кооперация. Что не устраивает: сроки, брак, цена, нехватка мощностей.
Люди и программы
- На какой стойке ЧПУ работают операторы (урок 3).
- Есть ли технолог-программист и CAM-система.
Цех
- Площадь, проём ворот, кран, допустимая нагрузка на пол.
- Доступная электрическая мощность и сжатый воздух.
Деньги и сроки
- Бюджет и источник: собственные средства, лизинг, субсидия.
- Когда станок должен заработать.
Четыре запроса: как рассуждать
Примеры условные, цены и время цикла не обсуждаем — их считает технолог.
Фланец с отверстиями по окружности
Клиент делает фланцы из нержавеющей стали: наружный диаметр, торец, посадочный поясок и кольцо отверстий под болты. Партии по несколько десятков, несколько раз в год.
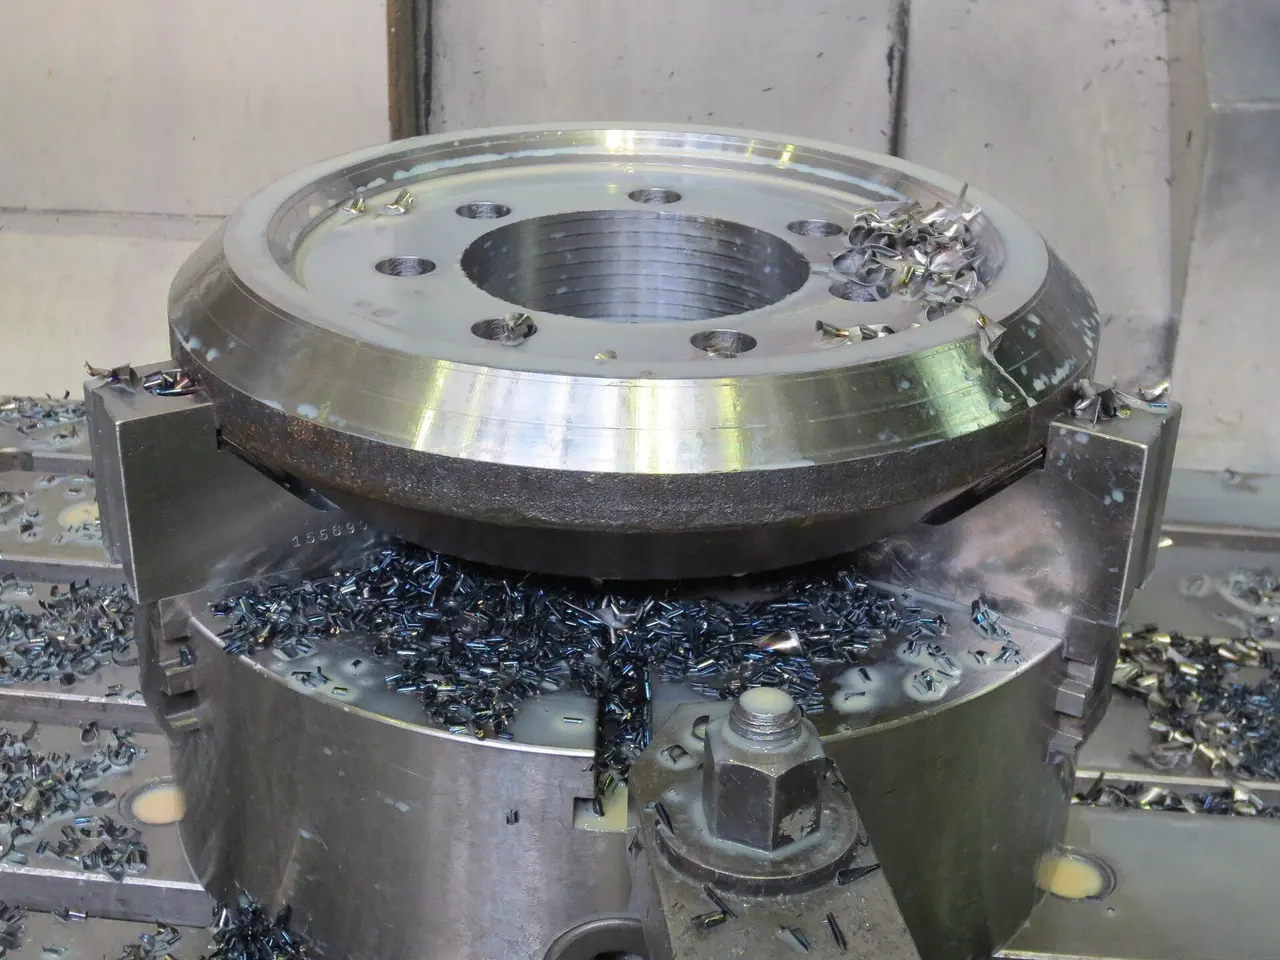
Фланец — тело вращения, значит, начинаем с токарного станка. Отверстия по окружности можно сверлить второй операцией на фрезерном центре, но тогда деталь переставляют, и расположение отверстий зависит от того, как точно её закрепили второй раз. Токарный центр с приводным инструментом и осью C сверлит их в той же установке. Если фланец крупный и не помещается в токарный центр, смотрят карусельный станок с фрезерной опцией.
Что спросить: допуск на расположение отверстий, нужна ли обработка с обратной стороны (тогда смотрят второй шпиндель), материал и наибольший диаметр заготовки.
Корпус редуктора
Корпус из чугуна, точные отверстия под подшипники с четырёх сторон, стабильная годовая программа.
Корпус — задача обрабатывающего центра. Четыре стороны и серия указывают на горизонтальный центр с поворотным столом: все стороны обрабатываются за одну установку, а паллеты убирают простой на закрепление. Если бы корпуса были единичными, хватило бы вертикального центра с поворотным столом, а для очень крупного корпуса смотрели бы горизонтально-расточной станок. Что спросить: габарит и масса, допуски на соосность и расстояние между отверстиями, сколько корпусов в год, есть ли приспособления.
Длинные тонкие оси из прутка
Оси малого диаметра, длинные относительно диаметра, тысячи штук в месяц, с канавками и поперечным отверстием.
Мелкая длинная деталь, большая программа — автомат продольного точения с барфидером: пруток поддержан направляющей втулкой, деталь не прогибается, станок работает с минимальным участием оператора. Если бы деталь была короткой и толстой, проще оказался бы токарный станок с барфидером. Что спросить: диаметр прутка и материал, длина детали, допуски, есть ли элементы сбоку — от них зависит набор приводного инструмента.
Крупное кольцо
Кольцо большого диаметра, единичные детали и малые серии, наружная и внутренняя поверхности, торцы, отверстия на торце.
Крупное тело вращения — карусельный станок: деталь лежит на планшайбе, её удобно ставить краном. Отверстия на торце делают фрезерной опцией, если она есть у станка, или отдельной операцией. Что спросить: диаметр, высота и масса, как деталь будут ставить в станок, какой кран в цехе, допуски на размеры и форму.
Чего не обещать
- Модель по телефону. Без чертежа и программы выпуска можно назвать только тип станка, с которого начнём.
- «Всё за одну установку». Сделать ли деталь целиком на одном станке, решает технолог: иногда вторая установка или шлифование выгоднее.
- Время цикла. Его считает технолог по чертежу и режимам резания. Цифра «на глаз» превращается в претензию, когда станок уже стоит в цехе.
Как объяснить клиенту
- «Станок подбираем под деталь: сначала форма — вал, корпус, плита, кольцо или тонкая деталь из прутка, — потом размер, материал, допуски и объём».
- «Пришлите чертежи деталей, которые будут основной загрузкой, и сколько их нужно в год. Партия и годовая программа подскажут, нужна ли автоматизация».
- «Чем меньше раз деталь переставляют, тем меньше ошибок базирования и потерянного времени. Поэтому иногда выгоднее станок с дополнительной осью, чем два простых».
- «Тип станка я назову сразу, а конфигурацию и время обработки подтвердит наш технолог по вашему чертежу».
Проверьте себя
Читать дальше
Источники
- ГОСТ 14.004-83 Технологическая подготовка производства. Термины и определения основных понятий (типы производства, партия)
- ISO 10791-1:2015 Test conditions for machining centres — Part 1 (термин machining centre)
- Sandvik Coromant. Machining centers — конфигурации обрабатывающих центров
- Sandvik Coromant. Multi-task machines — horizontal
- Sandvik Coromant. Sliding head machines
- Sandvik Coromant. Vertical lathes
- ГОСТ 25346-2013 (ISO 286-1:2010) Основные нормы взаимозаменяемости. Система допусков на линейные размеры. Основные положения, допуски, отклонения и посадки
- Металлорежущие станки. Учебник для машиностроительных втузов / под ред. В. Э. Пуша. — М.: Машиностроение, 1985 — классификация станков и их технологическое назначение