Точность станка и точность детали: позиционирование, повторяемость, ISO 230 и что не обещать
Что такое точность позиционирования и повторяемость, как их меряют по ГОСТ ISO 230-2, почему точность станка не равна точности детали, как влияет нагрев, что значат квалитет, шероховатость и Cpk, что писать в КП и договоре и чего не обещать.
14 мин чтения
Два разных вопроса
Клиент спрашивает: «Какая у станка точность?» На самом деле его интересует другое: будет ли его деталь в допуске. Это два разных вопроса, и путать их — самая дорогая ошибка в продаже станка.
Точность станка — свойство машины: как точно движутся оси, насколько ровно они проложены, как станок ведёт себя при нагреве. Её проверяют по стандартам, без детали. Точность детали — результат всего процесса: станка, инструмента, оснастки, программы, людей и условий в цехе. Станок задаёт предел, а не гарантирует результат.
Точность позиционирования и повторяемость
Система ЧПУ посылает ось в точку. Ось приходит не точно туда, а чуть рядом. Если послать её в ту же точку ещё раз, она снова придёт чуть рядом — и не обязательно в то же место.
- Повторяемость показывает, насколько кучно ложатся повторные приходы в одну точку.
- Систематическое отклонение показывает, насколько эта «кучка» в среднем сдвинута от заданной точки.
- Точность позиционирования объединяет оба: в какой диапазон укладываются приходы оси по всей длине хода с учётом и сдвига, и разброса.
Разброс ISO 230-2 берёт с запасом: плюс-минус два стандартных отклонения (коэффициент охвата k = 2). Поэтому повторяемость в протоколе — это не «худший случай из пяти подходов», а статистическая оценка.
Отсюда практический вывод. Постоянный сдвиг система ЧПУ умеет компенсировать: при калибровке станка ошибки по длине оси замеряют и заносят в таблицу компенсации. Разброс компенсировать нельзя — он случайный. Поэтому хорошая повторяемость — основа, а точность позиционирования ещё зависит от того, как станок откалиброван.
Есть ещё одна составляющая — разница при подходе к точке с разных сторон. Её дают зазоры и упругость в приводе (урок 5). Стандарт оценивает её отдельно, поэтому в протоколе бывают цифры для подхода с одной стороны и с двух сторон.
Как их меряют: ГОСТ ISO 230-2
Методику задаёт стандарт ГОСТ ISO 230-2-2016 «Определение точности и повторяемости позиционирования осей станков с числовым программным управлением». Он идентичен международному ISO 230-2:2014 и введён в России с 1 июля 2018 года. Есть и более ранний ГОСТ 27843-2006 — он построен на ISO 230-2 редакции 1997 года с изменениями. Его номер встречается в паспортах и протоколах станков постарше.
Что важно знать о методике по тексту ISO 230-2:2014:
- Что меряют. Взаимное перемещение узла, который держит инструмент, и узла, который держит деталь. Типичные приборы — лазерный интерферометр и эталонная линейка.
- Без детали. Все испытания проводят на ненагруженном станке, без заготовки и без резания.
- Сколько точек. На осях до 2 метров — не меньше пяти точек на метр хода и не меньше пяти всего. В каждую точку ось приходит пять раз с одной стороны и пять раз с другой.
- Прогрев и температура. Перед замером станок прогревают — так, как задал изготовитель или договорились стороны. Станок должен заранее постоять в помещении испытаний, лучше ночь. Фактическую температуру записывают в протокол: стандартной температурой измерений считается 20 °C, отклонение от неё добавляет неопределённость.
- Компенсация. Если во время испытания работала встроенная компенсация ошибок, это указывают в протоколе. Точки для приёмки берут не те, по которым станок компенсировали.
Из этого следуют вопросы к цифре в КП. По какому стандарту она получена? Для какой оси и на какой длине? С линейкой или без? Это повторяемость или точность позиционирования? Цифру без этих ответов нельзя сравнить с цифрой другого поставщика.
Геометрическая точность
Позиционирование — это «туда ли приехала ось». Геометрическая точность — «ровно ли она едет и правильно ли стоят узлы друг относительно друга»: прямолинейность хода, перпендикулярность осей, параллельность стола движению, биение шпинделя. Методы таких проверок даёт ISO 230-1 (в России — ГОСТ ISO 230-1-2018): на холостом ходу или почти без нагрузки, геометрическими проверками и обработкой образцов.
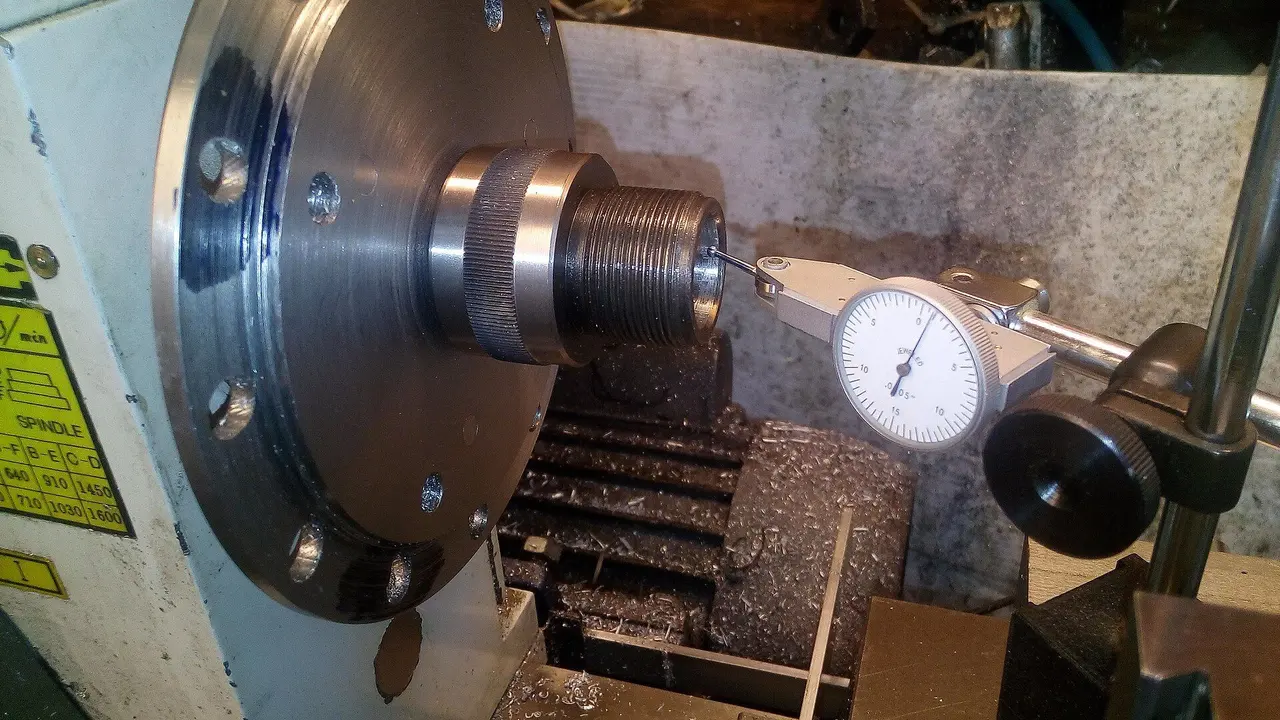
Российская система норм точности строится на ГОСТ 8-82. По нему точность станка описывают три группы показателей: точность обработки образцов-изделий, геометрическая точность станка и дополнительные показатели. Тот же стандарт вводит пять классов точности станков — Н, П, В, А, С в порядке возрастания точности. Конкретные проверки и допуски для каждого типа станков — в своих стандартах на нормы точности, например ГОСТ 18097-93 для токарных станков.
Тепло: почему станок «уходит»
Станок греется. Тепло дают подшипники и двигатель шпинделя, гайки и опоры винтов, двигатели осей, СОЖ, а снаружи — солнце, отопление, открытые ворота. Металл при нагреве расширяется, и инструмент смещается относительно детали, хотя программа та же.
HEIDENHAIN в испытаниях обрабатывающих центров показал оба эффекта: деформацию конструкции от работы шпинделя и удлинение винтов от движения осей. По их данным, когда положение оси меряют датчиком на двигателе, без линейки, винту после смены программы или перерыва нужно порядка часа, чтобы снова прийти к устойчивому состоянию (урок 5). Поэтому первая деталь смены и деталь после обеда могут отличаться.
Тепловые испытания станков описывает ISO 230-3. Он задаёт четыре проверки: влияние колебаний температуры в цехе, нагрев от вращения шпинделя, от движения линейных осей и от поворотных узлов.
Стандарт прямо разделяет ответственность (то же сказано в ISO 230-2). Изготовитель даёт требования к температурной среде, при которой станок держит заявленную точность. Покупатель обеспечивает такую среду — или соглашается на меньшую точность. Если покупатель выполнил требования изготовителя, ответственность за заявленные характеристики остаётся на изготовителе.
Почему точность станка — не точность детали
Паспортные цифры получены без детали, без резания и в оговорённых условиях. На реальную деталь влияет вся цепочка.
- Станок — геометрия, позиционирование, жёсткость.
- Инструмент — износ кромки, вылет из патрона, биение. Изношенный резец даёт другой размер, длинный вылет — отжим и вибрацию.
- Оснастка — как закреплена деталь. Тонкостенную деталь можно пережать: на станке размер в допуске, после разжима — нет.
- Заготовка — материал, припуск, внутренние напряжения. После снятия металла деталь может повести.
- Температура — прогрев станка, температура в цехе, СОЖ, нагрев самой детали при резании.
- Программа и режимы — траектория, подача, глубина, порядок переходов.
- Наладка — привязка инструмента и детали, коррекции, опыт оператора.
- Контроль — чем и как меряют. Измерение тоже имеет погрешность, и деталь, измеренная тёплой, на следующий день покажет другой размер.
Поэтому вопрос «будет ли деталь в допуске» решает технолог по чертежу: он смотрит на все звенья, а не только на паспорт станка.
Допуск и шероховатость на чертеже
Чтобы говорить с клиентом на одном языке, достаточно двух понятий.
Квалитет — степень точности размера по системе допусков ГОСТ 25346-2013. Квалитеты обозначают от IT01 до IT18: чем больше номер, тем шире допуск. Один и тот же квалитет на большом размере даёт больший допуск, чем на маленьком. На чертеже квалитет виден в обозначениях вроде H7 или g6; сам допуск можно посмотреть в калькуляторе допусков и посадок.
Шероховатость — микронеровности поверхности. ГОСТ 2789-73 рекомендует задавать её предпочтительно параметром Ra: чем меньше число, тем глаже поверхность. Жёсткий квалитет и малая шероховатость на одной поверхности — признак того, что технолог может предложить финишную операцию, например шлифование.
Cp и Cpk на пальцах
Если клиент делает серию, его заказчик может требовать не просто «детали в допуске», а стабильный процесс. Его оценивают индексами Cp и Cpk.
Представьте ворота и мячи. Ширина ворот — поле допуска на чертеже. Разброс ударов — разброс размеров в партии. Cp сравнивает ширину ворот с шириной разброса: во сколько раз поле допуска шире, чем разброс процесса (его берут как шесть стандартных отклонений). Cpk учитывает ещё, попадаем ли мы в середину ворот: его считают до ближайшей границы допуска. Если разброс маленький, но вся «кучка» прижата к краю, Cp хороший, а Cpk плохой.
В формулах это выглядит так: Cp = (верхняя граница − нижняя граница) / 6σ, Cpk = (расстояние от среднего до ближайшей границы) / 3σ, где σ — стандартное отклонение размеров. Индексы имеют смысл только для стабильного процесса — без скачков и трендов (NIST/SEMATECH). Требуемое значение задаёт заказчик детали. Посчитать можно в калькуляторе Cp и Cpk, подробности — в статье об индексах воспроизводимости.
Для продавца станка главное: Cpk — характеристика процесса на конкретной детали, а не станка. Станок с хорошей повторяемостью делает высокий Cpk возможным, но не гарантирует его.
Контроль первой детали
После наладки новую деталь проверяют целиком: каждый размер и требование чертежа сравнивают с результатом измерения. Это контроль первой детали. Он подтверждает, что процесс в целом — станок, инструмент, оснастка, программа — даёт деталь по чертежу, и только потом запускают серию.
Для поставщика станка это важно при пусконаладке и приёмке: первая деталь клиента — первая проверка процесса, а не только станка. Как оформить результат — в статьях о КИМ и контроле первой детали и о протоколе первой детали.
Что писать в КП и договоре
В коммерческом предложении:
- точность позиционирования и повторяемость — с названием стандарта (ГОСТ ISO 230-2-2016 или ISO 230-2:2014), для каких осей и на какой длине хода, с линейками или без;
- геометрическая точность — по каким нормам проверяется станок;
- требования к помещению из документации изготовителя: температура и её колебания, фундамент, электропитание.
В договоре — если клиент хочет приёмку по тестовой детали. Все условия согласуют заранее и письменно:
- чертёж тестовой детали и какие размеры проверяют;
- материал и заготовки — чьи и какие;
- инструмент, оснастка и управляющая программа — кто предоставляет и кто пишет;
- где проходит испытание, сколько деталей обрабатывают, после какого прогрева и при какой температуре;
- чем, кто и где меряет детали;
- критерий приёмки: все размеры в допуске или требование к Cpk, если обрабатывают партию.
ISO 230-3 прямо говорит: простая ссылка на стандарт без согласованного перечня испытаний не обязывает ни одну из сторон. То же верно для тестовой детали — фраза «станок должен обрабатывать детали заказчика в допуске» без условий станет поводом для спора.
Чего не обещать
- «Станок держит такой-то допуск на вашей детали». Паспорт описывает оси без детали. Допуск на детали подтверждает технолог, а лучше — тестовая обработка.
- Cpk на детали клиента до испытания процесса. Это характеристика процесса, а не станка.
- Паспортную точность в любых условиях. Без требуемой температуры в цехе и прогрева заявленные цифры не обязаны выполняться.
- «У нас точнее, чем у конкурента» по цифрам, полученным по разным стандартам или в разных условиях.
- Сроки и условия приёмки, которые не согласованы с изготовителем станка.
Как объяснить клиенту
- «Точность станка — это предел, а не результат. Размер вашей детали зависит ещё от инструмента, оснастки, программы и температуры в цехе».
- «Повторяемость — насколько одинаково станок приходит в одну точку, точность позиционирования — насколько он приходит именно туда. В КП обе цифры указаны по ГОСТ ISO 230-2».
- «Станок держит заявленную точность при условиях, которые задал изготовитель. Требования к помещению мы передадим заранее».
- «Если нужна приёмка по вашей детали, давайте заранее запишем чертёж, материал, инструмент, программу, условия и способ измерения».
- «Будет ли ваша деталь в допуске, скажет наш технолог по чертежу — я не буду обещать цифру, которую мы не проверили».
Проверьте себя
Читать дальше
Источники
- ISO 230-2:2014 Test code for machine tools — Part 2. Determination of accuracy and repeatability of positioning of numerically controlled axes (ознакомительный фрагмент — разделы 3–5)
- ГОСТ ISO 230-2-2016 Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с числовым программным управлением
- ГОСТ 27843-2006 (ИСО 230-2:1997) Испытания станков. Определение точности и повторяемости позиционирования осей с числовым программным управлением
- ISO 230-1:2012 Test code for machine tools — Part 1. Geometric accuracy of machines operating under no-load or quasi-static conditions (ознакомительный фрагмент)
- ГОСТ ISO 230-1-2018 Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях
- ISO 230-3:2020 Test code for machine tools — Part 3. Determination of thermal effects (ознакомительный фрагмент — введение, разделы 1, 4, 5)
- ГОСТ 8-82 Станки металлорежущие. Общие требования к испытаниям на точность
- ГОСТ 18097-93 Станки токарно-винторезные и токарные. Основные размеры. Нормы точности
- HEIDENHAIN. Accuracy of Feed Axes (Technical Information, 2006)
- ГОСТ 25346-2013 (ISO 286-1:2010) Основные нормы взаимозаменяемости. Система допусков на линейные размеры. Основные положения, допуски, отклонения и посадки
- ГОСТ 2789-73 Шероховатость поверхности. Параметры и характеристики
- NIST/SEMATECH e-Handbook of Statistical Methods, 6.1.6. What is Process Capability?