Заготовка и базирование: прокат, поковка, отливка, припуски, схема 3-2-1 и приспособления
Как выбрать заготовку и припуск, по ГОСТ 21495-76 разложить базирование на установочную, направляющую и опорную базы, держать единство и постоянство баз, подобрать тиски, губки и кулачки и не деформировать нежёсткую деталь.
14 мин чтения
Заготовка: прокат, поковка, отливка
По ГОСТ 3.1109-82 заготовка — предмет труда, из которого изменением формы, размеров, свойств поверхности или материала изготовляют деталь. Для технолога ЧПУ выбор заготовки — это сразу три решения: сколько снимать металла, от чего базироваться на первой операции и какие режимы ставить в черновых переходах.
Прокат — круг, лист, полоса, шестигранник, труба. Его геометрию задаёт сортамент: для горячекатаного круга это ГОСТ 2590-2006 — номинальные размеры, предельные отклонения, длины и кривизна. Марку и свойства металла задают отдельные технические условия, поэтому «круг 60» без марки и стандарта на металл — не заготовка, а половина заказа. Если поверхность проката по чертежу не обрабатывают, ГОСТ 2.309-73 отмечает её знаком шероховатости с кружком без значения параметра.
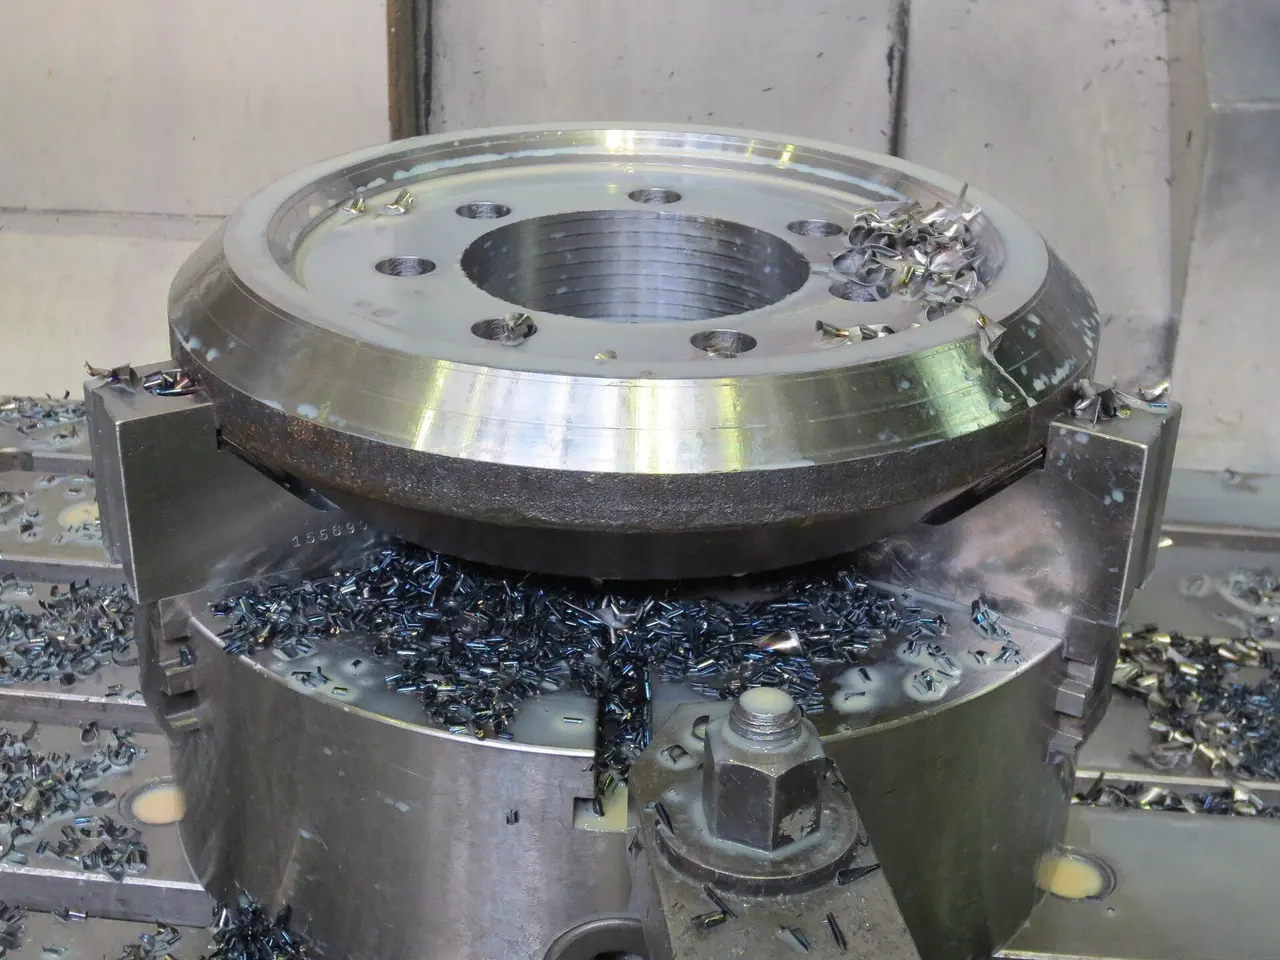
Поковка ближе к форме детали, снимать меньше. Но её поверхности черновые и неровные, а после ковки сталь могут нормализовать, чтобы исправить структуру, — это отдельная операция до механообработки. Отливка даёт сложную форму почти без съёма, зато литейная корка с пригаром песка абразивна, а твёрдость зависит от толщины стенки. По справочному приложению 1 ГОСТ 1412-85 у чугуна СЧ20 в стенке 4 мм — 255 HB, в стенке 150 мм — 143 HB. Режимы для отливки подбирают по фактической твёрдости, а не по марке.
Заготовка | Сильная сторона | Что учесть технологу |
|---|---|---|
Прокат | есть на складе, простая подготовка | большой съём на ступенчатых деталях, кривизна прутка |
Поковка | форма ближе к детали, меньше съёма | неровные черновые базы, подготовительная термообработка |
Отливка | сложная форма, корпуса, станины | абразивная корка, разная твёрдость по стенкам |
Для заготовок, форма которых уже близка к детали, в токарных стойках есть цикл повторения контура G73 — он разобран в статье «Токарные циклы G71 и G70».
Припуск: из чего он складывается
Припуск по ГОСТ 3.1109-82 — слой материала, который удаляют с поверхности заготовки, чтобы получить заданные свойства обрабатываемой поверхности. Он должен закрыть всё, что лежит между заготовкой и чертежом:
- дефектный слой — окалину, литейную корку;
- погрешности формы заготовки — кривизну прутка, неровности поковки и отливки;
- погрешность установки на этой операции;
- слой под следующий переход — чистовой проход, шлифование, развёртывание.
Слишком малый припуск опасен не меньше большого. Пример — развёртывание: в каталогах производителей инструмента для отверстий свыше 6 до 10 мм рекомендуют припуск 0,2 мм на диаметр. Если припуска мало, развёртка не режет, а трёт, изнашивается и теряет диаметр.
Отдельно — термообработка. Закалка даёт коробление и окалину, поэтому точные поверхности окончательно обрабатывают после неё, оставив припуск. Его величину назначают по детали и опыту термоучастка: таблицей «на все случаи» здесь не обойтись — спросите термистов до запуска.
Базирование по ГОСТ 21495-76
Базирование — придание заготовке требуемого положения относительно выбранной системы координат. Чтобы заготовка была неподвижна, ГОСТ 21495-76 накладывает на неё шесть двусторонних связей через комплект из трёх баз:
- установочная — три опорные точки, лишает перемещения вдоль одной оси и поворотов вокруг двух других;
- направляющая — две точки, лишает перемещения вдоль второй оси и поворота вокруг третьей;
- опорная — одна точка, лишает последнего перемещения.
Три опоры ставят как можно дальше друг от друга, две — вдоль самой длинной грани: чем больше расстояние между опорами, тем меньше угловая ошибка от стружки под одной из них. Лишняя опора на одной базе делает установку неопределённой, недостающая — оставляет заготовке свободу.
На токарном станке те же шесть степеней свободы распределены иначе. Длинная цилиндрическая поверхность в патроне — двойная направляющая база, она лишает четырёх степеней свободы. Короткий поясок в кулачках — двойная опорная, только центрирует (две степени). Тогда ориентацию задаёт торец фланцевой детали, прижатый к кулачкам или упору, — установочная база. Поворот вокруг оси при точении не ограничивают, при фрезеровании приводным инструментом его фиксирует ось C.
По назначению ГОСТ 21495-76 различает базы конструкторские (положение детали в изделии), технологические (положение заготовки при изготовлении) и измерительные (положение относительно средства измерения). Задача технолога — сделать так, чтобы они совпадали как можно чаще.
Единство и постоянство баз
Единство баз — технологическая база совпадает с конструкторской и измерительной. Тогда размер чертежа получается напрямую, без пересчёта. Если базы разные, размер становится замыкающим звеном технологической цепи, и допуск промежуточного размера ужесточается — расчёт разобран в уроке 1.
Постоянство баз — на всех операциях работать от одних и тех же поверхностей. Черновые базы используют только на первой операции: на ней обрабатывают поверхности, которые станут чистовыми базами для всего остального. Если на второй установке базироваться снова по черновой поверхности, соосность двух сторон детали будет не лучше биения заготовки.
Ноль детали в программе удобно совмещать с базами: тогда наладчик находит его на тех же гранях, к которым прижата заготовка. Об этом со стороны оператора — урок «Системы координат, ноль детали и коррекции».
Приспособления: тиски, губки, кулачки
Как закрепить заготовку, оператор знает из урока «Инструмент и закрепление». Технолог выбирает схему под партию и требования чертежа.
- Механические тиски — универсальная работа и малые партии. База — неподвижная губка, разброс размеров заготовки уходит к подвижной.
- Гидравлические тиски — серия: усилие задаётся давлением и одинаково от детали к детали.
- Самоцентрирующие тиски — база становится осью симметрии. Их выбирают, когда важна симметрия и нужен доступ с пяти сторон.
- Мягкие губки, отфрезерованные на самом станке под контур, держат вторую сторону и фасонные детали по всей поверхности. Гнездо, сделанное в той же наладке, не требует выверки.
- Соединение по форме — «ласточкин хвост» или чеканка заготовки под зубья губок. По данным производителя оснастки, при чеканке деталь держится при глубине зажима 3 мм, и пять сторон открыты.
На токарном станке расточка сырых кулачков и падение усилия зажима от центробежной силы разобраны в том же уроке оператора. Технологу из этого важно одно: предельные обороты при заданном давлении зажима берут из документации на патрон и станок и не превышают их в программе.
Нежёсткие детали
Нежёсткую деталь деформирует и зажим, и резание. После разжима она возвращает форму, и размер «уходит».
Длинные валы. В пособии Ткачёва и Шубина схема установки выбрана по отношению длины к диаметру: до 4 — в патроне, 4–7 — с поджимом задним центром, больше 7 — в центрах с люнетом, больше 12 — нежёсткий вал, под люнет протачивают шейки. Изготовители станков дают более осторожные пороги по вылету: задний центр — при вылете больше трёх диаметров, люнет или другая схема — больше десяти (так на схеме выше). Любая табличная граница — ориентир, прогиб конкретного вала лучше оценить расчётом. Прогиб растёт как куб длины, а схема установки меняет его в разы: по формулам балки вал в центрах с силой посередине прогибается в 16 раз меньше, чем тот же вал консольно с силой на конце.
Тонкие стенки и кольца. Губки — на толстые сечения, под тонкие — опоры. Усилие — не больше нужного. Черновую и чистовую разделяют: после черновой ослабляют зажим, дают детали отпустить напряжения и зажимают заново с меньшим усилием. В руководстве по измерению круглости приводят пример: кольцо, зажатое в трёхкулачковом патроне, после снятия пружинит и получает три грани. Для тонких колец это довод за минимальное усилие и разжим перед чистовым проходом.
Радиальная сила. Для тонких валов производитель инструмента рекомендует пластину с углом в плане около 90°, острую кромку, малый радиус при вершине и глубину резания больше этого радиуса: так меньше радиальная сила, которая гнёт деталь.
Что проверить перед выдачей программы
- Размер и вид заготовки в карте наладки совпадают с тем, что лежит на складе, а припуск перекрывает кривизну, корку и погрешность установки на каждой поверхности.
- Схема базирования полная — шесть степеней свободы, без лишних опор, — и на всех операциях после первой используются одни и те же обработанные базы.
- Где технологическая база не совпадает с базой чертежа, размерная цепь пересчитана, а ноль детали в программе стоит на базовых поверхностях.
- Зажим направлен на опоры, у нежёстких деталей есть поддержка, разжим перед чистовой или задний центр и люнет по отношению длины к диаметру.
- Траектории в симуляции проверены вместе с моделью тисков, губок, прихватов и кулачков.
Проверьте себя
Читать дальше
- Закрепление заготовки на фрезерном станке с ЧПУ: тиски, губки, прижимы, вакуум и нулевые системы
- Токарная обработка на ЧПУ — операции, установка и базирование заготовки, выбор станка
- Обработка нежёстких валов на токарном станке: прогиб, задний центр, люнеты, выбор пластины
- Сортамент проката: ГОСТ на лист, трубу, профиль и как читать запись заказа
Источники
- ГОСТ 3.1109-82 ЕСТД. Термины и определения основных понятий
- ГОСТ 21495-76 Базирование и базы в машиностроении. Термины и определения (с Изменением № 1)
- ГОСТ 2590-2006 Прокат сортовой стальной горячекатаный круглый. Сортамент
- ГОСТ 2.309-73 ЕСКД. Обозначения шероховатости поверхностей (с Изменениями № 1, 2, 3)
- ГОСТ 1412-85 Чугун с пластинчатым графитом для отливок. Марки (справочное приложение 1)
- Gühring. Reamers, countersinks, de-burring tools — complete range, 2018 (рекомендуемый припуск под развёртывание)
- Sandvik Coromant. How to ream a hole (припуск под развёртывание)
- Sandvik Coromant — How to achieve good component quality in turning
- Haas Automation. Lathe Chatter — Troubleshooting (TG0092)
- Ткачёв А. Г., Шубин И. Н. Типовые технологические процессы изготовления деталей машин: учебное пособие. 2-е изд. Тамбов: Изд-во ТГТУ, 2007 — схемы установки валов по L/D
- LANG Technik — Makro•Grip workholding technology (pre-stamping, 5-axis vise)
- Taylor Hobson. Exploring Roundness — A fundamental guide to the measurement of cylindrical form