Первая партия и приёмка деталей: первая деталь, протокол, проверка и акт
Зачем заказывать у нового цеха пробную партию, как принять первую деталь по протоколу, в каком порядке проверять партию — документы, количество, внешний вид, размеры, — сколько деталей мерить и как не потерять права, подписывая документ о приёмке.
14 мин чтения
Зачем первая партия
Три случая, когда сразу заказывать серию рискованно: новый цех, новая деталь, новая ревизия чертежа. Пробная партия — её ещё называют пилотной — это несколько деталей, сделанных так же, как пойдёт серия. Она отвечает на два вопроса.
- Может ли цех. Держит ли размеры не на одной детали, а подряд. Укладывается ли в названный срок. Присылает ли обещанные документы и сам ли сообщает о проблемах.
- Работает ли конструкция. Собирается ли узел, проходит ли изделие испытания. Ошибку конструктора пилот ловит так же, как ошибку цеха.
В ГОСТ Р 15.301-2016 близкое понятие — установочная серия: первая промышленная партия, сделанная по документации серийного производства, чтобы подтвердить готовность выпускать продукцию с заданными требованиями (п. 3.1.10). Главное здесь — «по документации серийного производства». Пилот делают на том же оборудовании, с той же оснасткой и из того же материала, что и серию. Иначе проверяется не тот процесс.
Первая деталь и протокол
Контроль первой детали — полная проверка первой детали после наладки станка на соответствие чертежу. Его задача — поймать ошибку программы, наладки или трактовки чертежа до того, как цех сделает сотню одинаковых бракованных деталей. Подробнее — в глоссарии: контроль первой детали.
Чтобы ничего не пропустить, требования на чертеже нумеруют: у каждого размера с допуском, шероховатости и пункта технических требований ставят номер в кружке. Это называют баллонированием. Номер в кружке совпадает с номером строки в протоколе — таблице, где против каждого требования записан измеренный результат.
Что проверить в протоколе закупщику, даже без инженерного образования:
- обозначение и ревизия чертежа совпадают с заказом;
- строк столько же, сколько номеров на чертеже: ни одно требование не пропущено;
- в каждой строке фактическое значение, а не просто «годен»;
- указано, чем мерили;
- приложен документ о качестве на металл, если он оговорён.
Нашли несоответствие — цех исправляет программу или наладку и перемеряет всё, на что это могло повлиять. По разъяснениям IAQG контроль первой детали не закончен, пока исправление не подтверждено повторной проверкой. После этого вы письменно разрешаете запуск партии.
Протокол первой детали — не приёмка партии. IAQG прямо уточняет это в редакции C стандарта 9102: протокол подтверждает, что процесс способен дать годную деталь, а партию принимают по своему плану.
Пилот: сколько деталей и что оценить
Процента от серии, который подходит всем, нет. Число деталей складывают из задач: сколько нужно на сборку и испытания, сколько уйдёт на разрушающую проверку и сколько деталей подряд из одной наладки нужно, чтобы увидеть разброс размеров. Одна деталь разброса не покажет.
Штука в пилоте дороже, чем в серии: наладка станка, программа и контроль первой детали делятся на несколько деталей, а не на сотни. Поэтому цену просите сразу на пилот и на ожидаемую серию — и уточните, не оплатите ли программу и оснастку второй раз.
После пилота сведите факты в одну таблицу: соответствие чертежу, разброс, сборка и испытания, срок против обещанного, полнота документов, задавал ли цех вопросы по чертежу и предупреждал ли о задержках сам. Варианты решения:
- серия — детали годные, сроки и документы в порядке;
- серия после доработки — отклонения были, причина понятна и устранена;
- повторный пилот — изменилась конструкция или технология цеха;
- другой цех — повторяющиеся отклонения без понятной причины, сорванные сроки без предупреждения.
Перед серией закрепите ревизию чертежа, технологию, план приёмки и оставьте у себя эталонную деталь из пилота с протоколом: по ней удобно разбирать споры о внешнем виде.
Договоритесь о приёмке до заказа
По ст. 720 ГК РФ заказчик осматривает и принимает работу в сроки и порядке, предусмотренные договором, с участием подрядчика, а найдя отступления — немедленно заявляет о них. Поэтому «как проверяем» решают до изготовления, а не на складе. В договор или спецификацию запишите:
- чертёж с номером ревизии — по нему и проверяют;
- какие документы идут с партией: документ о качестве на металл, протокол измерений;
- план контроля: какие размеры, на скольких деталях, чем;
- где, кто и сколько дней принимает партию после получения.
Приёмка партии по шагам
Документы. Накладная и спецификация — количество по позициям и номер чертежа. Документ о качестве на металл: ГОСТ 7566-2018 устанавливает несколько видов таких документов, и не в каждом есть результаты испытаний. Если нужны химсостав и свойства конкретной плавки, вид документа оговаривают при заказе (урок 3). Протокол измерений цеха не заменяет вашу проверку, но упрощает спор.
Количество. Пересчитайте детали по позициям, проверьте маркировку и целость упаковки. Повреждения при перевозке фиксируйте при перевозчике: фото и отметка в транспортных документах. Подробный порядок приёмки по количеству даёт Инструкция П-6: число мест и масса брутто — при получении, количество деталей — при вскрытии тары, при недостаче приёмку останавливают, составляют акт и вызывают представителя отправителя. Но по разъяснению Пленума ВАС РФ № 18, данному для договора поставки, она применяется, только если договор на неё ссылается. Если не ссылается — опишите порядок в договоре сами.
Внешний вид. Осмотр не требует инструмента и находит многие дефекты сразу: заусенцы и острые кромки, забоины и риски, коррозию, непрокрасы и отслоения покрытия, сорванные витки резьбы, трещины на сгибе гнутых деталей.
Размеры. Допуск — насколько размер может отличаться от указанного на чертеже. Чем он меньше, тем точнее нужен прибор: ГОСТ 8.051-81 связывает допускаемую погрешность измерения с допуском размера. Простое правило: прибор должен быть заметно точнее допуска.
Что проверяют | Чем |
|---|---|
Размеры с грубым допуском | Штангенциркуль |
Точные наружные диаметры | Микрометр, калибр-скоба |
Точные отверстия | Калибр-пробка, нутромер |
Резьба | Резьбовые калибры: проходной ПР и непроходной НЕ |
Биение, плоскостность | Индикатор, поверочная плита, КИМ |
Твёрдость, толщина покрытия | Твердомер, толщиномер покрытий |
Калибр отвечает «годен — не годен»: проходная сторона должна проходить, непроходная — нет. Для партии это быстро, но размер калибр не показывает, поэтому для протокола и спорных деталей нужен измерительный прибор. КИМ — координатно-измерительная машина: она снимает точки поверхности щупом и по ним считает размеры и отклонения формы.
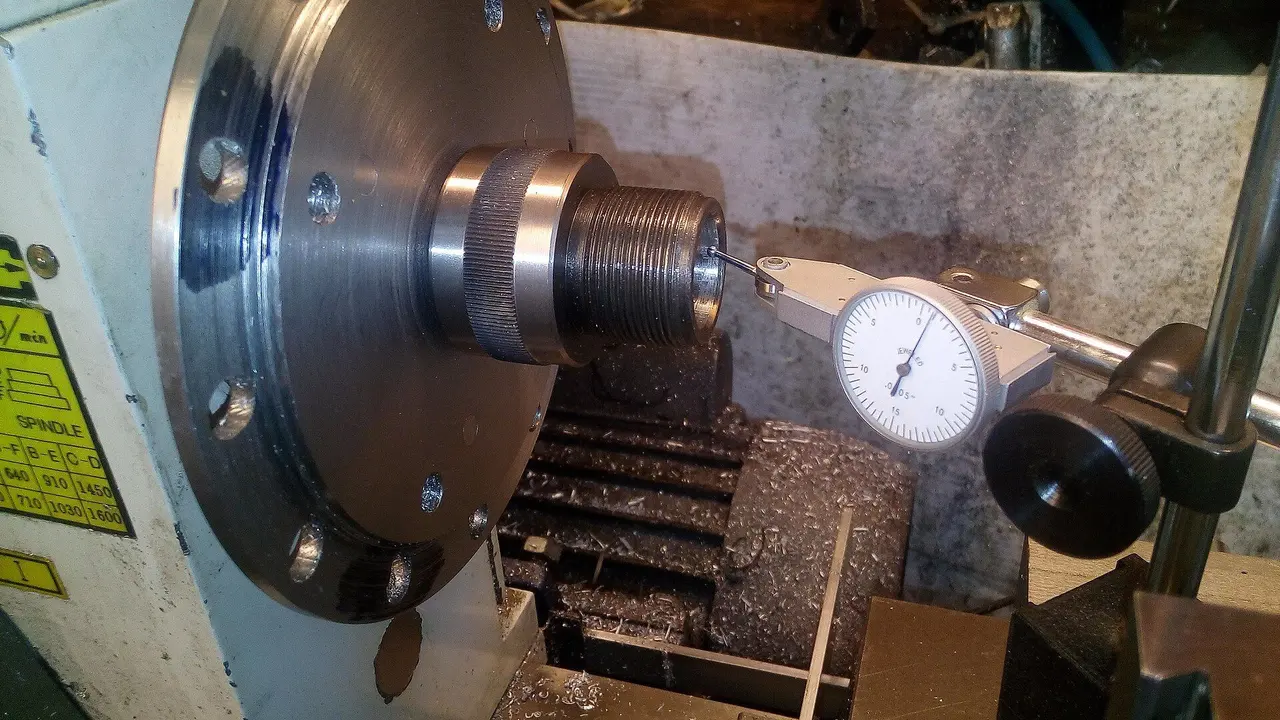
Сколько деталей мерить. Мерить каждую деталь по всем размерам дорого. Выборочный контроль описывает ГОСТ Р ИСО 2859-1-2007: объём выборки зависит от размера партии и уровня контроля (общие уровни — I, II и III; если не оговорено иное, применяют II), а стороны согласуют AQL — долю несоответствий, которую в среднем считают допустимой. Детали берут случайно, из разных мест партии, а не сверху коробки. Размеры, от которых зависит работа изделия, часто проверяют на каждой детали.
Акт: не подписывайте не глядя
По ст. 720 ГК РФ на недостатки, найденные при приёмке, можно ссылаться потом, если они оговорены в акте или другом документе о приёмке. Кто принял работу без проверки, теряет право ссылаться на явные недостатки — те, что можно было увидеть при обычной приёмке, если договор не говорит иное. О скрытых недостатках, которые обычной приёмкой не найти, сообщают в разумный срок после обнаружения.
Если нашли брак: отложите несоответствующие детали и не дорабатывайте их, составьте акт с номером требования чертежа, нормой, фактом, средством измерения и фото, сразу письменно сообщите цеху. Что делать дальше — в уроке 8.
Что сказать цеху
- «Перед запуском партии пришлите, пожалуйста, протокол первой детали по всем номерам на чертеже — с фактическими значениями и средствами измерения».
- «Пилот делаем на том же оборудовании и из того же материала, что и серию. Если что-то меняется, предупредите нас заранее».
- «Дайте цену сразу на пилотную партию и на серию, чтобы мы видели, сколько стоит наладка».
- «Партию принимаем в течение согласованного срока по плану контроля из спецификации. Замечания запишем в акт и сразу отправим вам».
Проверьте себя
Читать дальше
Источники
- ГОСТ Р 15.301-2016 Система разработки и постановки продукции на производство. Продукция производственно-технического назначения — п. 3.1.10 (установочная серия)
- IAQG. First Article Inspection 9102B Updated FAQs, 2015 — вопросы F3, F5 и п. 4.6.f.1 (частичный контроль первой детали при изменениях)
- IAQG. 9102 Summary of changes Rev B to Rev C, 2023 — отчёт FAI не является документом приёмки продукции
- Гражданский кодекс РФ, часть вторая, ст. 720 — приёмка заказчиком работы, выполненной подрядчиком
- ГОСТ Р ИСО 2859-1-2007 Статистические методы. Процедуры выборочного контроля по альтернативному признаку. Часть 1
- ГОСТ 8.051-81 ГСИ. Погрешности, допускаемые при измерении линейных размеров до 500 мм
- ГОСТ 7566-2018 Металлопродукция. Правила приёмки, маркировка, упаковка, транспортирование и хранение
- Инструкция о порядке приёмки продукции производственно-технического назначения и товаров народного потребления по количеству (утв. постановлением Госарбитража СССР от 15.06.1965 № П-6) — пп. 6, 9, 16, 17
- Постановление Пленума ВАС РФ от 22.10.1997 № 18 «О некоторых вопросах, связанных с применением положений Гражданского кодекса Российской Федерации о договоре поставки» — п. 14