Какие работы заказывают и у какого цеха: резка, гибка, механообработка, сварка, покрытия
Из каких работ складывается заказ металлообработки, какое оборудование нужно для каждой, чем лазер отличается от плазмы, токарный станок от фрезерного, и как по детали понять, какой цех искать и что у него спросить.
12 мин чтения
Зачем закупщику разбираться в технологии
Одну и ту же деталь можно сделать разными способами, и от способа зависят цена, срок и качество. Если отправить чертёж корпуса в цех, где есть только лазер и листогиб, вы получите отказ или, хуже, согласие, после которого цех понесёт деталь к другому подрядчику и добавит наценку.
Задача закупщика — не выбрать режимы и инструмент, это работа технолога. Задача — понять, какой вид работ нужен, найти цех с подходящим оборудованием и задать ему правильные вопросы. Этот урок даёт карту: какие работы бывают, какое оборудование их делает и что спросить у цеха.
Резка листа: лазер, плазма, гидроабразив
Если деталь плоская или согнута из листа — кронштейн, панель, косынка, корпус шкафа, — первая операция почти всегда резка. Три основных способа устроены по-разному.
Лазерная резка. Сфокусированный луч нагревает металл, а струя газа выдувает его из реза. Рез узкий, можно делать мелкие отверстия и сложный контур. Подходит для тонкого и среднего листа.
Плазменная резка. Металл плавит сжатая электрическая дуга. Лист становится частью электрической цепи, поэтому плазма режет только то, что проводит ток: сталь, нержавейку, алюминий, медь, титан. Её берут для толстой стали и крупных заготовок под сварку. Кромка получается со скосом, на нижней стороне бывает грат — застывшие капли металла.
Гидроабразивная резка. Струя воды с абразивом под высоким давлением. Процесс холодный: у кромки нет зоны термического влияния — участка, где металл нагревался и мог изменить свойства. Режет почти любой материал, включая камень, стекло и композиты. Медленнее остальных, кромка получается с конусностью: сверху рез шире, чем снизу.
Чем это важно для закупки. ГОСТ Р ИСО 9013-2022 задаёт для термической резки два класса допусков на размеры. В справочном приложении стандарта лазерной резке соответствует класс 1, плазменной — класс 2. Пример из таблиц стандарта: деталь размером от 35 до 125 мм из листа толщиной свыше 3,15 до 6,3 мм — это ±0,25 мм в классе 1 и ±0,9 мм в классе 2. Если деталь идёт в сборку без доработки, разница решает выбор цеха. Учтите: эти допуски действуют, только если ссылка на стандарт есть в чертеже или заявке (урок 4).
Задача | Где искать | Почему |
|---|---|---|
Кронштейны, панели, корпуса из тонкого листа | Цех лазерной резки | Узкий рез, мелкие отверстия, точнее размер |
Толстая сталь, крупные заготовки под сварку | Цех плазменной резки | Берёт толщины, где лазер не справляется |
Титан, закалённые детали, неметаллы | Цех гидроабразивной резки | Нет нагрева кромки, режет почти всё |
Детали из трубы и профиля: отверстия, пазы, торцы | Цех с трубным лазером | Режет трубу по 3D-модели, без развёртки |
Сравнивать цеха по цене метра реза без учёта доработки неверно. Грат, скос и окисленная кромка потом превращаются в часы зачистки. Считайте стоимость готовой кромки, а не реза.
Гибка листа
После резки лист гнут на листогибочном прессе: пуансон вдавливает лист в матрицу. Для заказчика здесь важно одно: внутренний радиус гиба задаёт инструмент цеха. Плоскую заготовку под гибку — развёртку — считают под этот радиус. Поэтому развёртку лучше согласовать с тем цехом, который будет гнуть, до резки.
Отсюда практический вывод: резку и гибку выгодно заказывать в одном цехе. Тогда развёртку считают под свой инструмент, а ошибка в ней не превращается в спор двух подрядчиков. Подробнее о файлах для гибки — в уроке 2.
Механообработка: точение и фрезерование
Если деталь получают не из листа, а снимая металл с заготовки — круга, плиты, поковки, — это механообработка резанием. Металл уходит в стружку, а деталь получает точные размеры и гладкие поверхности.
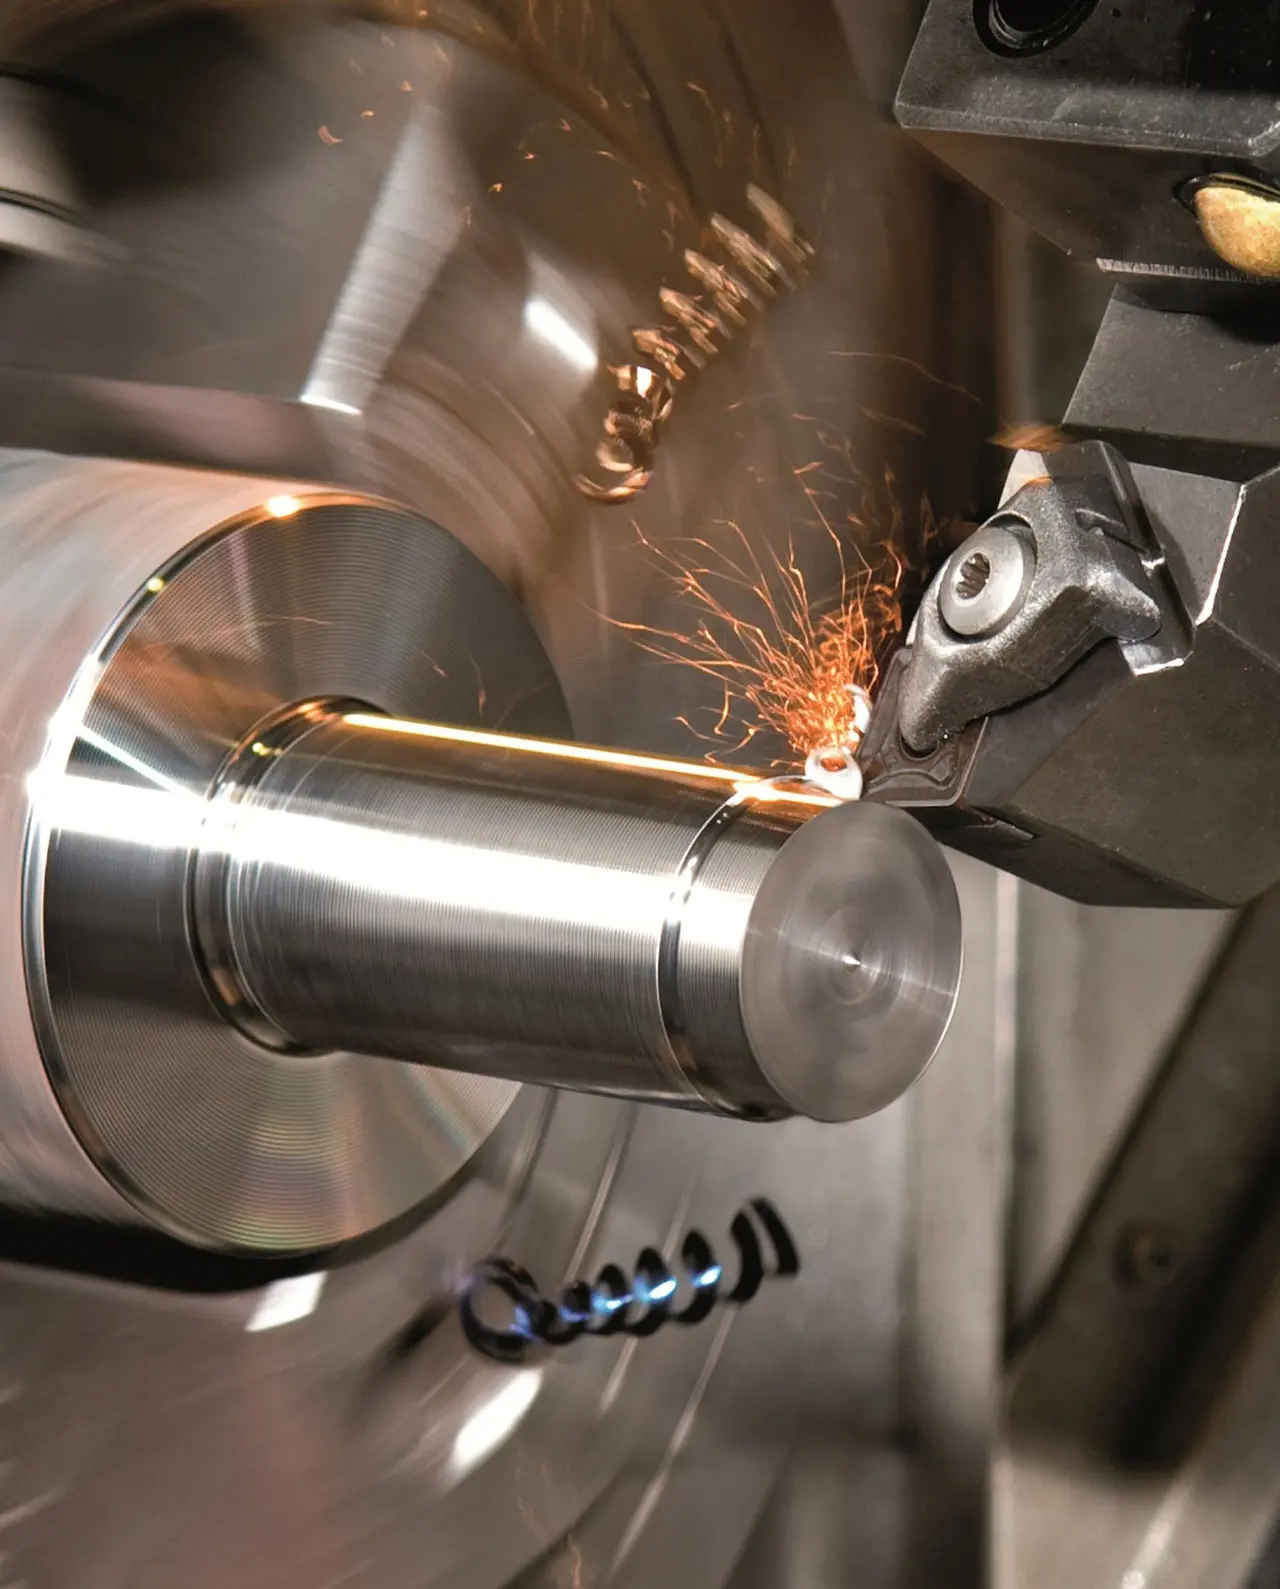
Точение. Заготовка вращается, резец снимает металл. Так делают тела вращения: валы, втулки, фланцы, штуцеры, диски. Это работа токарного станка с ЧПУ (ЧПУ — числовое программное управление: станок работает по программе).
Фрезерование. Заготовка неподвижна, вращается инструмент — фреза. Так делают корпуса, плиты, кронштейны с карманами и отверстиями. Это работа фрезерного станка или обрабатывающего центра — фрезерного станка с ЧПУ, который сам меняет инструмент.
Многие детали требуют и того, и другого: например, фланец с кольцом отверстий под болты. Токарный центр с приводным инструментом умеет не только точить, но и сверлить и фрезеровать, не снимая деталь. С дополнительными осями и вторым шпинделем такой станок может сделать деталь полностью за одну установку.
Почему это важно для цены. Установ по ГОСТ 3.1109-82 — часть операции при неизменном закреплении детали. Каждый новый установ — это снятие, закрепление и привязка заново: время станка и риск, что поверхности с разных установов не совпадут. Цех с более подходящим оборудованием часто делает деталь за меньшее число установов — дешевле и точнее.
Электроэрозионная обработка. Особый случай: металл снимают электрическими разрядами, и твёрдость материала не важна. Её заказывают для закалённой стали и твёрдого сплава, острых внутренних углов, узких пазов, пуансонов и матриц штампов. Проволочная вырезка — экономичный способ получить окна штампов и контуры пуансонов вместо обычной обработки. Такое оборудование есть не в каждом механическом цехе — спрашивайте отдельно.
Сварка и металлоконструкции
Сварной узел, рама, каркас, площадка — это работа цеха металлоконструкций. Строительные конструкции делают по чертежам КМ (рабочие чертежи проектировщика, ГОСТ 21.502-2016) и КМД (деталировочные чертежи, по которым цех режет и варит каждую деталь). ГОСТ 21.502-2016 на КМД не распространяется, поэтому кто их разрабатывает — изготовитель или другая организация, — решает договор.
Что спросить у такого цеха:
- кто будет делать КМД и кто их согласует;
- есть ли у сварщиков аттестация, если её требует проект, — копии удостоверений;
- как контролируют швы: если в проекте нет других требований, ГОСТ 23118-2019 предписывает визуальный и измерительный контроль всех швов, а ультразвук или радиографию — в объёме по типу шва;
- красят ли у себя или везут к другому подрядчику. По ГОСТ 23118-2019 швы контролируют до окраски.
Термообработка и покрытия
Закалку, цинкование, анодирование, порошковую покраску механический или сварочный цех часто делает не сам, а отдаёт специализированному подрядчику. Это нормально, но вы должны знать об этом заранее: появляются перевозки, срок удлиняется, а ответственность делится.
Порядок операций почти всегда один: черновая обработка, термообработка, чистовая обработка, покрытие. Покрытие наносят последним — после гибки и сварки, потому что гибка повреждает покрытие на радиусе, а сварка выжигает его. Термообработку и покрытие на чертеже задают результатом — твёрдостью, обозначением покрытия — по ГОСТ 2.310-2022. Подробнее — в уроке 8.
Как подобрать цех под деталь
Начните с детали, а не с цеха. Посмотрите на чертёж и ответьте на три вопроса.
- Из чего деталь получается? Из листа — нужна резка и, возможно, гибка. Из круга, плиты или поковки — механообработка. Из нескольких деталей, соединённых швами, — сварка.
- Какие операции после основной? Резьбы, термообработка, покрытие, сборка.
- Что здесь самое трудное? Толстый лист, жёсткие допуски, закалённый материал, крупный габарит. Это и есть главный критерий выбора цеха.
Затем отсейте цеха, которые технически не подходят. Спросите:
- список оборудования с рабочими зонами — поместится ли ваша деталь или лист;
- для резки — наибольшую толщину для вашего материала и размер стола;
- для механообработки — какие станки и сколько установов цех видит на вашей детали;
- что цех делает сам, а что отдаёт на сторону — термообработку, покрытие, эрозию.
Если деталь требует нескольких работ, у вас два пути: найти цех, который делает всё, или самому вести деталь по нескольким подрядчикам. Первый проще по срокам и ответственности. Второй бывает дешевле, но тогда вы отвечаете за стыки: кто считает развёртку, кто везёт детали, чей брак, если после покрытия резьба не проходит. Как проверить цех целиком — в уроке 6.
Что сказать цеху
- «Пришлите, пожалуйста, список оборудования с рабочими зонами — хочу понять, поместится ли наша деталь».
- «Какой станок будет резать этот лист и какую толщину он берёт для нашей марки?»
- «Какие операции вы делаете у себя, а какие отдаёте на сторону? Назовите их в предложении отдельно».
- «Если резку и гибку делаете вы, посчитайте развёртку под свой инструмент и пришлите на согласование».
- «За сколько установов вы видите эту деталь? Можно ли сделать её на одном станке?»
Проверьте себя
Читать дальше
Источники
- ГОСТ Р ИСО 9013-2022 Резка термическая. Классификация резов. Геометрические характеристики изделий и допуски по качеству
- OMAX. Waterjet FAQs — толщины, отсутствие ЗТВ, конусность
- ГОСТ 3.1109-82 ЕСТД. Термины и определения основных понятий (п. 54 «Установ»)
- Sandvik Coromant — Turning centers
- Uddeholm. EDM of Tool Steel, edition 3, 08.2007
- ГОСТ 21.502-2016 СПДС. Правила выполнения рабочей документации металлических конструкций
- ГОСТ 23118-2019 Конструкции стальные строительные. Общие технические условия
- ГОСТ 2.310-2022 ЕСКД. Нанесение на чертежах обозначений покрытий, термической и других видов обработки