Горизонтальный обрабатывающий центр: поворотный стол B, паллеты, отвод стружки
Станок для серийных корпусных деталей: почему шпиндель лежит горизонтально, как поворотный стол открывает четыре стороны корпуса, зачем паллеты и кубик-спутник, какие параметры смотреть в КП и когда горизонтальный ОЦ выгоднее вертикального.
11 мин чтения
Назначение
Горизонтальный ОЦ делают под корпусные детали, которые нужно обработать с нескольких сторон: корпуса редукторов, насосов, клапанов, блоки, кронштейны с отверстиями на разных гранях. Деталь стоит на поворотном столе, шпиндель подходит сбоку, стол поворачивает деталь к нему следующей стороной.
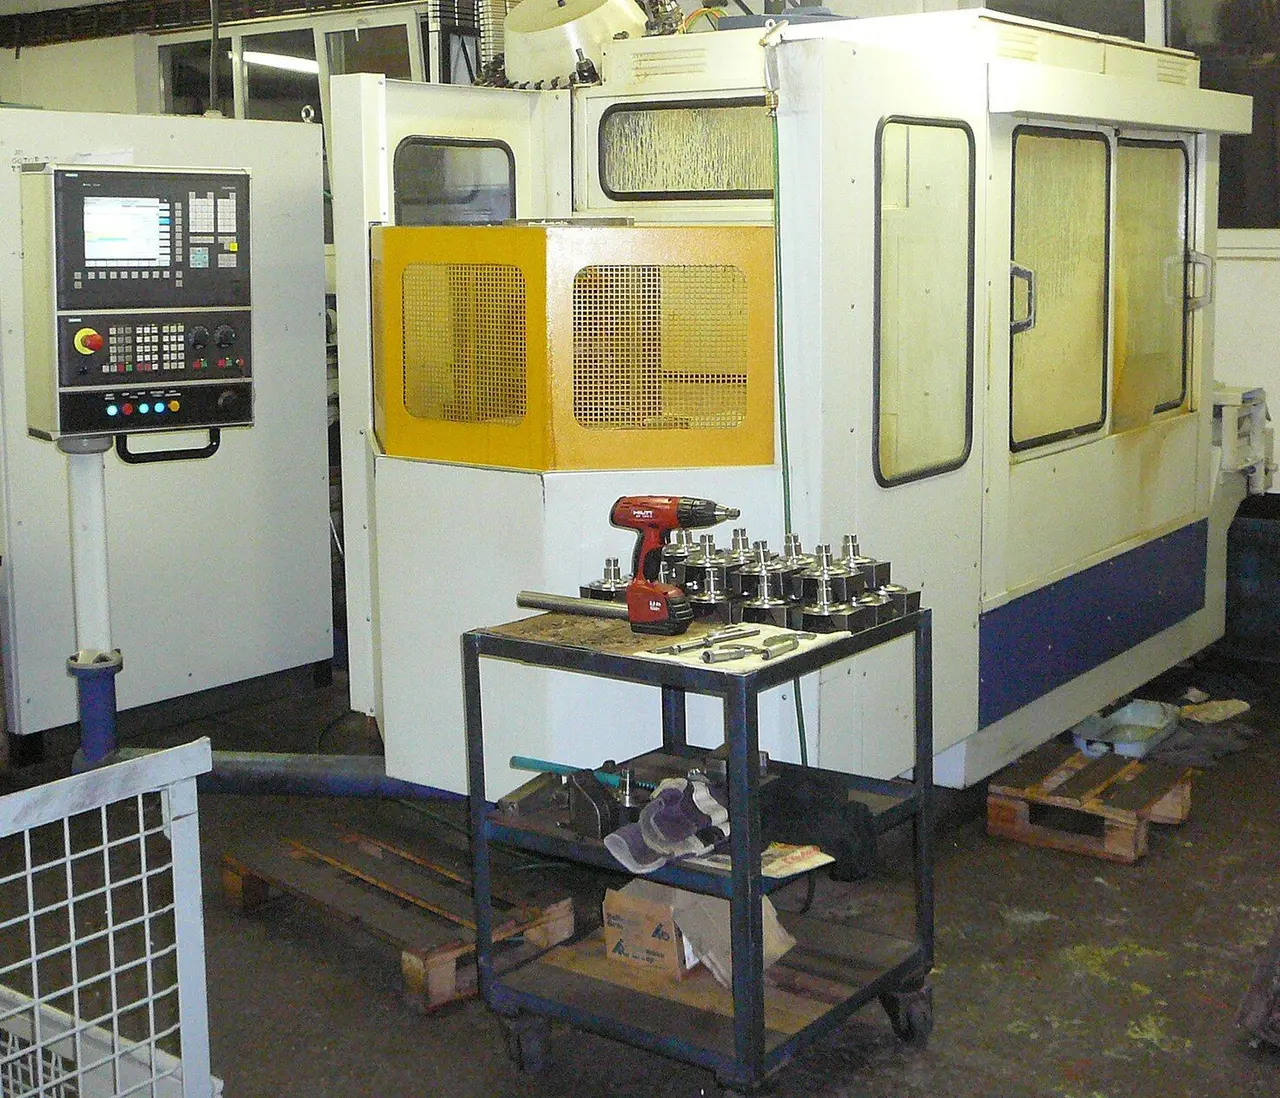
Второй аргумент — серия. Пока станок обрабатывает деталь на одной паллете, оператор снаружи закрепляет следующую на другой. Станок почти не стоит, поэтому ГОЦ выбирают, когда одинаковых или похожих корпусов много.
Компоновка и оси
Оси — по ГОСТ 23597-79. Z параллельна шпинделю, у ГОЦ она горизонтальна: это движение инструмента к детали и от неё. Y — вертикальное движение шпиндельной бабки по колонне. X — горизонтальное движение поперёк шпинделя.
Поворот стола вокруг вертикальной оси, параллельной Y, — это ось B. В ISO 10791-1 она записана как B′: штрих означает, что поворачивается деталь, а не инструмент.
Какие узлы движутся по каким осям, у разных станков по-разному: ездит колонна, стол или и то и другое. ISO 10791-1 приводит двенадцать возможных компоновок горизонтальных центров. Стандарт рассматривает и столы, которые кроме поворота B′ ещё и наклоняются или качаются вокруг горизонтальной оси A′, — тогда ГОЦ становится пятиосевым.
Чем отличается от вертикального ОЦ. У вертикального станка инструмент подходит сверху, и боковые стороны требуют перестановки или четвёртой оси. У горизонтального поворотный стол обычно входит в базовую компоновку, и четыре стороны корпуса обрабатываются за одну установку. Соосные отверстия в противоположных стенках можно расточить с двух сторон, повернув стол на 180°, — ISO 3070-2 описывает такое обратное растачивание для горизонтально-расточных станков, на ГОЦ приём тот же.
Основные узлы
Поворотный стол B. Бывает делительным — поворачивается на фиксированные углы и фиксируется в позиции — и непрерывным, когда поворот участвует в обработке вместе с другими осями. Для корпусов с гранями под 90° часто хватает делительного; для отверстий и плоскостей под произвольным углом нужен непрерывный.
Кубик-спутник. Это приспособление-колонна с гранями, на которые закрепляют несколько деталей. Sandvik Coromant описывает его так: кубик даёт на столе четыре установки детали. Станок обрабатывает деталь на одной грани, поворачивает стол и переходит к следующей — без смены установки.
Паллеты и сменщик. Паллета — сменная плита, на которой закреплено приспособление с деталью. Sandvik Coromant подчёркивает: с паллетами деталь закрепляют, пока станок ещё работает, а паллетная система держит высокую загрузку станка. Часто ГОЦ поставляют с двумя и более паллетами; накопитель на много паллет позволяет работать часами без оператора (подробнее — в уроке об автоматизации первого курса).
Стойка ведёт учёт паллет: у HEIDENHAIN TNC 640, например, при смене паллеты автоматически выбираются её программа и нулевая точка детали.
Отвод стружки. У горизонтального шпинделя стружка со стенок детали падает вниз, в станину, и уходит транспортёром. На вертикальном станке она остаётся в карманах и на столе, и её приходится смывать. Для серийной работы без оператора это важно: накопившаяся стружка мешает резанию и инструменту.
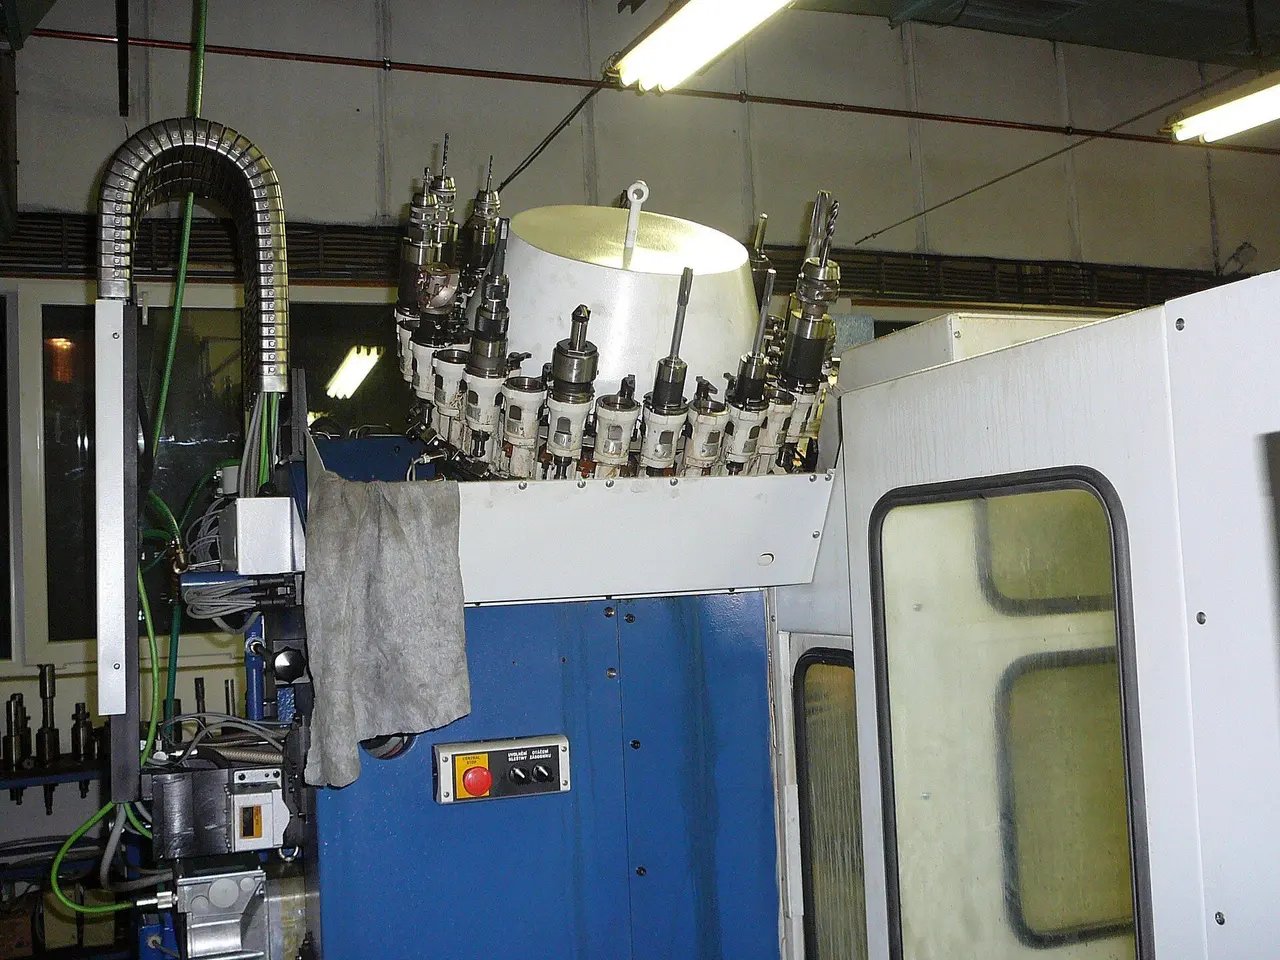
Магазин инструмента. Корпусные детали требуют много разных инструментов, а в серии нужны ещё и запасные. Поэтому на ёмкость магазина ГОЦ смотрят особенно внимательно.
Типовые детали
- корпуса редукторов, коробок передач, насосов и компрессоров;
- корпуса клапанов и гидроаппаратуры, гидроблоки;
- блоки и головки цилиндров;
- кронштейны и опоры с отверстиями на нескольких гранях;
- небольшие детали серией — по несколько штук на гранях кубика-спутника.
Какие параметры смотреть в КП
Параметр | Что он значит для клиента |
|---|---|
Размер паллеты и допустимая нагрузка | Какая деталь с приспособлением поместится и выдержит ли её паллета |
Наибольший диаметр и высота детали в рабочей зоне | Габарит, который может повернуться на столе, не задев кабину и шпиндель |
Ходы X, Y, Z | Какую часть детали шпиндель достанет без перестановки |
Поворотный стол B: делительный или непрерывный, шаг деления | Какие углы граней можно обработать |
Число паллет и время их смены | Сколько деталей готово к обработке без остановки и сколько секунд станок стоит при смене |
Магазин: ёмкость и время смены инструмента | Хватит ли гнёзд на все инструменты корпуса и запасные; время смены сравнивают по одной методике, например ISO 10791-9 |
Шпиндель: конус, обороты, момент | Под материал и инструмент клиента |
Стружкоудаление и подача СОЖ через шпиндель | Сможет ли станок работать сменами без остановок на чистку |
Стойка и управление паллетами | Как стойка ведёт программы и нули для каждой паллеты |
На что смотреть при выборе
- Если деталь — корпус с отверстиями на 3–4 сторонах → ГОЦ с поворотным столом B: все стороны за одну установку.
- Если серия большая → два и больше паллет, кубик-спутник; при работе ночью — накопитель паллет.
- Если детали с гранями под произвольным углом → непрерывная ось B вместо делительной.
- Если в корпусах соосные отверстия в противоположных стенках → поворот стола на 180° и растачивание с двух сторон; проверьте точность поворота стола.
- Если на детали много разных инструментов → ёмкость магазина и место под запасной инструмент.
- Если партии маленькие, детали — плиты → вероятно, хватит вертикального ОЦ: преимущества ГОЦ проявляются на серии корпусов.
- Если клиенту важна точность между паллетами → договоритесь, какие проверки паллет войдут в приёмку: ISO 10791-1, если стороны не договорились иначе, проверяет геометрию на одной представительной паллете, а точность остальных паллет проверяют по ISO 10791-5.
Вопросы клиенту
- Пришлите модели двух-трёх типовых корпусов: сколько сторон обрабатывается?
- Какие габариты и масса детали вместе с приспособлением?
- Какая годовая программа и размер партии? Сколько смен?
- Сколько деталей можно поставить на одну паллету или кубик?
- Есть ли соосные отверстия в противоположных стенках и какие на них допуски?
- Нужна ли работа без оператора — ночью, в выходные?
- Кто будет делать приспособления — вы сами или поставщик станка?
Чего не обещать
- «ГОЦ всегда быстрее вертикального». Выигрыш дают поворот стола и паллеты на серии корпусов. На единичных плитах этого преимущества почти нет.
- «С паллетами станок сам будет работать ночью». Для этого нужны отлаженная программа, контроль инструмента, запас инструмента в магазине и стружкоудаление.
- «Все паллеты одинаково точные» — без проверки каждой паллеты при приёмке этого никто не знает.
Как объяснить клиенту
- «Горизонтальный центр поворачивает корпус к шпинделю каждой стороной — четыре стороны за одну установку».
- «Пока станок режет одну деталь, оператор закрепляет следующую на второй паллете — станок не ждёт».
- «Стружка падает вниз, на транспортёр, а не остаётся в карманах детали — станок может работать сменами».
- «Этот станок выгоден на серии корпусов. Если у вас в основном плиты и разовые детали, посмотрим вертикальный центр».
Проверьте себя
Читать дальше
- Автоматизация загрузки станков с ЧПУ: паллеты, тиски, прутковые податчики, роботы и безлюдная смена
- Загрузка оборудования и OEE: как считать и что с ними делать
- Закрепление заготовки на фрезерном станке с ЧПУ: тиски, губки, прижимы, вакуум и нулевые системы
- Себестоимость фрезерной и токарной детали: из чего складывается и как считать
Источники
- ISO 10791-1:2015 Test conditions for machining centres — Part 1. Geometric tests for machines with horizontal spindle (horizontal Z-axis) — ознакомительный фрагмент
- ГОСТ 23597-79 (ИСО 841-74) Станки металлорежущие с числовым программным управлением. Обозначение осей координат и направлений движений. Общие положения
- Sandvik Coromant — Machining centers (горизонтальные ОЦ, кубик-спутник, паллеты)
- HEIDENHAIN. TNC 640 — Contouring Control for Machining Centers and Milling-Turning Machines (брошюра 892916-28) — управление паллетами
- ISO 3070-2:2016 Machine tools — Test conditions for testing the accuracy of boring and milling machines with horizontal spindle — Part 2 (ознакомительный фрагмент) — растачивание соосных отверстий с поворотом стола на 180°
- ISO 10791-9:2001 Test conditions for machining centres — Part 9. Evaluation of the operating times of tool change and pallet change