Горизонтально-расточной станок: выдвижной шпиндель W, ползун, планшайба, отличие от горизонтального ОЦ
Станок для крупных корпусов с точными соосными отверстиями: как устроены стойка, шпиндельная бабка, ползун и выдвижной шпиндель, зачем планшайба, чем расточной станок отличается от горизонтального обрабатывающего центра и что спросить у клиента.
12 мин чтения
Назначение
Горизонтально-расточной станок обрабатывает крупные корпусные детали: корпуса редукторов, насосов, турбин, станины, рамы. Главная задача — растачивание: точная обработка отверстий под подшипники и валы, когда важны диаметр, соосность отверстий в разных стенках и расстояния между осями. Кроме того, станок фрезерует плоскости, сверлит и нарезает резьбу.
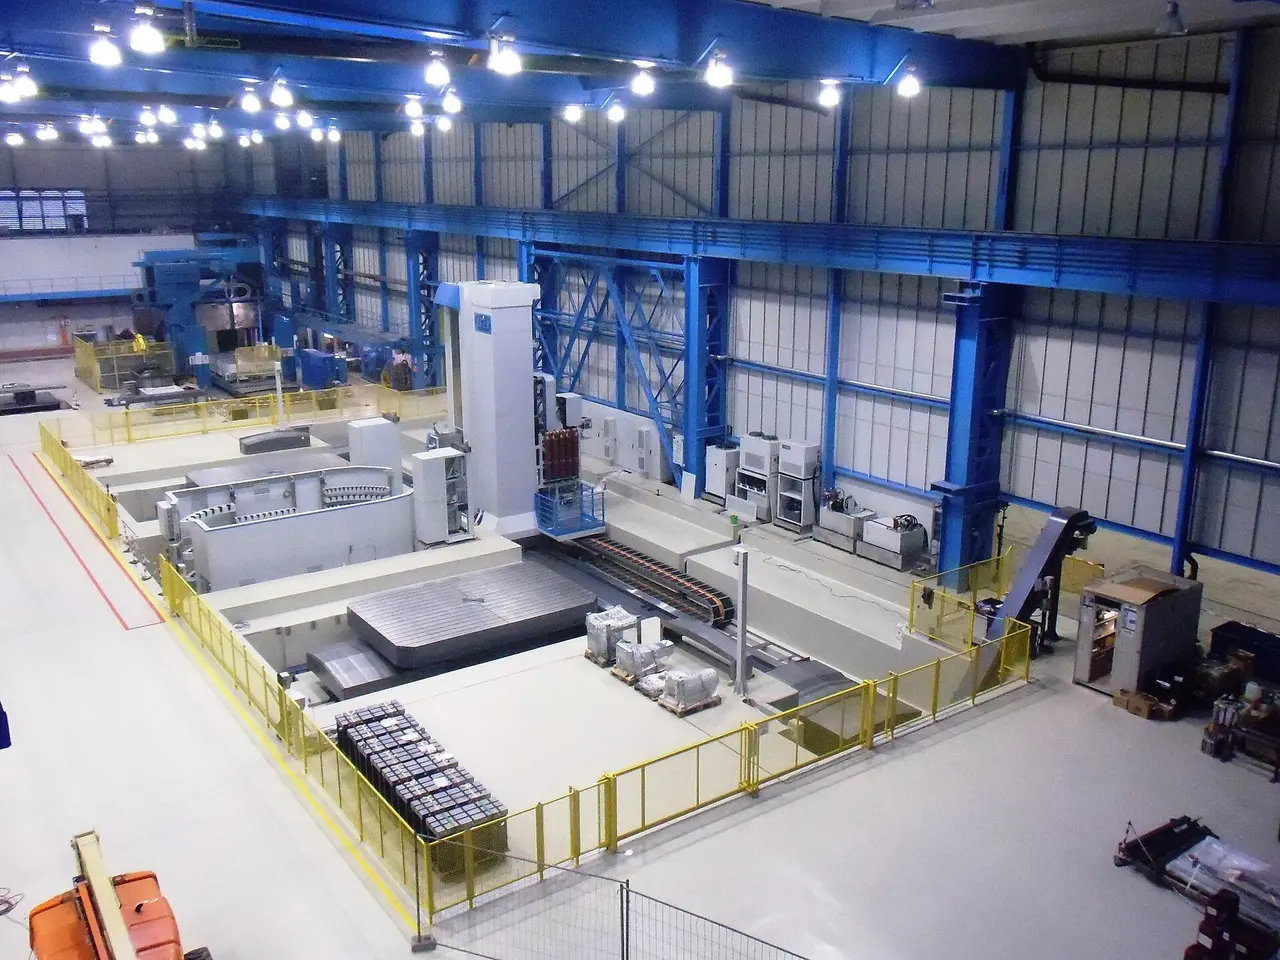
ISO 3070-2 определяет растачивание как обработку отверстия однолезвийным инструментом, который вращается вместе со шпинделем, пока деталь стоит. Стандарт называет и типичный приём: соосные отверстия в противоположных стенках растачивают либо выдвижным шпинделем насквозь через всю деталь, либо с двух сторон, повернув стол на 180°.
Компоновка и оси
ISO 3070-2 делит горизонтально-расточные станки на три типа: с неподвижной стойкой и столом на крестовых салазках; с подвижной вдоль оси X стойкой (напольный тип); со стойкой, которая движется вдоль оси шпинделя. Оси напольного станка по этому стандарту:
- X — стойка ездит по станине поперёк шпинделя;
- Y — шпиндельная бабка движется по стойке вверх и вниз;
- Z — ползун выдвигается из бабки вдоль оси шпинделя;
- W — расточный шпиндель выдвигается из ползуна, тоже вдоль оси шпинделя;
- R′ — движение стола вдоль оси шпинделя, если стол подвижный;
- B′ — поворот стола вокруг вертикали, если стол поворотный;
- U — радиальное движение суппорта на планшайбе, если она стоит.
Штрих у R′ и B′ означает, что движется деталь, а не инструмент (ГОСТ 23597-79). Радиальный суппорт ГОСТ тоже советует обозначать U.
Z и W параллельны: по ГОСТ 23597-79 дополнительное прямолинейное движение параллельно Z обозначают W. Но в разных станках буквы распределены по-разному: ISO 3070-3 буквой W обозначает движение стойки вдоль оси шпинделя, а ISO 3070-1 — движение ползуна. Поэтому оси конкретного станка смотрят по схеме в его паспорте.
ISO 3070-2 отмечает, что такие станки обычно комплектуют и неподвижным столом, и подвижным поворотным. Стандарт особо подчёркивает роль фундамента: станина стойки, фундамент и станина стола работают как одно основание станка.
Основные узлы
Выдвижной расточный шпиндель (W). Он движется внутри ползуна или бабки и выдвигается к детали. Так инструмент дотягивается до отверстий в глубине корпуса и проходит насквозь через несколько стенок. Чем дальше выдвинут шпиндель, тем больше он прогибается под силой резания, поэтому технолог старается работать с наименьшим вылетом.
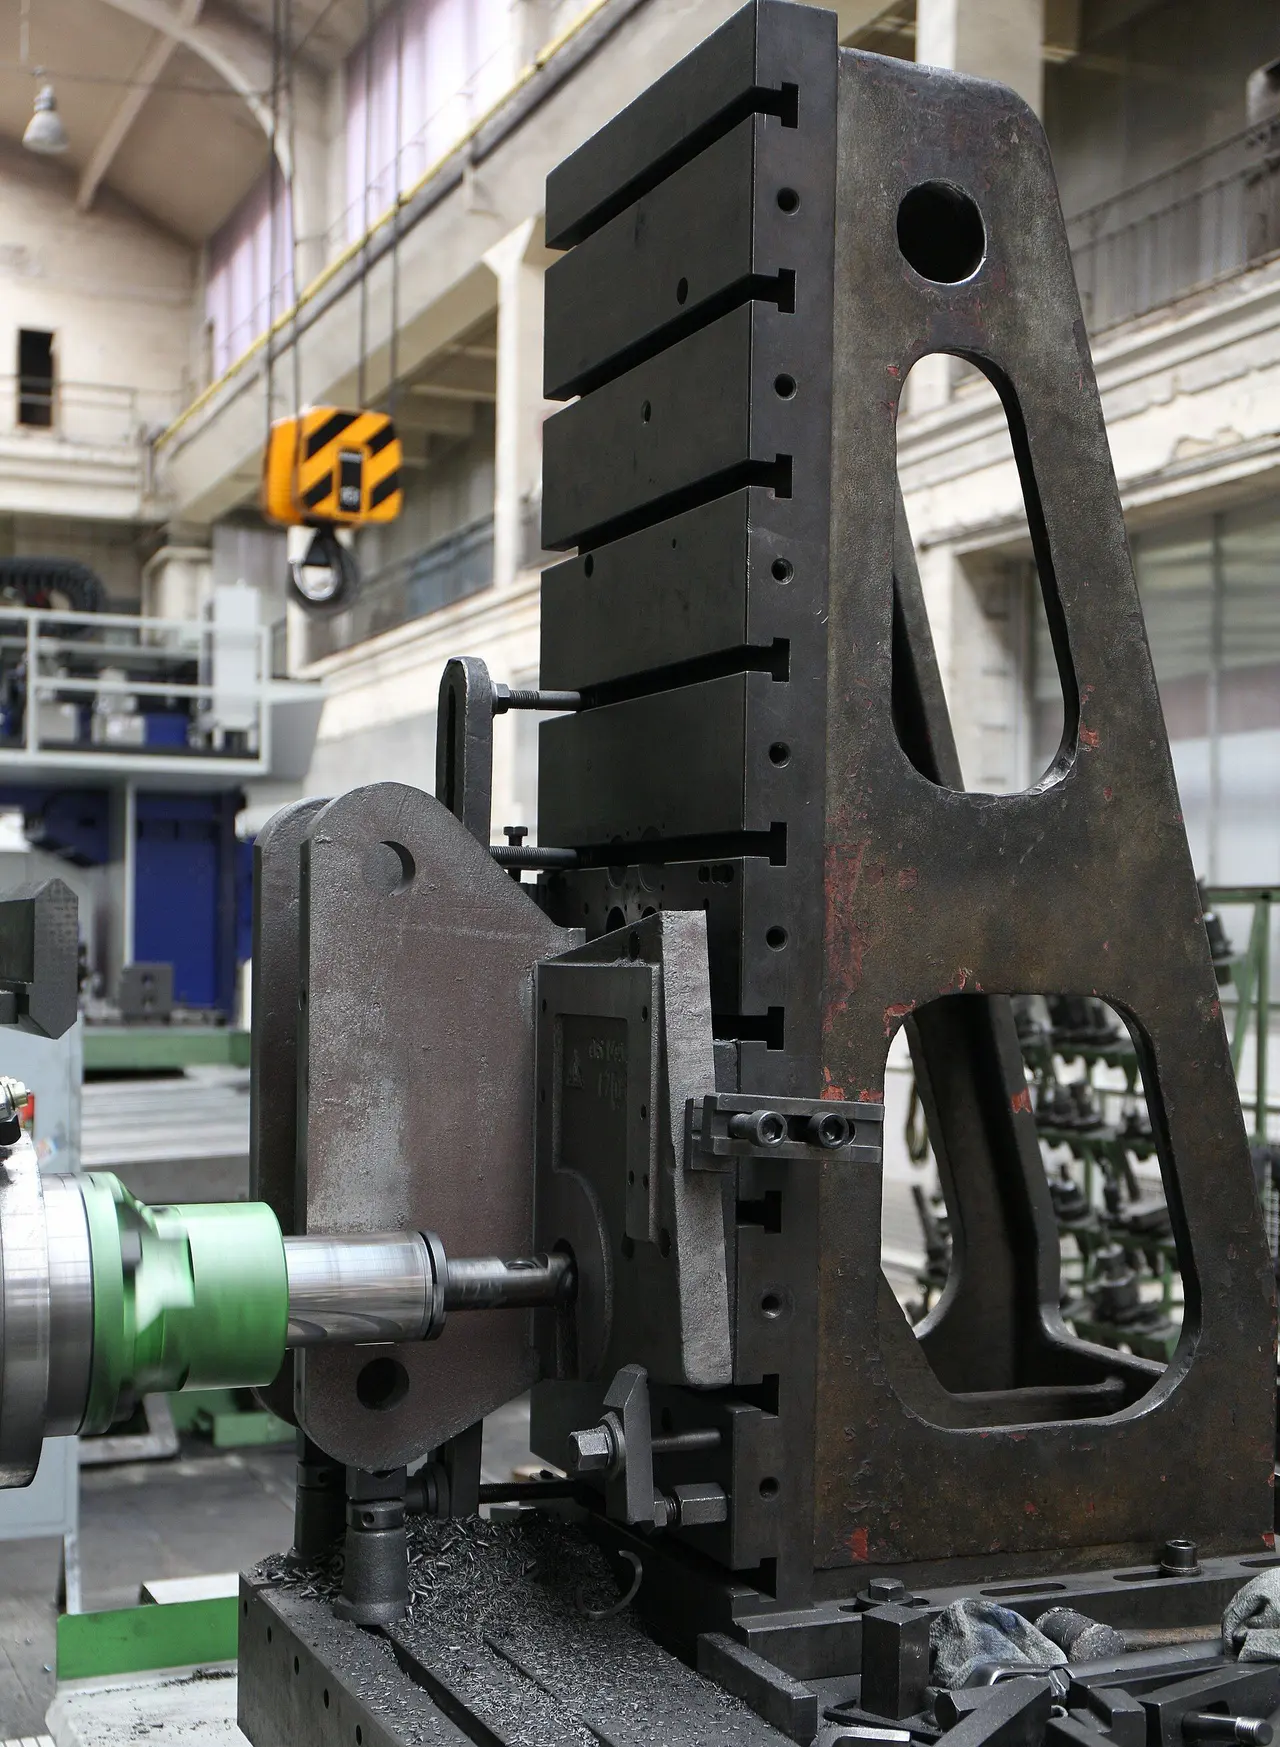
Ползун (Z). Подвижная балка, которая выходит из шпиндельной бабки; в русских терминах ISO 3070-2 — подвижный корпус шпинделя. Ползун массивнее выдвижного шпинделя, поэтому тяжёлую работу стараются вести с ползуна, а на его торец ставят дополнительные головы.
Планшайба. Вращающийся диск на шпиндельной бабке с радиальным суппортом — салазками, которые двигают резец по радиусу (ось U). Планшайба подрезает торцы фланцев, растачивает отверстия большого диаметра, проточки и канавки. ISO 3070-2 упоминает планшайбу в основном как дополнительную принадлежность. Не путайте с планшайбой карусельного станка — там так называют круглый стол, на котором вращается деталь.
Дополнительные головы. ISO 3070-2 и ISO 17543-1 описывают универсальные головы, которые ставят на ползун: угловые, с делением по углу, с двумя поворотными осями. Они разворачивают шпиндель, и станок обрабатывает деталь с разных сторон и под углом. Несколько голов можно хранить в магазине голов.
Поворотный стол. ISO 3070-2 перечисляет три его задачи: повернуть деталь на нужный угол, подавать её по кругу при фрезеровании и даже вращать при точении.
Отличие от горизонтального ОЦ
У обоих шпиндель горизонтален и есть поворотный стол. Разница — в задаче и размерах.
| Горизонтальный ОЦ | Горизонтально-расточной станок |
|---|---|---|
Детали | Корпуса малого и среднего размера, серия | Крупные и тяжёлые корпуса, штучно и малыми партиями |
Шпиндель | Обычно не выдвигается | Выдвижной шпиндель W и ползун Z: дотягивается вглубь корпуса |
Деталь | На паллете, паллеты меняются | На поворотном или неподвижном столе, часто краном |
Автоматизация | Магазин инструмента, сменщик паллет | Магазин голов и инструментов — по комплектации |
Растачивание | Расточной инструмент в шпинделе | Выдвижной шпиндель, планшайба, проход насквозь через стенки |
ISO 10791-1 описывает обрабатывающий центр как станок, который сам меняет инструмент из магазина по программе. Расточной станок с ЧПУ тоже может это делать, но его особенность — не автоматизация серии, а вылет и размер.
Типовые детали
- корпуса крупных редукторов и коробок передач;
- корпуса насосов, компрессоров, турбин, арматуры большого диаметра;
- станины и стойки станков, рамы прессов;
- корпуса подшипников и опор с соосными отверстиями;
- крупные сварные узлы горного, судового и энергетического оборудования.
Какие параметры смотреть в КП
Параметр | Что он значит для клиента |
|---|---|
Тип станка: со столом или напольный | Какую массу и размер детали он примет |
Диаметр выдвижного шпинделя и ход W | Насколько глубоко шпиндель дотянется и насколько жёстко будет растачивать на вылете |
Ход ползуна Z | Вылет для фрезерования и для работы с дополнительными головами |
Ходы X и Y | Размер детали, который станок обработает без перестановки |
Поворотный стол: размер, нагрузка, точность поворота | От точности поворота зависит соосность отверстий, расточенных с двух сторон |
Мощность и момент шпинделя | Растачивание и фрезерование крупных отверстий и плоскостей по стали и чугуну |
Планшайба, угловые и универсальные головы | Можно ли подрезать торцы, растачивать большие диаметры, обрабатывать стороны под углом |
Магазин инструментов и голов | Сколько операций станок сделает без участия оператора |
Фундамент и монтаж | Кто проектирует фундамент, кто делает выверку |
На что смотреть при выборе
- Если в корпусе отверстия глубоко внутри или в нескольких стенках → выдвижной шпиндель с достаточным ходом W.
- Если нужна соосность отверстий в противоположных стенках → точность поворота стола или проход шпинделем насквозь.
- Если детали очень крупные и тяжёлые → напольный станок с неподвижным столом и отдельным поворотным столом.
- Если нужно подрезать торцы и растачивать большие диаметры → планшайба.
- Если на детали поверхности под углом → универсальные головы.
- Если детали средние, а партии большие → сравните с горизонтальным ОЦ: паллеты могут оказаться выгоднее вылета.
Вопросы клиенту
- Пришлите чертежи типовых корпусов: где отверстия, какие диаметры, насколько глубоко внутри?
- Какие допуски на диаметры, соосность и межосевые расстояния?
- Какие габариты и масса деталей? Как их будут ставить — краном, на какой стол?
- Нужно ли подрезать торцы и растачивать отверстия большого диаметра?
- Есть ли поверхности и отверстия под углом?
- Какая программа выпуска: штучно, малые серии, повторяющиеся заказы?
- Есть ли место под фундамент и кран нужной грузоподъёмности?
Чего не обещать
- «Шпиндель выдвинем на весь ход без потери точности». С ростом вылета шпиндель прогибается сильнее — это закладывают в технологию и в допуски, которые обещают клиенту.
- «Это тот же горизонтальный ОЦ, только больше». Задача другая: штучные крупные корпуса и вылет, а не серия на паллетах.
- «Станок встанет на обычный пол». Для напольных станков фундамент — часть точности станка.
Как объяснить клиенту
- «Расточной станок нужен, когда корпус большой, а отверстия под подшипники должны быть точно на одной оси».
- «Шпиндель выдвигается из ползуна и проходит через несколько стенок — соосные отверстия растачиваются с одной установки».
- «Планшайба растачивает большие диаметры и подрезает торцы: резец идёт по радиусу, пока она вращается».
- «Если корпуса средние и их много, сравним с горизонтальным обрабатывающим центром на паллетах».
Проверьте себя
Читать дальше
- Зенкерование и развёртывание отверстий: припуск, точность, режимы, дефекты, зенковки и цековки
- Глубокое сверление: ружейные свёрла, BTA, цикл с отводом и СОЖ под давлением
- Допуски формы и расположения на чертеже: знаки, рамка допуска, базы и требование максимума материала
- ТО и ППР станков с ЧПУ: виды обслуживания, что проверять, годовой график и связь с OEE
Источники
- ISO 3070-2:2016 Machine tools — Test conditions for testing the accuracy of boring and milling machines with horizontal spindle — Part 2. Machines with movable column along the X-axis (floor type) — ознакомительный фрагмент
- ISO 3070-3:2007 Machine tools — Test conditions for testing the accuracy of boring and milling machines with horizontal spindle — Part 3. Machines with movable column and movable table (ознакомительный фрагмент)
- ISO 17543-1:2020 Machine tools — Test conditions for universal spindle heads — Part 1. Accessory heads for machines with horizontal spindle (ознакомительный фрагмент)
- ISO 10791-1:2015 Test conditions for machining centres — Part 1. Geometric tests for machines with horizontal spindle (horizontal Z-axis) — ознакомительный фрагмент
- ГОСТ 23597-79 (ИСО 841-74) Станки металлорежущие с числовым программным управлением. Обозначение осей координат и направлений движений. Общие положения