Портально-фрезерный станок: подвижный стол или гентри, угловые головы, фундамент
Станок для крупных плит, рам и станин: чем неподвижный портал с подвижным столом отличается от гентри, как обозначают оси, зачем угловые и сменные головы, какие параметры смотреть в КП и что спросить у клиента про цех.
12 мин чтения
Назначение
Портальный станок делают под детали, которые не помещаются на вертикальный ОЦ или слишком тяжелы для его стола: крупные плиты, рамы, станины, сварные металлоконструкции, большие пресс-формы и штампы. Такие детали обычно обрабатывают сверху, а боковые стороны — специальными головами.
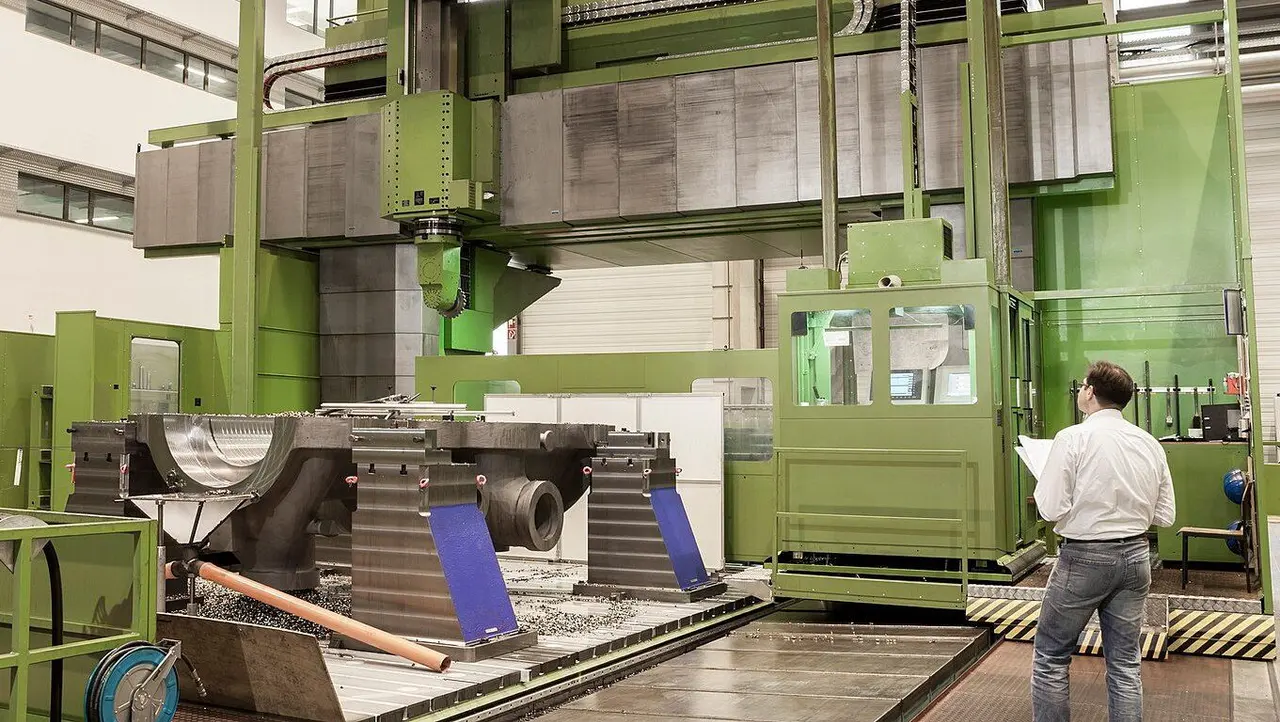
ISO 8636-2 описывает портальный фрезерный станок как многооперационный станок с ЧПУ — фрезерование, растачивание, сверление, нарезание резьбы, автоматическая смена инструмента. Главное его отличие от вертикального ОЦ стандарт видит в размере: ось X у таких станков длиннее 5 м. В типичной компоновке гентри деталь лежит на большом неподвижном столе, а все три движения по осям отданы инструменту.
Компоновка и оси
Оси обозначают по ГОСТ 23597-79 и ISO 841. Z — вертикальное движение ползуна со шпинделем. Y — движение салазок со шпиндельной бабкой по поперечине.
X — самое длинное движение вдоль станины: в одной компоновке едет стол с деталью, в другой — весь портал. Если поперечина может подниматься и опускаться по стойкам, это дополнительная вертикальная ось W — она позволяет пропустить под порталом высокую деталь, не удлиняя ползун.
ISO 8636-2 различает два случая: у одних станков поперечину переставляют между позициями и фиксируют, у других она движется и во время резания. Часть станков имеет ещё и боковую шпиндельную бабку на стойке; по ISO 8636-2 её оси — R (вертикально) и V (горизонтально).
Неподвижный портал, подвижный стол. ISO 8636-1 описывает такие станки как машины с двумя неподвижными стойками и подвижным столом. Деталь едет вместе со столом, поэтому её масса нагружает привод X. Столу нужно место, чтобы выехать из-под портала в обе стороны, и станина получается заметно длиннее стола.
Подвижный портал (гентри). По ISO 8636-2 стол неподвижен, а портал ездит по направляющим на двух станинах по обе стороны от стола. Стандарт называет два варианта: портал из двух стоек, которые ездят по направляющим на уровне пола, или одна поперечина, которая ездит поверху по направляющим на ряде высоких неподвижных колонн.
Стол можно заменить плитой на полу. Деталь стоит на месте, её кладут краном, а её масса не влияет на динамику осей.
Как сделать выбор. Подвижный стол ограничивает массу детали и требует длинного цеха. Гентри лучше для очень длинных и тяжёлых деталей, но портал — тяжёлый подвижный узел. Если его ведут два привода, по одному с каждой стороны, стойка ЧПУ должна держать их синхронно, иначе портал перекосится: у Siemens для этого есть функция gantry axes с ведущей и синхронной осью.
Основные узлы
Станина, направляющие и приводы разобраны в первом курсе. Для портала важно вот что.
- Длинные оси. На ходах в несколько метров винт провисает и раскачивается, поэтому на длинных осях применяют реечную передачу — её собирают из отрезков нужной длины (подробнее — в уроке о приводах подач первого курса).
- Стол или плита с Т-образными пазами. Важна нагрузка на стол, а у подвижного стола — ещё и масса, которую выдерживает привод.
- Ползун — вертикальная часть со шпинделем. Чем больше его вылет вниз, тем слабее он сопротивляется силам резания; поэтому полезна подвижная поперечина W.
- Угловые и сменные головы. Дополнительная голова ставится перед ползуном и разворачивает шпиндель параллельно другим осям станка, поэтому инструмент обрабатывает боковые стороны детали. Так её определяет ISO 17543-1; он отмечает, что несколько голов можно хранить в магазине голов, и во введении называет портальные станки среди тех, где их применяют. Сами проверки в этой части стандарта написаны для станков с горизонтальным шпинделем. Sandvik Coromant описывает угловые головки для обрабатывающих центров: шпиндель станка приводит вспомогательную голову через опорный узел на торце шпинделя.
- Фундамент. ISO 8636-2 допускает, что стол и станины собраны из нескольких частей, которые жёстко связаны через фундамент. Значит, точность станка зависит и от фундамента — его проект входит в поставку или готовится заранее.
Типовые детали
- станины и основания машин, рамы прессов;
- крупные плиты, плиты штампов и пресс-форм;
- сварные металлоконструкции: рамы, балки, корпуса;
- крупные корпуса редукторов и насосов, когда основная обработка — сверху и с боков;
- детали энергетического и транспортного машиностроения большой длины;
- с поворотным столом в составе станка — крупные детали, которым нужна и токарная обработка (ISO 8636-2 упоминает такой вариант).
Какие параметры смотреть в КП
Параметр | Что он значит для клиента |
|---|---|
Компоновка: подвижный стол или гентри | Какую массу детали допускает станок и сколько места займёт в цехе |
Ходы X, Y, Z (и W, если есть) | Наибольший размер детали, которую станок обработает за установку |
Ширина между стойками и высота под поперечиной | Пройдёт ли деталь под портал с приспособлением и инструментом |
Размер стола и допустимая нагрузка | Выдержит ли стол деталь; у подвижного стола — какую массу он повезёт |
Шпиндель: момент, мощность, конус | Крупные фрезы по стали требуют момента на низких оборотах |
Угловые и сменные головы, магазин голов | Можно ли обработать боковые стороны без перестановки детали |
Привод оси X и синхронизация портала | Рейка или винт, один или два привода, как стойка держит портал ровно |
Точность позиционирования | По какому стандарту указана (ISO 230-2) и какие допуски согласованы для длинных осей |
Фундамент, электропитание, монтаж | Кто делает проект фундамента, сколько длится монтаж и выверка |
На что смотреть при выборе
- Если детали очень длинные или тяжёлые → гентри: деталь стоит, портал едет.
- Если детали средние, а цех короткий → считайте длину станины подвижного стола: столу нужно выехать из-под портала.
- Если деталь надо обработать с боков → угловые или сменные головы, а лучше магазин голов для автоматической смены.
- Если детали разной высоты → подвижная поперечина W: короче вылет ползуна, жёстче шпиндель.
- Если клиенту важна точность по всей длине → обсудите фундамент, выверку при монтаже и приёмку длинных осей по согласованному перечню проверок.
- Если в цехе нет мостового крана нужной грузоподъёмности → без него не загрузить ни деталь, ни узлы станка при монтаже.
- Если обработка с большим съёмом металла → смотрите стружкоудаление: стружки много и она рассыпается по большой площади.
Вопросы клиенту
- Какие наибольшие габариты и масса деталей? Пришлите чертежи двух-трёх типовых.
- Какие поверхности обрабатываются сверху, какие — с боков и под углом?
- Какой материал и какой объём съёма: черновая обработка сварных конструкций или чистовая плит?
- Какие допуски на плоскостность и расстояния между отверстиями по всей длине?
- Какая площадь под станок, есть ли кран и какой грузоподъёмности?
- Можно ли делать фундамент, есть ли проект пола и данные о грунте?
- Как деталь делают сейчас: на каком оборудовании, за сколько установок, в кооперации?
Чего не обещать
- «Точность по всей длине — как у вертикального ОЦ». На длинных осях отклонения накапливаются; стандарты задают для них отдельные допуски, а итог зависит от фундамента и выверки.
- «Поставим на существующий пол». Без расчёта фундамента этого обещать нельзя: точность станка зависит от основания.
- «Боковые стороны обработаем без перестановки» — только если в поставке есть угловые или сменные головы и деталь до них дотягивается.
Как объяснить клиенту
- «Портальный станок — для деталей, которые не помещаются на обычный обрабатывающий центр: плиты, рамы, станины».
- «Для длинных и тяжёлых деталей лучше гентри: деталь лежит неподвижно, а над ней ездит портал».
- «Боковые стороны обработаем угловыми головами — деталь весом в тонны не придётся переворачивать».
- «Станок такого размера начинается с фундамента: вместе подготовим площадку, кран и монтаж».
Проверьте себя
Читать дальше
- Закрепление заготовки на фрезерном станке с ЧПУ: тиски, губки, прижимы, вакуум и нулевые системы
- Обработка 3+2 и непрерывная 5-осевая: кинематики, наклонная плоскость, TCP
- ТО и ППР станков с ЧПУ: виды обслуживания, что проверять, годовой график и связь с OEE
- Загрузка оборудования и OEE: как считать и что с ними делать
Источники
- ISO 8636-2:2024 Machine tools — Test conditions for bridge-type milling machines — Part 2. Testing of the accuracy of travelling bridge (gantry-type) machines (ознакомительный фрагмент)
- ISO 8636-1:1987 Acceptance conditions for plano-milling machines — Testing of the accuracy — Part 1. Portal-type machines (ознакомительный фрагмент)
- ISO 17543-1:2020 Machine tools — Test conditions for universal spindle heads — Part 1. Accessory heads for machines with horizontal spindle (ознакомительный фрагмент)
- ГОСТ 23597-79 (ИСО 841-74) Станки металлорежущие с числовым программным управлением. Обозначение осей координат и направлений движений. Общие положения
- Siemens. SINUMERIK 840D sl / 828D Special functions, Function Manual — G1 Gantry axes (ведущая и синхронная ось портала)
- Sandvik Coromant — Machining centers — угловые головы
- ISO 230-2:2014 Test code for machine tools — Part 2. Determination of accuracy and repeatability of positioning of numerically controlled axes