Автомат продольного точения: подвижная бабка, направляющая втулка, пруток и работа без втулки
Как устроен автомат продольного точения (швейцарского типа), почему он точит длинные тонкие детали без прогиба, каким должен быть пруток, когда работают без втулки, что смотреть в КП и о чём спросить клиента.
12 мин чтения
Назначение
Автомат продольного точения делает мелкие точные тела вращения из прутка: штифты, оси, винты, муфты, детали медицинских изделий и часов. Sandvik Coromant описывает его назначение так: точные детали диаметром до 40 мм большими партиями.
Часто это детали с фрезерными элементами — лысками, поперечными отверстиями, шлицами, — которые станок делает сразу, вместе с точением. Общий признак — маленький диаметр, большая длина относительно диаметра и большая партия.
Компоновка и оси
На обычном токарном станке бабка со шпинделем стоит на месте, а резец едет вдоль детали. Чем дальше резец от патрона, тем больше вылет детали и тем сильнее она прогибается под резцом. На автомате продольного точения наоборот: подвижная шпиндельная бабка зажимает пруток в цанге, вращает его и выдвигает вперёд через направляющую втулку. По описанию Sandvik Coromant, движение прутка и есть ось Z станка, а инструменты стоят у втулки.
Резец работает вплотную к втулке: по Sandvik Coromant, инструменты держат у втулки ради устойчивости. Поэтому вылет детали от опоры до резца всегда мал, какой бы длинной ни была деталь: длинный вал точится участками по мере выдвижения прутка, и каждый участок обрабатывается у опоры.
Оси здесь задаются так же, как у любого токарного станка по ГОСТ 23597-79: Z — вдоль оси шпинделя, X — по радиусу. Особенность в том, что по Z движется не инструмент, а бабка с прутком. Стандарт обозначает движения узлов, несущих заготовку, буквой со штрихом, но в документации станков эту ось обычно называют просто Z. Резцы перемещаются по X и Y — поперёк прутка.
Чем отличается от соседнего типа. У токарного центра (урок 1) бабка неподвижна, и длинные тонкие детали он держит только задней бабкой или люнетом. Бывают и токарные автоматы с неподвижной бабкой, без направляющей втулки: они тоже работают от прутка, но рассчитаны на детали толще и короче.
Основные узлы
Направляющая втулка — неподвижная опора с отверстием под пруток, через которое пруток скользит. Она стоит в отдельной стойке перед бабкой. Втулку подбирают и настраивают под диаметр прутка.
Гребёнка — инструментальная плита, на которой державки резцов стоят рядом, как зубья. По Sandvik Coromant, для наружной обработки ставят именно гребёнку, для внутренней — инструментальные блоки; к ним добавляется приводной инструмент для сверления и фрезерования.
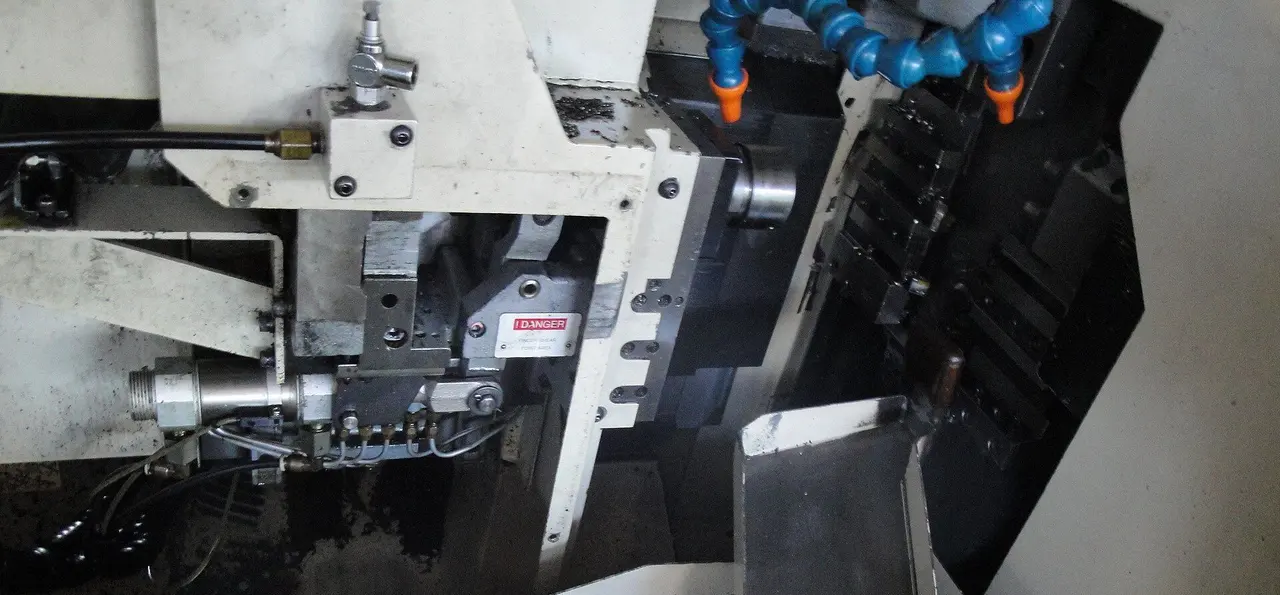
Противошпиндель стоит напротив: после отрезки он забирает деталь и обрабатывает её с обратной стороны. Sandvik Coromant называет это обработкой с переднего и заднего торца.
Прутковый податчик держит запас прутков: когда пруток кончается, податчик сам подаёт следующий. Так автомат может работать без оператора, например ночью. Длину и число прутков смотрите в спецификации податчика.
СОЖ — масло. Sandvik Coromant указывает, что на этих станках охлаждают маслом, а оно иначе, чем эмульсия, влияет на стружку и стойкость инструмента. Для цеха это значит: нужна система для масла и защита от масляного тумана.
С втулкой и без втулки
Многие автоматы можно перевести в режим без втулки: втулку снимают, и резец работает у самой цанги. Такой режим выбирают для коротких деталей, потому что меньше отход прутка. В режиме с втулкой в отход уходит ещё и участок прутка между цангой и втулкой. Плата за режим без втулки — длина, которую станок обработает за один зажим, становится намного меньше.
Если клиент делает и длинные, и короткие детали, спросите, нужен ли ему такой переход и сколько времени он занимает на конкретной модели.
Требования к прутку
Пруток скользит во втулке с минимальным зазором. Если диаметр по длине «гуляет», зазор то пропадает, то растёт, и пруток теряет опору. Поэтому для работы с втулкой нужен калиброванный пруток: точный по диаметру и прямой.
Пример для стали — ГОСТ 14955-77 «Сталь качественная круглая со специальной отделкой поверхности»: диаметр от 0,2 до 50 мм, допуск по квалитетам от h5 до h12. Стандарт ограничивает и кривизну: у прутков диаметром до 30 мм местная кривизна — не больше 0,5 мм на 1 м длины. Какой квалитет нужен, задаёт производитель станка и втулки — это уточняют у него.
Подробнее о прутке, остатке и экономике — в статье об автоматах продольного точения.
Типовые детали
- штифты, оси и валики приборов;
- винты и специальный крепёж;
- муфты и детали приводов малого диаметра;
- детали медицинских изделий;
- детали часов и миниатюрной электроники.
Какие параметры смотреть в КП
Параметр | Что значит для клиента |
|---|---|
Наибольший диаметр прутка | войдёт ли пруток клиента; главный размер автомата |
Длина обработки за один зажим (с втулкой) | какую длину станок точит без перехвата прутка |
Длина за зажим без втулки, есть ли режим | можно ли делать короткие детали с меньшим отходом |
Число инструментов, из них приводных | сколько операций в одной наладке, есть ли сверление и фрезерование |
Противошпиндель и инструмент для задней стороны | можно ли получить деталь, готовую с двух сторон |
Число управляемых осей и каналов | может ли станок работать несколькими инструментами одновременно |
Прутковый податчик: длина прутка | сколько станок проработает без оператора |
Требования к прутку | какой квалитет и прямолинейность нужны для втулки |
СОЖ | масло: нужна система фильтрации и туманоуловитель |
На что смотреть при выборе
- Детали длинные и тонкие → автомат с направляющей втулкой; длина обработки за зажим.
- Детали короткие, дорогой материал → возможность работы без втулки: меньше остаток прутка.
- На детали лыски, поперечные отверстия, пазы → приводной инструмент, ось C; для второй стороны — противошпиндель с инструментом.
- Нужна работа без оператора → прутковый податчик, удаление стружки, контроль инструмента.
- Деталь толстая и короткая → возможно, выгоднее токарный центр или автомат с неподвижной бабкой.
- Партии небольшие и частая смена деталей → оценить время наладки: рабочая зона тесная, и, по Sandvik Coromant, для смены пластины инструмент часто приходится снимать.
Вопросы клиенту
- Какой наибольший диаметр прутка и длина детали?
- Какой материал и есть ли калиброванный пруток у поставщика?
- Какие партии и сколько деталей в год?
- Какие фрезерные элементы на детали? Нужна ли обработка с двух сторон?
- Сколько смен и сколько часов станок должен работать без оператора?
- Есть ли в цехе наладчик, знакомый с такими станками?
- Есть ли система для масляной СОЖ и вытяжка тумана?
Чего не обещать
- «Любой пруток подойдёт». Для работы с втулкой нужен калиброванный пруток с узким допуском и прямой; требования задаёт производитель станка.
- «Короткие партии так же выгодны». Наладка дольше, чем на токарном центре; выгода зависит от размера партии.
- «Без втулки — без ограничений». Без втулки длина за один зажим резко падает, режим подходит только для коротких деталей.
Как объяснить клиенту
- «В автомате пруток двигается через втулку, а резец стоит у самой опоры. Поэтому длинная тонкая деталь не прогибается».
- «Это станок для серий: наладка дольше, зато потом он работает от прутка без оператора».
- «Для втулки нужен калиброванный пруток. Проверим, какой квалитет требует станок, и есть ли такой пруток у вашего поставщика».
- «Пришлите чертёж, материал и партию — посчитаем, что выгоднее: автомат или токарный центр».
Проверьте себя
Читать дальше
- Автоматы продольного точения (швейцарского типа): направляющая втулка, пруток, работа без втулки и экономика
- Обработка нежёстких валов на токарном станке: прогиб, задний центр, люнеты, выбор пластины
- Токарная обработка на ЧПУ — операции, установка и базирование заготовки, выбор станка
- Автоматизация загрузки станков с ЧПУ: паллеты, тиски, прутковые податчики, роботы и безлюдная смена
Источники
- Sandvik Coromant — Sliding head machines
- ГОСТ 14955-77 Сталь качественная круглая со специальной отделкой поверхности. Технические условия
- ГОСТ 23597-79 (ИСО 841-74) Станки металлорежущие с числовым программным управлением. Обозначение осей координат и направлений движений. Общие положения (п. 1.5 — движения узлов, несущих заготовку)