Вертикально-токарный центр: перевёрнутый шпиндель, загрузка pick-up и отличие от карусельного
Что называют вертикально-токарным центром, как работает станок с перевёрнутым шпинделем, который сам загружает себя заготовками, для каких деталей он нужен и где граница с токарно-карусельным станком.
11 мин чтения
Назначение
Вертикально-токарный центр делает средние детали, которые зажимают в патроне: фланцы, шестерни, диски, ступицы, кольца. Это детали серийного производства, где важны короткий цикл и автоматическая загрузка. Sandvik Coromant называет вертикально-токарный центр гибридом токарного центра и карусельного станка — для деталей, которым не нужны противошпиндель, задняя бабка и нижний револьвер.
Карусельный станок (урок 7) работает с крупными и тяжёлыми деталями, которые ставят краном. Вертикально-токарный центр берёт детали поменьше и большими партиями, часто без оператора у станка.
Компоновка и оси
У станка с перевёрнутым шпинделем шпиндельная бабка расположена сверху, патрон смотрит вниз. Обычно шпиндель стоит на крестовом суппорте и сам перемещается по осям X и Z, а револьверная головка с инструментом неподвижна и стоит внизу. Оси по ГОСТ 23597-79 те же, что у любого токарного станка: Z — вдоль оси шпинделя, то есть вертикально; X — по радиусу детали, горизонтально. Ось Y бывает опцией, а в револьвере можно ставить приводной инструмент, как у токарного центра.
Так как инструмент снизу, стружка падает вниз, в конвейер, и не остаётся на детали и в патроне.
Pick-up — принцип загрузки, при котором рабочий шпиндель сам загружает и выгружает деталь. Шпиндель отъезжает из рабочей зоны к станции загрузки, опускается, зажимает заготовку патроном, возвращается к револьверу и обрабатывает её. Готовую деталь он так же ставит обратно на конвейер. Робот для этого не нужен: загрузчиком работает сам шпиндель. Sandvik Coromant относит pick-up станки к серийным деталям диаметром до 300 мм.
Чем отличается от карусельного
Сначала о терминах. ГОСТ 44-93 описывает токарно-карусельные станки — одностоечные и двухстоечные, с ЧПУ и без. Отдельного стандарта или термина «вертикально-токарный центр» в нём нет. Поэтому граница между типами размыта, и производители проводят её по-своему.
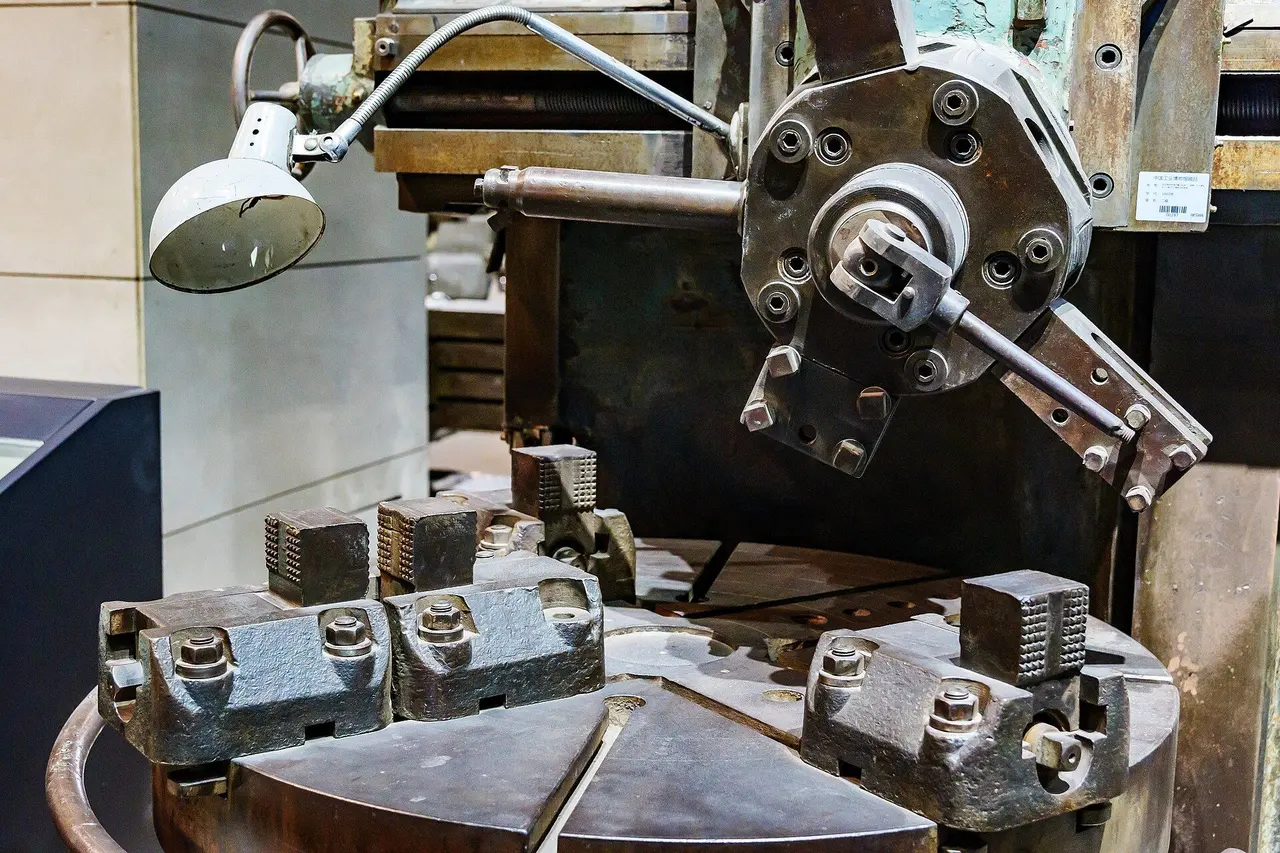
На практике различают по трём признакам:
Признак | Токарно-карусельный станок | Вертикально-токарный центр |
|---|---|---|
Размер и масса детали | крупные и тяжёлые, по Sandvik Coromant — от 1 м | средние; по Sandvik Coromant — до 300 мм у pick-up, 300–800 мм у крупных |
Где деталь и инструмент | деталь лежит на планшайбе, инструмент сверху | у перевёрнутой компоновки деталь в патроне сверху, инструмент снизу |
Загрузка | краном, единичные детали и малые партии | автоматическая: pick-up, конвейер, робот; серии |
Есть и промежуточные станки: вертикальные центры со шпинделем внизу, как у карусельного, но с револьвером, сменой инструмента и паллетами. Sandvik Coromant называет их крупными вертикально-токарными центрами, а в каталогах их называют то так, то карусельными. Поэтому в разговоре с клиентом опирайтесь не на название, а на деталь: размер, массу, партию и способ загрузки.
Основные узлы
Шпиндель на крестовом суппорте. В перевёрнутой компоновке шпиндель — самый подвижный узел: он ездит по X и Z вместе с деталью. От его хода зависит, где может стоять станция загрузки.
Револьверная головка стоит внизу. Позиции с приводным инструментом позволяют сверлить и фрезеровать, ось Y — работать со смещением от оси детали. Устройство револьвера — урок 7 первого курса.
Станция загрузки и накопитель. Накопитель заготовок — обычно транспортёр рядом с рабочей зоной, с которого шпиндель берёт заготовки, поэтому отдельный загрузчик не нужен. Заготовки на транспортёр может подавать и внешняя автоматизация: робот или линия.
Патрон. Деталь зажимают в патроне за одну сторону. Чтобы обработать вторую, деталь переворачивают и передают во вторую операцию — на этот же или на второй станок.
Типовые детали
- заготовки шестерён до нарезки зубьев;
- фланцы и ступицы;
- детали сцеплений;
- кольца;
- крышки и диски;
- детали с отверстиями и пазами на торце — с приводным инструментом.
Какие параметры смотреть в КП
Параметр | Что значит для клиента |
|---|---|
Наибольший диаметр и высота детали | войдёт ли деталь клиента |
Диаметр патрона | диапазон деталей, которые можно зажать |
Тип загрузки: pick-up, робот, вручную | нужен ли оператор у станка и сколько стоит автоматизация |
Вместимость накопителя заготовок | сколько станок проработает без оператора |
Число позиций револьвера, приводные позиции | сколько инструментов в наладке, есть ли сверление и фрезерование |
Ось Y | нужна для отверстий и пазов со смещением от оси |
Обороты, мощность и момент шпинделя | материал и размер детали, черновой съём |
Площадь, которую занимает станок | важно, если ставят линию из нескольких станков |
На что смотреть при выборе
- Большая серия одинаковых деталей из патрона → перевёрнутый шпиндель с загрузкой pick-up и накопителем заготовок.
- Детали из стали, много стружки → компоновка с инструментом снизу, конвейер стружки.
- Нужно обработать обе стороны → линия из двух станков с перехватом детали или токарный центр с противошпинделем.
- Есть отверстия, пазы на торце → приводные позиции револьвера, ось C, при смещении от оси — ось Y.
- Деталь крупная и тяжёлая, загружают краном → это задача карусельного станка, а не вертикально-токарного центра.
- Нужна линия из нескольких станков → занимаемая площадь, совместимость загрузки с конвейером или роботом.
Вопросы клиенту
- Какие детали: диаметр, высота, масса, материал?
- Какая партия и сколько деталей в год?
- Как деталь поступает к станку и куда уходит после — нужна ли автоматическая загрузка?
- Сколько сторон детали нужно обработать и сейчас это сколько установов?
- Есть ли на детали сверление и фрезерование?
- Сколько смен должен работать станок и сколько из них без оператора?
- Будет ли это один станок или линия?
Чего не обещать
- «Это то же самое, что карусельный, только дешевле». У этих станков разные детали и разная загрузка; сравнивать надо по размеру детали и партии.
- Работу без оператора «из коробки». Время автономной работы зависит от накопителя заготовок, стойкости инструмента и контроля размеров.
- Обе стороны за один установ. У станка один шпиндель: вторую сторону делают второй операцией.
Как объяснить клиенту
- «Шпиндель сверху сам забирает заготовку с конвейера, обрабатывает её над резцами и ставит готовую обратно — робот не нужен».
- «Инструмент работает снизу, поэтому стружка падает вниз и не остаётся на детали».
- «Карусельный станок — для крупных деталей, которые ставят краном. Вертикально-токарный центр — для средних деталей большими сериями».
- «Название здесь вторично: пришлите деталь и партию, по ним и решим, какая компоновка подойдёт».
Проверьте себя
Читать дальше
Источники
- ГОСТ 44-93 Станки токарно-карусельные. Основные параметры и размеры. Нормы точности и жёсткости (область применения)
- ГОСТ 23597-79 (ИСО 841-74) Станки металлорежущие с числовым программным управлением. Обозначение осей координат и направлений движений. Общие положения
- Sandvik Coromant — Vertical lathes
- Sandvik Coromant — Vertical turning centers (pick-up, размеры деталей, опции)