Многофункциональный токарно-фрезерный центр: ось B, ось Y, два шпинделя и обработка за один установ
Чем многофункциональный токарно-фрезерный центр отличается от токарного центра с приводным инструментом, что дают фрезерная голова на оси B, ось Y, противошпиндель и нижний револьвер, когда он окупается и чего не обещать.
13 мин чтения
Назначение
Многофункциональный центр выбирают для сложных деталей, у которых много и токарной, и фрезерной работы: корпуса клапанов и гидрораспределителей, валы с наклонными отверстиями и фрезерованными площадками, фланцы с отверстиями под разными углами. По Sandvik Coromant, на горизонтальных многофункциональных станках обрабатывают детали от нескольких миллиметров до 3 метров длиной и до 600 мм в диаметре.
Без такого станка эту деталь делают маршрутом: токарный станок, потом фрезерный, иногда два-три установа на фрезерном. Каждая переустановка — время, оснастка и риск, что поверхности сместятся относительно друг друга.
Компоновка и оси
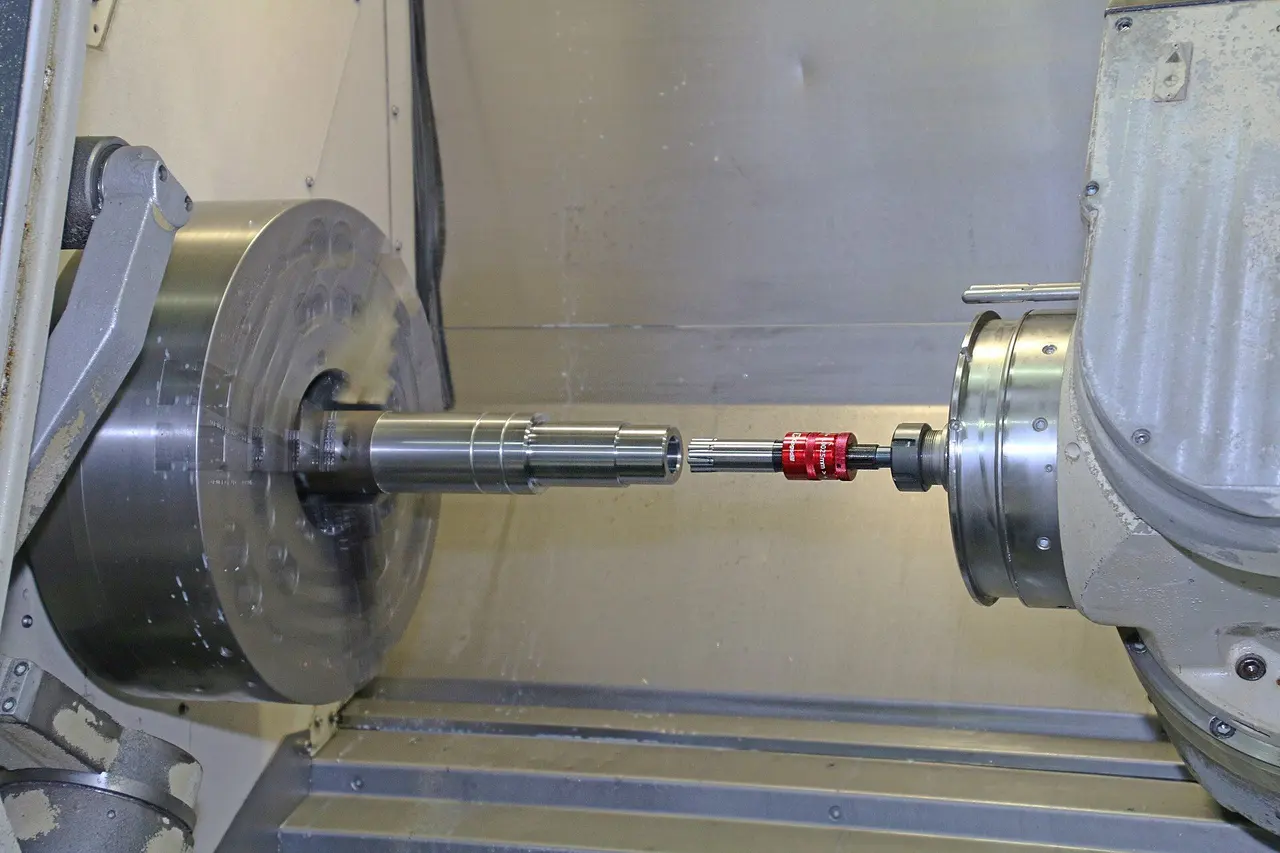
Основа — токарный станок: по Sandvik Coromant, деталь вращается вокруг горизонтальной оси, а сверху стоит шпиндель на оси B, который держит и неподвижные токарные резцы, и вращающиеся фрезы. Оси по ГОСТ 23597-79 те же, что у токарного центра: Z — вдоль оси главного шпинделя, X — по радиусу детали, Y — перпендикулярно им. Ось B — поворот вокруг оси Y; у многофункционального центра так поворачивается фрезерная голова.
Главный шпиндель имеет ось C — управляемый поворот детали. Противошпиндель со своей осью поворота ездит вдоль оси детали (ось часто обозначают W). Нижний револьвер — второй инструментальный узел со своими осями, их производители обычно называют X2 и Z2. По ГОСТ 23597-79 вторичные перемещения, параллельные основным, обозначают U, V, W, поэтому в документации разных станков названия осей могут отличаться.
Чем отличается от токарного центра с приводным инструментом (урок 1). Там фреза стоит в приводном блоке револьвера с фиксированным направлением — радиальным, осевым или угловым. Здесь у фрезы свой шпиндель, который поворачивается на любой угол в пределах хода оси B и берёт инструмент из магазина. По возможностям фрезерования такой станок ближе к обрабатывающему центру.
Ось B и фрезерная голова
Поворот головы по оси B даёт три типа работы без переустановки:
- радиально — инструмент перпендикулярен оси детали: лыски, пазы, поперечные отверстия;
- под углом — наклонные отверстия и плоскости, которые на токарном центре потребовали бы углового блока под конкретный угол или фрезерного станка;
- вдоль оси — отверстия и резьбы в торце, торцевые пазы.
Если станок умеет поворачивать B одновременно с движением по X, Y, Z и C, он ведёт инструмент по сложной поверхности непрерывно — это одновременная многоосевая обработка. Если только фиксирует угол и потом фрезерует — позиционная. Чем они отличаются, разобрано в статье об обработке 3+2 и пятиосевой. Какой режим есть у станка, смотрите в спецификации.
Основные узлы
Фрезерный шпиндель и магазин. Инструмент меняется автоматически из магазина, как у обрабатывающего центра. По Sandvik Coromant, на таких станках чаще всего стоит модульный инструментальный интерфейс: он жёсткий и не требует переходных плит. Про конусы и магазины — уроки 6 и 7 первого курса.
Противошпиндель забирает деталь и обрабатывает вторую сторону. По Sandvik Coromant, работа с противошпинделем и нижним револьвером больше всего подходит для коротких деталей, которым не нужен люнет.
Нижний револьвер даёт второй инструмент, который режет одновременно с фрезерной головой: например, точит на противошпинделе, пока голова фрезерует на главном. На токарных центрах Sandvik Coromant оценивает такой выигрыш как возможное сокращение цикла вдвое.
Задняя бабка и люнет нужны для длинных тонких деталей. По Sandvik Coromant, они требуются для длинных нежёстких деталей с внутренней обработкой.
Что значит «за один установ»
Установ — по ГОСТ 3.1109-82 часть технологической операции, выполняемая при неизменном закреплении заготовки. Многофункциональный центр делает за один-два установа то, что на отдельных станках заняло бы несколько. Это даёт три выгоды:
- точность взаимного положения: отверстие, паз и ось детали обработаны от одной базы, и их положение задаёт станок, а не точность перезакрепления;
- меньше ручной работы: нет переустановок, межоперационного хранения и отдельной оснастки под каждую операцию;
- короче путь детали по цеху: деталь не ждёт в очереди к следующему станку.
Ограничения тоже есть. Sandvik Coromant называет три: смена инструмента дольше, чем поворот револьвера токарного центра; фрезерная голова на оси B мешает доступу к детали; в магазине меньше места. Поэтому если деталь простая, а фрезерования мало, токарный центр с приводным инструментом может оказаться выгоднее.
Типовые детали
- корпуса клапанов, кранов и гидрораспределителей;
- валы с наклонными отверстиями, шлицами и фрезерованными площадками;
- фланцы и крышки с отверстиями под разными углами;
- корпусные детали, у которых основа — тело вращения;
- штучные сложные детали, которые иначе прошли бы три-четыре станка.
Какие параметры смотреть в КП
Параметр | Что значит для клиента |
|---|---|
Наибольший диаметр и длина обработки | войдёт ли деталь клиента |
Диапазон поворота оси B | под какими углами можно поставить инструмент |
Одновременная или позиционная работа оси B | можно ли обрабатывать сложные поверхности непрерывно |
Ход по оси Y | на каком смещении от оси детали можно фрезеровать |
Мощность, момент и обороты фрезерного шпинделя | сколько металла станок снимет фрезой |
Конус фрезерного шпинделя | какой инструмент и оснастка подойдут |
Ёмкость магазина и время смены инструмента | сколько инструментов в наладке и сколько времени уходит на смену |
Противошпиндель, нижний револьвер | вторая сторона и одновременная работа двух инструментов |
Задняя бабка, люнет | длинные детали |
Стойка ЧПУ и поддержка в CAM | на чём программировать, есть ли постпроцессор под этот станок |
На что смотреть при выборе
- Наклонные отверстия и элементы под разными углами → ось B, её диапазон и шаг поворота.
- Сложные поверхности → одновременная многоосевая обработка, а не только позиционная; CAM с постпроцессором под станок.
- Деталь нужно сделать с обеих сторон → противошпиндель и инструмент, который до него достаёт.
- Важна производительность на серии → нижний револьвер для одновременной работы; время смены инструмента.
- Много фрезерования, тяжёлый съём → мощность и момент фрезерного шпинделя, конус.
- Детали длинные → задняя бабка, люнет, наибольшая длина обработки.
- Фрезерования мало → сравните с токарным центром с приводным инструментом и осью Y: он может оказаться дешевле.
Вопросы клиенту
- Какие детали: чертёж или 3D-модель, материал, размеры?
- Сколько установов и станков деталь проходит сейчас?
- Есть ли отверстия и поверхности под углом? Нужна ли непрерывная многоосевая обработка?
- Какие допуски взаимного положения самые жёсткие?
- Какая партия и годовая программа?
- На какой CAM-системе работают технологи, есть ли постпроцессор под такие станки?
- Кто будет программировать и налаживать станок?
Чего не обещать
- «Любая деталь — за один установ». Это зависит от детали, оснастки и доступа инструмента; иногда нужен второй установ.
- «Быстрее любого маршрута». Смена инструмента дольше, чем у токарного центра; выигрыш дают переустановки, которых не стало, а не скорость резания.
- «Программирование как у токарного станка». Для многоосевой обработки нужны CAM-система, постпроцессор под станок и опытный технолог.
Как объяснить клиенту
- «Многофункциональный центр — это токарный станок и фрезерный центр в одном: деталь не переезжает со станка на станок».
- «Фрезерная голова поворачивается и ставит инструмент под нужным углом, поэтому наклонные отверстия делаются без специальной оснастки».
- «Главная выгода — меньше переустановок: положение отверстий и пазов задаёт станок, а не рабочий при перезакреплении».
- «Если фрезерования мало, сравним с токарным центром с приводным инструментом — он может быть выгоднее».
- «Пришлите 3D-модель и текущий маршрут детали — посмотрим, сколько установов можно убрать».
Проверьте себя
Читать дальше
- Токарно-фрезерные центры и приводной инструмент: оси C, Y, B, противошпиндель, G12.1 и G07.1
- Обработка 3+2 и непрерывная 5-осевая: кинематики, наклонная плоскость, TCP
- CAM и постпроцессор: как устроена цепочка от 3D-модели до станка
- Себестоимость фрезерной и токарной детали: из чего складывается и как считать
Источники
- Sandvik Coromant — Horizontal multi-task machines (ось B, размеры деталей, противошпиндель и нижний револьвер, ограничения)
- Sandvik Coromant — Turning centers (ось C, ось Y, нижний револьвер)
- ГОСТ 3.1109-82 ЕСТД. Термины и определения основных понятий (установ)
- ГОСТ 23597-79 (ИСО 841-74) Станки металлорежущие с числовым программным управлением. Обозначение осей координат и направлений движений. Общие положения