Маршрут и операции: черновая и чистовая, термообработка, установы, тип производства
Как технолог строит маршрут: операция, установ и переход по ГОСТ 3.1109-82, зачем разделять черновую и чистовую обработку, где в маршруте термообработка и покрытие, когда собирать деталь на одном станке и как партия меняет решение.
14 мин чтения
Процесс, операция, установ, переход
ГОСТ 3.1109-82 задаёт словарь, на котором написаны технологические документы. Технологический процесс — часть производственного процесса, содержащая целенаправленные действия по изменению и (или) определению состояния предмета труда. Его делят на уровни, и на каждом уровне технолог решает своё.
Уровень | Определение по ГОСТ 3.1109-82 | Что решает технолог |
|---|---|---|
Операция | законченная часть процесса, выполняемая на одном рабочем месте | на каком станке и в каком порядке, где термообработка и покрытие |
Установ | часть операции при неизменном закреплении заготовки | от каких баз, чем закрепить, сколько перезакреплений |
Переход | законченная часть операции, выполняемая одними и теми же средствами технологического оснащения при постоянных режимах и установке | каким инструментом, на каких режимах, в какой последовательности |
На станке с ЧПУ установ обычно соответствует своему нулю детали и своей программе или её части, а переход — работе одного инструмента. Поэтому решения маршрута напрямую превращаются в структуру CAM-проекта: число установов — это число систем координат детали, переходы — список операций в дереве CAM.
Установ — главная статья риска. Каждый новый установ — это снятие детали, закрепление, привязка и проверка. Поверхности, обработанные с разных установов, связаны между собой не станком, а точностью перебазирования.
Зачем разделять черновую и чистовую обработку
Черновая обработка снимает основную массу металла, чистовая получает размер и шероховатость по чертежу. Делить их технолога заставляют четыре причины.
Точность растёт ступенями. Справочник технолога-машиностроителя (т. 1, 1986) даёт экономически достижимые квалитеты для стальных деталей: черновое наружное точение — 12–14, получистовое — 11–13, чистовое — 8–10, тонкое — 6–9, чистовое шлифование — 6–7. По тому же справочнику каждый следующий переход повышает точность на черновых операциях на 1–3 квалитета, на чистовых — на 1–2. Если на чертеже 6-й квалитет, за один проход его не получить — нужна цепочка переходов, часто с другим станком в конце. Как читать допуски на чертеже, разобрано в уроке 1.
Деталь меняет форму после снятия металла. Статья о закреплении заготовки советует после черновой обработки ослабить зажим, дать детали «отпустить» внутренние напряжения и зажать заново с меньшим усилием. Для маршрута это значит: черновой и чистовой проход по ответственной поверхности лучше разнести хотя бы на переходы с перезажимом, а для нежёстких деталей — на разные операции.
Термообработка коробит. Закалка даёт коробление и окалину. Поэтому основная масса металла снимается до неё, а коробление после закалки выбирает чистовая обработка или шлифование. Черновую обработку к тому же удобнее вести в отожжённом или нормализованном состоянии: твёрдость ниже, режимы выше.
Чистовым базам нужна обработанная поверхность. На второй установке базируются по уже обработанной поверхности, а не по черновой, — иначе соосность двух сторон детали будет не лучше биения заготовки. Значит, первыми в маршруте идут переходы, которые создают чистовые базы. Схемы баз и степеней свободы по ГОСТ 21495-76 — в уроке 2.
Термообработка и покрытие в маршруте
Место термообработки задаёт требование чертежа. Типовые маршруты из статьи о термообработке стали:
Требование чертежа | Типовой маршрут |
|---|---|
Улучшение | заготовка → черновая с припуском → улучшение → чистовая |
Улучшение + ТВЧ | черновая → улучшение → получистовая с припуском → ТВЧ и низкий отпуск → шлифование точных поверхностей |
Цементация | черновая и получистовая с припуском под шлифование → цементация → закалка и отпуск → шлифование |
Азотирование | черновая → улучшение → окончательная обработка → азотирование |
Азотирование — исключение из правила «чистовая после термообработки»: по лекциям ТПУ его проводят на готовых деталях после окончательной механической обработки и улучшения. Величину припуска под обработку после закалки назначает технолог по размеру детали, способу обработки и опыту термоучастка — универсальной цифры нет. После закалки на высокую твёрдость окончательную обработку ведут шлифованием или точением твёрдым инструментом, и это отдельная операция со своим станком и своей программой.
Покрытие тоже меняет размер, и это нужно учесть в программе. Гальваническое покрытие толщиной t растёт на каждой стороне: диаметр вала увеличивается на 2t, отверстия — уменьшается на 2t. ГОСТ 9.303-84 (приложение 1а) требует обеспечивать размеры проверкой до покрытия и контролем толщины покрытия. Значит, программа и карта контроля операции перед покрытием работают с размером «до покрытия», а не с размером чертежа. Как пересчитать предельные размеры под толщину слоя, показано в статье «Никелирование и хромирование».
Покупные операции удлиняют маршрут не только по технологии. Подрядчики по термообработке и покрытиям часто ставят минимальную сумму заказа, а доставка и входной контроль добавляют дни. Это повод собирать такие операции в одно место маршрута, а не возить деталь к подрядчику дважды.
Концентрация операций или разделение
Технолог выбирает: сделать деталь за одну-две установки на сложном станке или разнести операции по простым станкам.
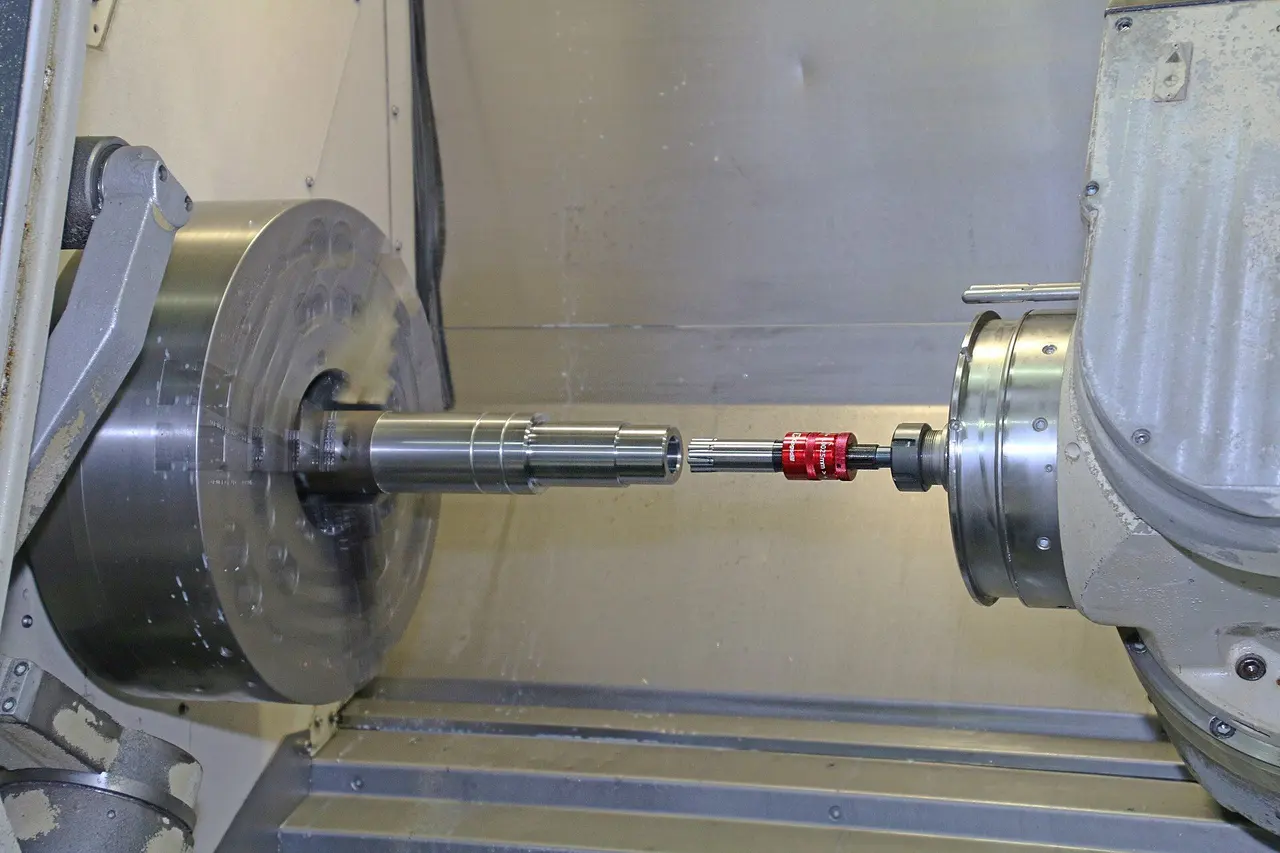
Токарно-фрезерный центр. Приводной инструмент с осью C, ось Y и противошпиндель позволяют, по описанию производителя инструмента, сделать тело вращения с лысками, пазами и отверстиями полностью. Главное преимущество — нет повторного базирования: соосность и позиция фрезерных элементов относительно оси задаются станком, а не точностью переустановки. С прутковым податчиком противошпиндель даёт выпуск готовых деталей без оператора.
Обработка 3+2. Поворотные оси встают под угол и стоят, режут три линейные оси. Так обрабатывают пять сторон корпуса за один установ, а глубокий карман — фрезой с меньшим вылетом. Производитель систем ЧПУ называет сокращение установов одной из причин перехода цехов на пять осей. Программа внутри наклонной плоскости — обычная трёхосевая, поэтому 3+2 проще проверить, чем непрерывную пятиосевую обработку.
Концентрация выгодна не всегда. Сравнивают весь маршрут, а не время резания:
Фактор | В пользу одного станка | В пользу разделения |
|---|---|---|
Допуски расположения между сторонами | жёсткие: одна установка — одна база | свободные |
Объём фрезерования | небольшой относительно точения | большой, мощное черновое фрезерование |
Заготовка и партия | пруток, серия, работа без оператора | штучная крупная деталь |
Загрузка цеха | узкое место — переустановки и межоперационные заделы | свободный простой станок и дорогой час сложного |
Цена концентрации — риск столкновений. Каждая поворотная ось добавляет положения, в которых шпиндель или голова задевают стол, тиски или деталь. Поэтому маршрут с 3+2 или токарно-фрезерной операцией сразу требует симуляции с моделью станка — об этом урок 4.
Тип производства и партия
ГОСТ 14.004-83 различает единичное, серийное и массовое производство. Партия — детали одного наименования, которые запускают в обработку при одном подготовительно-заключительном времени. Партия и годовая программа — разные вещи: пятьдесят деталей один раз и пятьдесят каждый месяц требуют разных решений.
Время на операцию нормируют как штучно-калькуляционное: Тшк = Тшт + Тпз / n. Подготовительно-заключительное время — получить чертёж и программу, установить приспособление и инструмент, привязать нули, сделать и проверить первую деталь — тратится один раз на партию. В условном примере статьи о себестоимости одна втулка стоит 9 198 ₽, при партии 10 шт. — 1 458 ₽, при партии 100 шт. — 724 ₽.
Отсюда правила маршрута:
- Единичное и мелкосерийное производство — универсальная оснастка, минимум специальных приспособлений, программа, которую быстро подготовить и проверить. Лишний установ здесь дешевле, чем приспособление под одну деталь.
- Серия и повторяющиеся заказы — окупаются специальные губки, приспособления, нулевые системы базирования, отладка программы на минимальное время цикла и работа от прутка. Подробный расчёт — в уроке 8.
Документы: маршрутная, операционная карта и карта наладки
ГОСТ 3.1109-82 различает маршрутное описание процесса — все операции в последовательности выполнения, без переходов и режимов — и операционное, где у каждой операции есть переходы и режимы. Первое оформляют маршрутной картой, второе — операционными картами на каждую операцию.
Карта наладки — документ к станку: приспособление, инструменты по позициям, нуль детали и программа. Повторяющиеся заказы по ней налаживают быстрее. Что из этих документов берёт оператор, разобрано в уроке «Чертёж и операционная карта» курса для операторов. Для технолога важно, чтобы номер операции и установа в карте совпадал с программой: оператор сверяет их на экране.
Что проверить перед выдачей программы
- Номер операции и установа в программе совпадает с маршрутной и операционной картой, а нуль детали в карте наладки — с нулём в CAM-проекте.
- Чистовые переходы ответственных поверхностей идут от уже обработанных баз, а не от черновых поверхностей заготовки.
- Если после операции идёт закалка, программа оставляет припуск под окончательную обработку; если гальваническое покрытие — выводит размер «до покрытия».
- Для стали прочнее 1000 МПа с гальваническим покрытием в маршруте есть обезводороживание или письменное освобождение от него.
- Операция на токарно-фрезерном центре или с 3+2 прошла симуляцию с моделью станка до выдачи в цех.
Проверьте себя
Читать дальше
- Термообработка стали — отжиг, нормализация, закалка, отпуск, ТВЧ, цементация и азотирование
- Токарно-фрезерные центры и приводной инструмент: оси C, Y, B, противошпиндель, G12.1 и G07.1
- Обработка 3+2 и непрерывная 5-осевая: кинематики, наклонная плоскость, TCP
- Себестоимость фрезерной и токарной детали: из чего складывается и как считать
Источники
- ГОСТ 3.1109-82 ЕСТД. Термины и определения основных понятий (технологический процесс, операция, установ, переход, маршрутное и операционное описание, нормы времени)
- ГОСТ 14.004-83 Технологическая подготовка производства. Термины и определения основных понятий (типы производства, партия)
- ГОСТ 21495-76 Базирование и базы в машиностроении. Термины и определения (с Изменением № 1)
- Справочник технолога-машиностроителя. Т. 1 / под ред. А. Г. Косиловой и Р. К. Мещерякова. — 4-е изд. — М. Машиностроение, 1986. Табл. 4 и 5 (с. 8–11)
- Валуев Д. В. Конспект лекций по курсу «Термическая обработка сталей и сплавов». Томский политехнический университет
- ГОСТ 9.303-84 ЕСЗКС. Покрытия металлические и неметаллические неорганические. Общие требования к выбору (приложение 1а)
- ISO 9588:1999 Metallic and other inorganic coatings — Post-coating treatments of iron or steel to reduce the risk of hydrogen embrittlement (ознакомительный фрагмент)
- DIN Media. ISO 9588:2007 — статус: отменён, заменён ISO 24251-1:2025
- Sandvik Coromant — Turning centers
- Siemens. SINUMERIK 840D sl — Manual, 5-axis machining (3.2 Swivel, frames and TRAORI; 3.4 Swivel — CYCLE800)
- FANUC America. High-Quality, Fast & Flexible 5-Axis Part-Centric Workflow (MWA-030-EN), 2015