Первая деталь и измерения: инструмент, калибры, протокол и поправка коррекции
Зачем проверять первую деталь целиком, в каком порядке её снять и измерить, какой инструмент брать под допуск, как пользоваться калибрами, как по замеру поправить коррекцию, что записать в протокол и когда звать мастера или ОТК.
13 мин чтения
Зачем проверять первую деталь
Программа прошла пробный прогон, инструмент и ноль выставлены — но это ещё не доказательство, что деталь годная. Ошибка в коррекции, неверно понятый размер на чертеже или сдвиг заготовки в зажиме проявляются только на металле. Контроль первой детали — полная проверка первой детали после наладки на соответствие чертежу (см. глоссарий). Его смысл — подтвердить, что процесс даёт годную деталь, до того как станок сделает партию одинаковых.
Полная — значит по всем требованиям: размеры, допуски формы и расположения, шероховатость, технические требования. Чтобы ничего не пропустить, требования на чертеже нумеруют номерами в кружках — это баллонирование. Номер на чертеже совпадает с номером строки в протоколе.
Порядок: снять, очистить, измерить, сравнить
- Остановить станок и дождаться полной остановки шпинделя. Правила по охране труда при обработке металлов (п. 652) запрещают измерять деталь и проверять рукой чистоту поверхности во время работы оборудования.
- Снять деталь и осмотреть: заусенцы, острые кромки, забоины. Отметьте, на каком станке и по какой программе она сделана.
- Очистить от стружки, СОЖ и масла. Плёнка и частицы попадают под губки прибора и в профиль при измерении шероховатости.
- Дать остыть. Деталь сразу после обработки больше, чем при 20 °C, — а размеры на чертеже и точность приборов отнесены именно к 20 °C. Поэтому точные размеры мерят после выдержки детали до температуры помещения. Обдувать деталь сжатым воздухом Правила запрещают (п. 653).
- Измерить по каждому номеру требования тем средством, которое указано в плане контроля. Диаметры — в нескольких сечениях и направлениях: овальность и конусность в одной точке не видны.
- Записать и сравнить факт с допуском. Обратите внимание не только на «в допуске или нет», но и на то, где размер внутри поля: у края — повод поправить коррекцию.
Прибор точнее допуска
Допуск — насколько размер может отличаться от номинала. Погрешность измерения — насколько показание прибора может отличаться от настоящего размера. В неё входят точность самого прибора, усилие, перекос, нагрев от рук, установка на ноль и навык. ГОСТ 8.051-81 задаёт допускаемую погрешность измерения δ для каждого допуска: по РД 50-98-86 это от 20 % допуска для грубых квалитетов (IT10 и грубее) до 35 % для самых точных (IT2–IT5).
Пример для вала Ø25 мм по ГОСТ 8.051-81:
Квалитет | Допуск, мкм | δ, мкм |
|---|---|---|
IT7 | 21 | 6 |
IT9 | 52 | 12 |
IT12 | 210 | 50 |
У штангенциркуля с нониусом 0,05 мм предельная погрешность измерения по РД 50-98-86 — около 100 мкм. Это больше δ даже для IT12: таким прибором можно мерить свободные размеры и заготовки, но не точный диаметр.
Инструмент | Чем меряет | Что помнить |
|---|---|---|
Штангенциркуль (ГОСТ 166-89) | Наружные, внутренние размеры, глубины | У цифрового шаг 0,01 мм, но погрешность по ГОСТ — ±0,03 мм на длинах до 200 мм |
Микрометр (ГОСТ 6507-90) | Наружные размеры, цена деления 0,01 мм | МК 0–25 класса 1 — ±2 мкм. Зажимать трещоткой, ноль проверять по установочной мере |
Индикатор (ГОСТ 577-68) | Отклонение от эталона: биение, плоскостность | Работает на стойке или в приспособлении, ноль выставляют по концевой мере или эталонной детали |
Калибры | Попадание в поле допуска | Быстро и не зависит от навыка, но числа не даёт |
КИМ | Допуски расположения, сложная форма | Когда универсальным инструментом не решить — см. КИМ |
Для вала Ø25 квалитета IT7 (δ = 6 мкм) у микрометра класса 1 запас мал. Такие размеры мерят в стойке с выдержкой детали или проверяют рычажной скобой и калибрами — спросите мастера, что положено по плану контроля. Допуск своего размера можно посчитать в калькуляторе допусков и посадок.
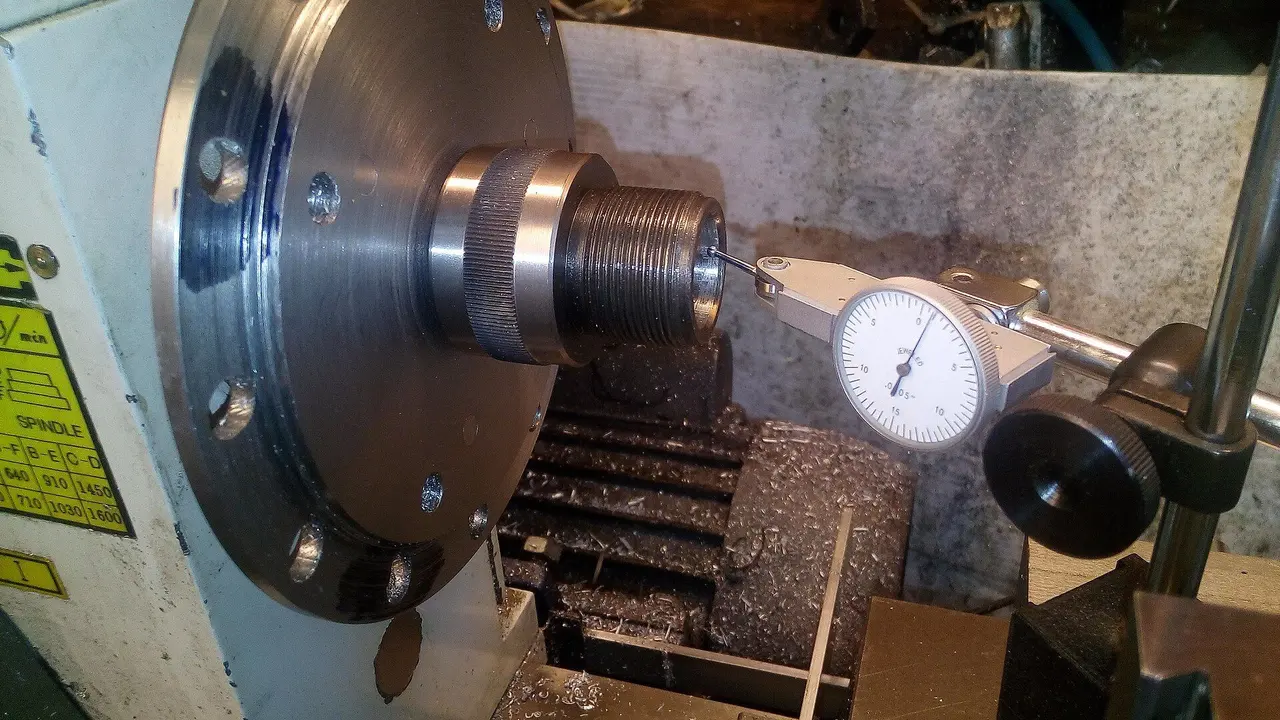
Если микрометр упал на пол, его проверяют по установочной мере до следующего измерения. Изношенные губки штангенциркуля и пятки микрометра дают ошибку, которую не видно при установке на ноль в одной точке.
Калибры: гладкие и резьбовые
Предельный калибр проверяет, лежит ли размер между двумя границами. У него две стороны: проходная (ПР) должна пройти, непроходная (НЕ) — нет. Калибр-пробка проверяет отверстие, калибр-скоба — вал.
Правила из ГОСТ 24851-81: ПР-пробка входит в отверстие, ПР-скоба проходит по валу под собственным весом или определённой силой — калибр не забивают и не продавливают. НЕ не должна входить, в крайнем случае — закусывать. Калибр, износ которого дошёл до предела по ГОСТ 24853-81, изымают. Непроходную сторону ГОСТ 2015-84 рекомендует выделять красным цветом.
Резьбовые калибры работают по той же логике (ГОСТ 24939-81, приложение 2):
- резьбовая пробка ПР должна свободно ввинчиваться на всю длину резьбы;
- пробка НЕ, как правило, не ввинчивается; допускается не больше двух оборотов, у сквозной резьбы — с каждой стороны;
- наружную резьбу проверяют кольцами ПР и НЕ по тем же правилам;
- пробка ПР не проверяет внутренний диаметр гайки — для него есть гладкие калибры.
Калибр хорош для серии: быстро и у станка. Но он не говорит, на сколько размер ушёл и в какую сторону. Для первой детали и для поправки коррекции нужно измерение.
Шероховатость
Оператор у станка обычно сравнивает поверхность с образцами шероховатости по ГОСТ 9378-93 — визуально и на ощупь. Сравнивают только с образцом того же способа обработки и того же материала: фрезерованную поверхность со шлифованным образцом сравнивать бессмысленно. Это быстрая оценка, а не измерение.
Измеряет шероховатость профилометр: игла идёт по поверхности, прибор считает Ra или Rz. Трассу ведут поперёк следов обработки, по чистой поверхности. Обычно это работа ОТК; если на чертеже точная шероховатость, а у станка только образцы, — результат по ней даёт контролёр.
Поправка коррекции по замеру
Размер в допуске, но у края поля, — ещё не брак, но следующая деталь может выйти за границу. Если разброс от детали к детали маленький, а размер смещён к краю, процесс просто сдвинут: его возвращают к середине поля допуска поправкой коррекции инструмента.
Пример: вал Ø20h7. По ГОСТ 25347-2013 поле h7 для этого размера — 0 / −21 мкм, то есть годен размер от 19,979 до 20,000 мм, середина поля — 19,9895 мм. Первая деталь — 19,998 мм: в допуске, но в 2 мкм от верхней границы. Смещение от середины — около +8,5 мкм по диаметру. Поправку вводят в корректор износа инструмента так, чтобы следующая деталь пришла ближе к середине.
Если размер вне допуска, поправка коррекции — не всё. Деталь откладывают как несоответствующую, причину ищут вместе с наладчиком: может быть, дело в нуле детали, другом инструменте, зажиме или чертеже.
Протокол первой детали
Протокол — таблица, где против каждого номера требования записаны норма с допуском, средство измерения, факт и решение «годен — нет». Пример строк:
№ | Требование | Средство | Факт | Годен |
|---|---|---|---|---|
1 | 120 ±0,2 | штангенциркуль | 119,94 | да |
3 | Ø20 +0,05 | нутромер | 20,06 | нет |
Правила записи:
- факт — числом, с тем же числом знаков, что у допуска: по одному «годен» не видно, насколько размер близок к границе;
- средство — конкретное: тип и, если требуется, инвентарный номер;
- не исправлять поверх: по разъяснениям IAQG исходные записи не правят, исправление оформляют новой записью;
- строка «нет» не закрывает контроль: причину устраняют и повторно проверяют то, на что исправление могло повлиять.
Протокол первой детали подтверждает процесс, но не заменяет приёмку партии — партию принимают по своему плану контроля.
Когда звать мастера или ОТК
- Размер вне допуска или на самой границе, и вы не уверены в замере.
- Нет прибора нужной точности или калибра на это поле допуска.
- На чертеже требования, которые оператор не проверяет: допуски расположения, твёрдость, покрытие, точная шероховатость.
- Требование на чертеже непонятно или противоречит карте наладки.
- Изменилось то, что влияет на деталь: новая ревизия чертежа, программа, станок, оснастка, инструментальная наладка, материал, долгий перерыв. Тогда контроль первой детали повторяют — полностью или по затронутым требованиям.
Контроль в партии
Годная первая деталь не гарантирует годную сотую. Пластина изнашивается, станок прогревается, заготовки отличаются, и размер может постепенно уходить. Поэтому в партии детали проверяют периодически — какие размеры и как часто, задаёт план контроля или техпроцесс.
Для периодического контроля удобны калибры, но полезно и записывать числа: по ряду значений видно, что размер ползёт к границе, раньше, чем деталь станет браком. Так работают контрольные карты по ГОСТ Р ИСО 7870-2-2015 — значения наносят на график и следят за смещением. После замены пластины или поправки коррекции следующую деталь проверяют по затронутым размерам.
Что проверить перед пуском
- Ревизия чертежа и план контроля — те же, что в задании; требования пронумерованы.
- Под каждый точный размер есть прибор или калибр подходящей точности, ноль приборов проверен, калибры не изношены.
- Первая деталь измерена после остывания, факт записан числом, все строки протокола заполнены.
- Размеры у края поля поправлены коррекцией, поправки записаны.
- Партию запускают только после решения по протоколу; если есть «нет» — мастер или ОТК уже в курсе.
Проверьте себя
Читать дальше
Источники
- ГОСТ 8.051-81 ГСИ. Погрешности, допускаемые при измерении линейных размеров до 500 мм
- РД 50-98-86 Методические указания. Выбор универсальных средств измерений линейных размеров до 500 мм (по применению ГОСТ 8.051-81)
- ГОСТ 166-89 (ИСО 3599-76) Штангенциркули. Технические условия
- ГОСТ 6507-90 Микрометры. Технические условия
- ГОСТ 577-68 Индикаторы часового типа с ценой деления 0,01 мм. Технические условия
- ГОСТ 24851-81 Калибры гладкие для цилиндрических отверстий и валов. Виды
- ГОСТ 24853-81 (СТ СЭВ 157-75) Калибры гладкие для размеров до 500 мм. Допуски
- ГОСТ 25347-2013 (ISO 286-2:2010) Основные нормы взаимозаменяемости. Ряды допусков, предельные отклонения отверстий и валов
- ГОСТ 2015-84 Калибры гладкие нерегулируемые. Технические требования
- ГОСТ 24939-81 (СТ СЭВ 1921-79) Калибры для цилиндрических резьб. Виды — приложение 2 «Правила применения калибров»
- ГОСТ 9378-93 (ИСО 2632-1-85, ИСО 2632-2-85) Образцы шероховатости поверхности (сравнения). Общие технические условия
- Taylor Hobson. Exploring Surface Texture — A fundamental guide to the measurement of surface finish, 7th ed., 2011
- IAQG. First Article Inspection 9102B Updated FAQs, 2015 — вопросы F4–F7
- IAQG. 9102 Summary of changes Rev B to Rev C, 2023
- Правила по охране труда при обработке металлов (приказ Минтруда России от 11.12.2020 № 887н), пп. 652, 653
- ГОСТ Р ИСО 7870-2-2015 Статистические методы. Контрольные карты. Часть 2. Контрольные карты Шухарта