Тревоги и неисправности: как читать сообщение стойки, что наладчик делает сам и что проверить после удара
Из чего состоит тревога стойки ЧПУ: номер, текст, группа и условие сброса. Типовые группы тревог и кто их устраняет, где граница работы наладчика, что проверить после столкновения — инструмент, конус, биение шпинделя, привязку — и как вести журнал неисправностей.
14 мин чтения
Как оператор действует при тревоге и аварийном стопе, разобрано в уроке «Аварии, тревоги и уход за станком»: не сбрасывать сразу, записать, осмотреть зону, позвать наладчика. Этот урок — о том, что делает наладчик, когда его позвали.
Из чего состоит сообщение тревоги
Тревога — сообщение стойки о том, что станок остановился или не может продолжать. Чтобы разобраться в ней, нужны три вещи.
- Номер — по нему тревогу ищут в руководстве. Один и тот же текст на разных стойках имеет разные номера.
- Текст — короткое описание: что сработало или что не так в программе. Иногда в нём есть подробности — имя оси, номер кадра.
- Группа — класс тревоги. У некоторых стоек он стоит прямо в номере: например, буквы перед числом указывают на программу, сервопривод, перебег оси или шпиндель. В вашей стойке обозначения могут отличаться.
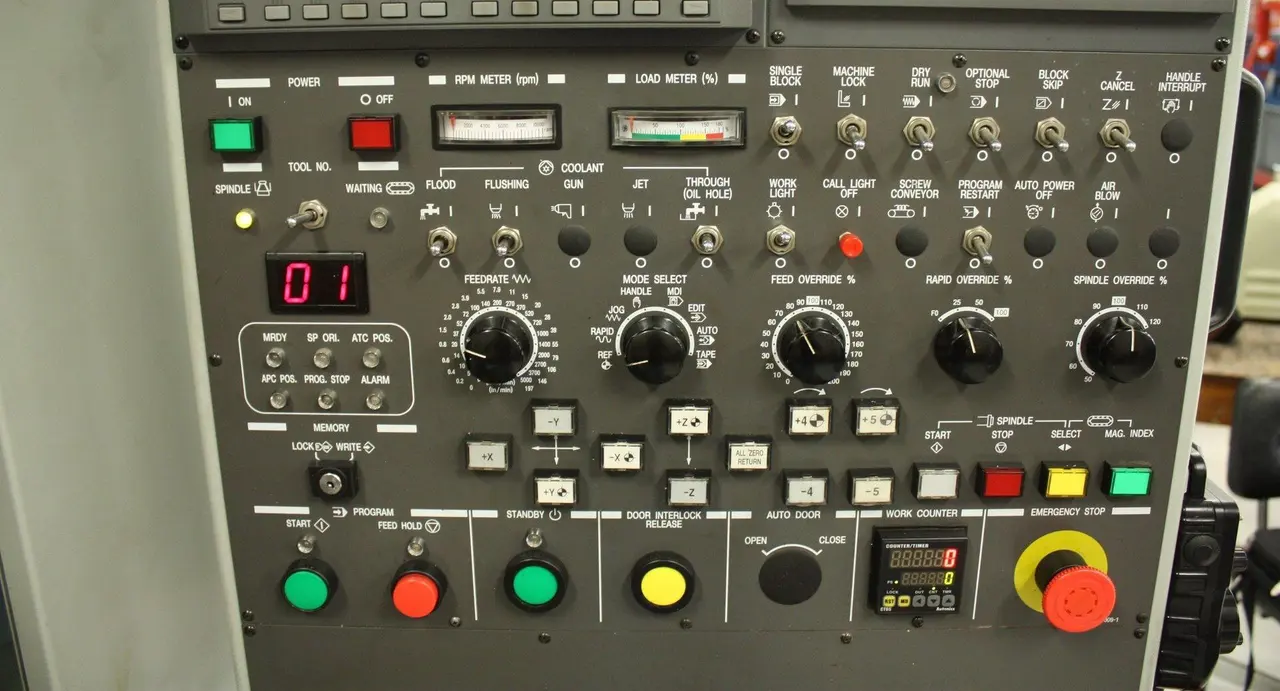
У части стоек в описании тревоги указано ещё и условие сброса. В руководстве по диагностике одной из распространённых стоек их несколько: тревога пропадает сама, когда причина ушла; сбрасывается клавишей сброса или пуском программы; сбрасывается только выключением и включением питания. Если тревога снимается лишь выключением питания, это обычно не ошибка в программе: что-то произошло с приводом, параметрами или системой, и такую тревогу разбирают внимательнее.
История тревог. Стойка хранит журнал прошедших тревог, обычно с датой и временем. Смотрите не только последнюю тревогу на экране. Часто одна неисправность вызывает цепочку сообщений, и причина — в первой из них, а остальные — следствия.
Два источника сообщений. Одни тревоги выдаёт сама система ЧПУ и её приводы — их расшифровка в руководстве стойки. Другие задаёт изготовитель станка в программе электроавтоматики: нет давления воздуха, низкий уровень смазки, магазин не в позиции, дверь открыта. Их номера и тексты ищут в руководстве по эксплуатации станка — в руководстве стойки их нет.
Типовые группы и кто их устраняет
Ниже — группы, которые встречаются почти на любом станке. Граница «сам или сервис» условная: точнее её задаёт инструкция вашего предприятия.
Группа | Что обычно сообщает | Что делает наладчик | Когда звать сервис или механика |
|---|---|---|---|
Программа и данные | Недопустимый G-код, ошибка формата, нет корректора, не задан аргумент | Найти кадр, исправить данные наладки, ошибку в программе — вместе с технологом | Не нужно, если ошибка в программе или данных |
Оси и перебег | Выход за программное ограничение хода или срабатывание концевика | По руководству отвести ось в обратную сторону в ручном режиме, найти, откуда взялся перебег | Повторяется без видимой причины или есть тревога привода |
Шпиндель и приводы | Перегрузка, перегрев, рассогласование, привод не готов | Записать, проверить режимы, вылет инструмента, нагрузку | Тревога повторяется или снимается только выключением питания |
Инструмент и магазин | Сбой смены, гнездо не в позиции, инструмент не зажат | Довести смену по руководству в режиме восстановления, проверить оправку и тяговый штырь | Механическое повреждение руки, магазина, зажима |
Гидравлика, пневматика, СОЖ | Нет давления, низкий уровень, засорён фильтр, перегрев насоса | Проверить уровни, давление воздуха в цеховой сети, фильтры | Насос, клапаны, течь в магистрали |
Смазка | Низкий уровень, нет давления в системе смазки | Долить маслом из руководства, на выключенном станке | Тревога остаётся при полном баке |
Двери и защиты | Дверь открыта, блокировка не сработала | Проверить, закрыта ли дверь, нет ли стружки у датчика | Любая неисправность блокировки — электрик |
Система ЧПУ и параметры | Ошибка памяти, батарея, параметры, связь | Записать и сообщить, сделать резервную копию данных | Всегда |
Перебег — частый случай на наладке. Программное ограничение хода стойка проверяет сама, а концевик срабатывает уже на краю хода. Если ось ушла в перебег в автомате, ищите причину в данных: не тот ноль, ошибка коррекции, большая заготовка. Это та же логика, что и при столкновениях, — подробнее в статье «Системы координат и коррекции инструмента».
Где граница работы наладчика
Руководства станков делят работу со станком на эксплуатацию, обслуживание и сервис. Наладка, работа в автомате, уровни, смазка, стружка — работа оператора и наладчика. Ремонт неисправного станка — сервис: по ГОСТ 18322-2016 это уже не обслуживание, а восстановление работоспособности.
Чего наладчик не делает без допуска:
- Не лезет в электрошкаф. По Правилам № 903н (п. 2.3) в электроустановках работает электротехнический персонал, прошедший проверку знаний и имеющий нужную группу по электробезопасности. Привод, предохранитель, датчик внутри шкафа — работа электрика.
- Не меняет параметры станка. Тревога о разрешённой записи параметров — сигнал, что кто-то их правит. Параметры задают ограничения хода, разгоны, смещения — ошибка в них приводит к удару или браку.
- Не обходит блокировки. По Правилам по охране труда при обработке металлов (п. 761 приказа № 887н) станок с ЧПУ должен иметь блокировки, которые позволяют работать по программе только при закрытых ограждениях. Перемычка на датчике двери — нарушение, даже «на одну деталь».
- Не сбрасывает повторяющуюся тревогу, чтобы закончить партию. Повтор значит, что причина осталась.
После столкновения: что проверить
Порядок первых минут после удара — остановить, записать, отвести оси в ручном режиме, позвать мастера — описан в уроке курса оператора. Наладчик решает, можно ли работать дальше. Даже лёгкий удар может повредить инструмент и оправку, сдвинуть приспособление или сбить точность шпинделя.
1. Причина. Найдите, почему ударило, до того как что-то менять: программа, кадр, инструмент, активный ноль, корректоры. Пока причина не ясна, повторить пуск — значит повторить удар.
2. Инструмент и оправка. Пластина, корпус фрезы, оправка — нет ли сколов, изгиба, забоин. Повреждённую оправку не ставят обратно в шпиндель.
3. Конус шпинделя. Осмотрите конус и торец шпинделя: забоина или налипшая стружка на поверхности контакта меняют положение инструмента и дают биение.
4. Биение шпинделя. В шпиндель ставят контрольную оправку, к ней подводят индикатор и медленно проворачивают шпиндель вручную. Показание сравнивают с нормой точности станка и с прошлыми замерами — поэтому замер на исправном станке полезно записать заранее. Методы проверки биения вращающихся узлов дают ISO 230-1 (раздел 12.5) и ГОСТ ISO 230-1-2018. На токарном станке так же проверяют патрон и кулачки.
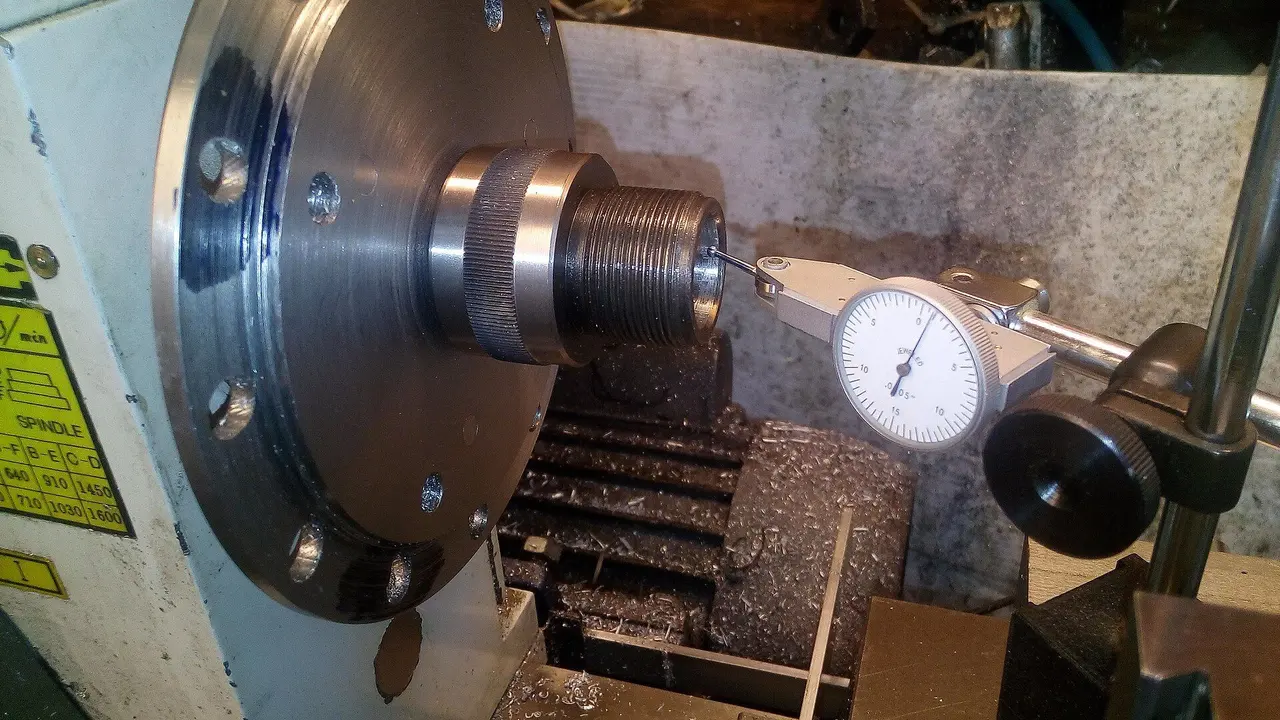
5. Приспособление и привязка. Удар мог сдвинуть тиски, приспособление или заготовку, а на токарном станке — сбить положение инструмента в револьверной головке. Проверьте базы и заново привяжите то, что могло сместиться, — как в уроке «Привязка инструмента и детали».
6. Первая деталь. Пустите программу как в первый раз: покадрово, с пониженной скоростью ускоренного хода. Деталь измерьте полностью — по уроку «Первая деталь и подналадка».
Если биение больше нормы, шпиндель шумит или греется сильнее обычного, появились тревоги привода — станок останавливают и вызывают сервис. Полную проверку геометрии делают по методикам ГОСТ ISO 230-1-2018 и нормам точности станка, а это работа с приборами, а не на глаз.
Журнал неисправностей
Тревога, которую сбросили и забыли, через месяц вернётся поломкой. Журнал неисправностей — записи у станка или в учётной системе, по которым видно, что и как часто ломается.
Что записать:
- дата, смена, кто был у станка;
- номер и текст тревоги, группа, условие сброса;
- программа, кадр, инструмент, режим станка — что он делал перед остановкой;
- условия: первая деталь смены, после простоя, после смены инструмента;
- что сделано и кем; сколько простоял станок;
- повторялась ли тревога раньше.
По таким записям сервис быстрее находит причину, а механики видят, какой узел ломается между плановыми ТО. Как журнал простоев связан с графиком ППР и с OEE, — в статье «ТО и ППР станков с ЧПУ».
Что проверить перед сдачей наладки
- Активных тревог нет; все тревоги смены записаны в журнал с причиной и действием.
- Причина последней тревоги или удара найдена, а не просто сброшена.
- После удара проверены инструмент, оправка, конус и биение шпинделя, базы и привязка.
- Блокировки работают, параметры станка не менялись без сервиса.
- Первая деталь после неисправности измерена полностью.
Проверьте себя
Читать дальше
- ТО и ППР станков с ЧПУ: виды обслуживания, что проверять, годовой график и связь с OEE
- Системы координат станка и детали, G54 и коррекции инструмента
- Охрана труда на участке станков с ЧПУ: Правила 887н, ГОСТ на станки, наладка, СОЖ и обучение
- Fanuc, Sinumerik и Heidenhain: чем отличаются системы ЧПУ для программиста и оператора
Источники
- FANUC Series 0i-MODEL D Maintenance Manual (B-64305EN) — приложение A, перечень тревог ЧПУ и их классы
- FANUC Series 0i-MODEL F Plus Maintenance Manual (B-64695EN/01) — история тревог, замена батарей
- SINUMERIK 840D Diagnostics Manual — критерии сброса тревог (Cancel criteria for alarms)
- Haas Automation. Mill Operator's Manual, 96-8210, Revision R, June 2022 — эксплуатация, обслуживание и сервис
- ISO 230-1:2012 Test code for machine tools — Part 1. Geometric accuracy of machines operating under no-load or quasi-static conditions (ознакомительный фрагмент — содержание, раздел 12.5)
- ГОСТ ISO 230-1-2018 Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях
- Правила по охране труда при эксплуатации электроустановок (приказ Минтруда России от 15.12.2020 № 903н, ред. от 29.04.2025), п. 2.3
- Правила по охране труда при обработке металлов (приказ Минтруда России от 11.12.2020 № 887н, ред. от 29.04.2025), п. 761
- ГОСТ 18322-2016 Система технического обслуживания и ремонта техники. Термины и определения