Вертикальный фрезерный обрабатывающий центр: компоновки, оси, четвёртая ось
Самый массовый фрезерный станок: какие детали на нём делают, чем крестовый стол отличается от подвижной колонны, зачем поворотный стол, какие параметры смотреть в КП и о чём спросить клиента.
12 мин чтения
Назначение
Вертикальный ОЦ — самый распространённый фрезерный станок с ЧПУ. Деталь лежит на столе, инструмент подходит к ней сверху. За одну установку станок фрезерует плоскости, карманы и пазы, сверлит, растачивает и нарезает резьбу во всех отверстиях на верхней стороне детали.
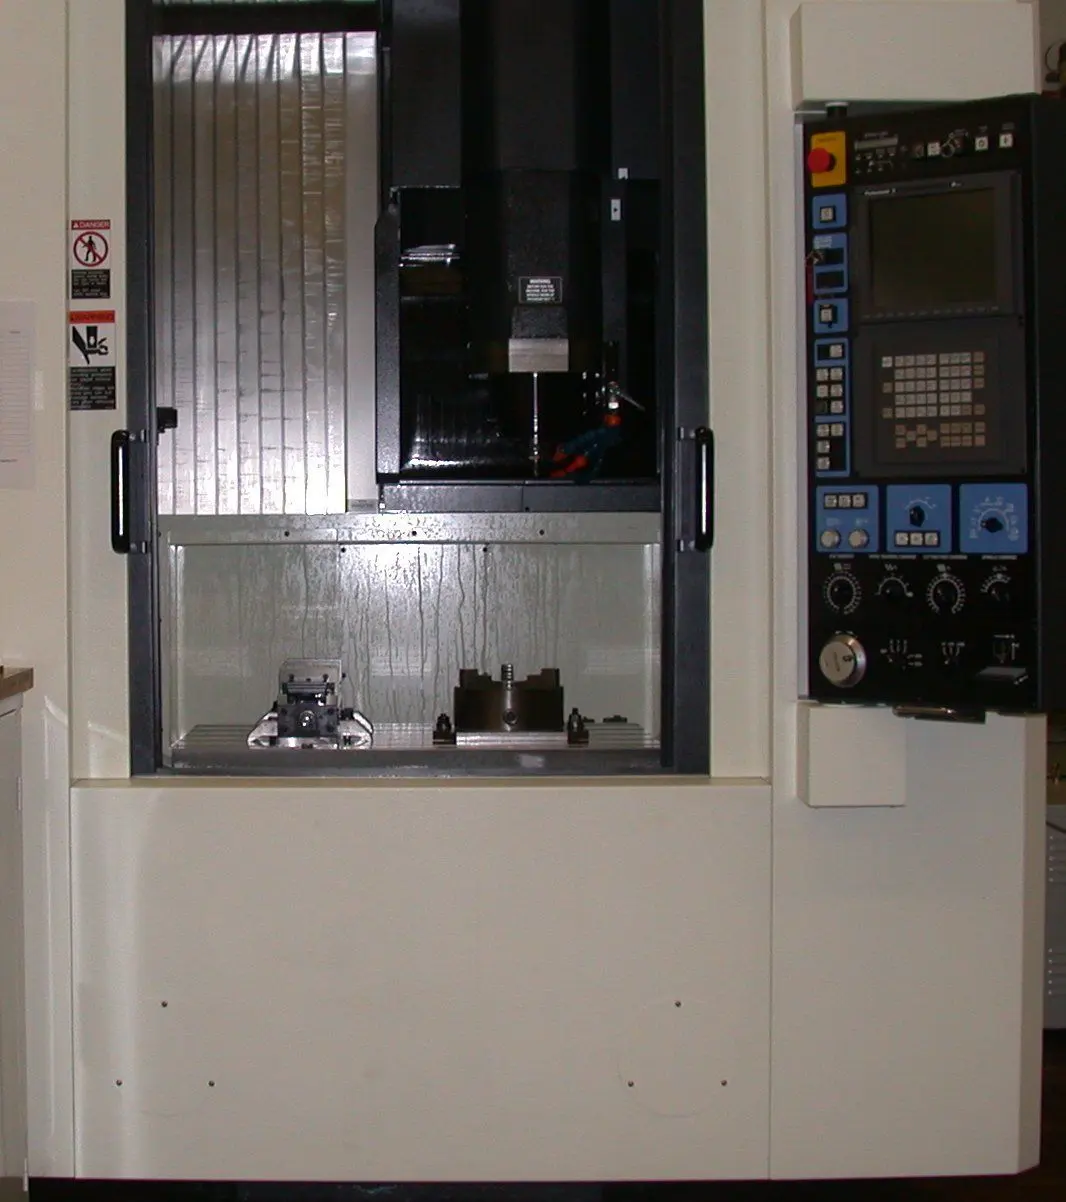
Международный стандарт ISO 10791 определяет обрабатывающий центр как станок с ЧПУ, который выполняет несколько видов обработки и сам меняет инструмент из магазина по программе. Вертикальным центрам посвящена часть 2 этого стандарта, горизонтальным — часть 1.
Компоновка и оси
Оси обозначают по ГОСТ 23597-79 (он соответствует ISO 841). Ось Z параллельна оси шпинделя, у вертикального станка она вертикальна; движение в плюс — инструмент уходит от детали. Ось X горизонтальна и параллельна поверхности стола — обычно это самый длинный ход. Ось Y дополняет их до правой системы координат: на вертикальном ОЦ это движение к колонне и от неё.
Крестовый стол. Стол стоит на салазках: салазки ездят по станине по Y, стол по салазкам — по X. Шпиндельная бабка движется по колонне по Z. Колонна прикручена к станине, и в профиле они похожи на букву C — отсюда название C-образная станина.
Это простая и распространённая схема. Её особенность: деталь едет вместе со столом, поэтому масса детали и приспособления нагружает приводы X и Y.
Подвижная колонна. Стол неподвижен, а колонна со шпиндельной бабкой сама ездит по станине. Масса детали больше не влияет на динамику осей, а длинный стол проще сделать: ему не нужно выезжать из-под шпинделя. Такую компоновку выбирают под длинные и тяжёлые детали.
По ГОСТ 23597-79 движение узла, который несёт заготовку, обозначают буквой со штрихом (X′, Y′, а для поворота — A′, B′, C′), и его плюс направлен в обратную сторону. Программисту это не важно: программу пишут так, будто движется инструмент, а стойка сама решает, каким узлом двигать.
Основные узлы
Станина, направляющие, приводы подач, шпиндель и магазин подробно разобраны в первом курсе. Здесь — что важно именно для вертикального ОЦ.
- Шпиндельная бабка и колонна. Чем дальше шпиндель вынесен от колонны, тем больше рычаг, на котором работают силы резания. Поэтому у C-образной станины важны жёсткость колонны и вылет бабки.
- Стол с Т-образными пазами. Для клиента важны два числа: размер стола и допустимая нагрузка на него.
- Магазин инструмента — дисковый с автооператором, зонтичный или цепной. От его ёмкости зависит, сколько разных деталей станок делает без переналадки.
- Стружка и СОЖ. На вертикальном станке стружка падает на деталь и на стол, её смывают СОЖ и выносят транспортёром. При глубоких карманах важна подача СОЖ через шпиндель.
Четвёртая ось. Sandvik Coromant описывает поворотный стол как дополнение к трёхосевому центру: он даёт четвёртую ось и доступ к детали с нескольких сторон. Чаще всего это поворотное устройство, которое ставят на стол. Ось поворота лежит горизонтально вдоль X, значит, по ГОСТ это ось A (на схемах — A′, потому что поворачивается деталь). Длинные детали поджимают задней бабкой.
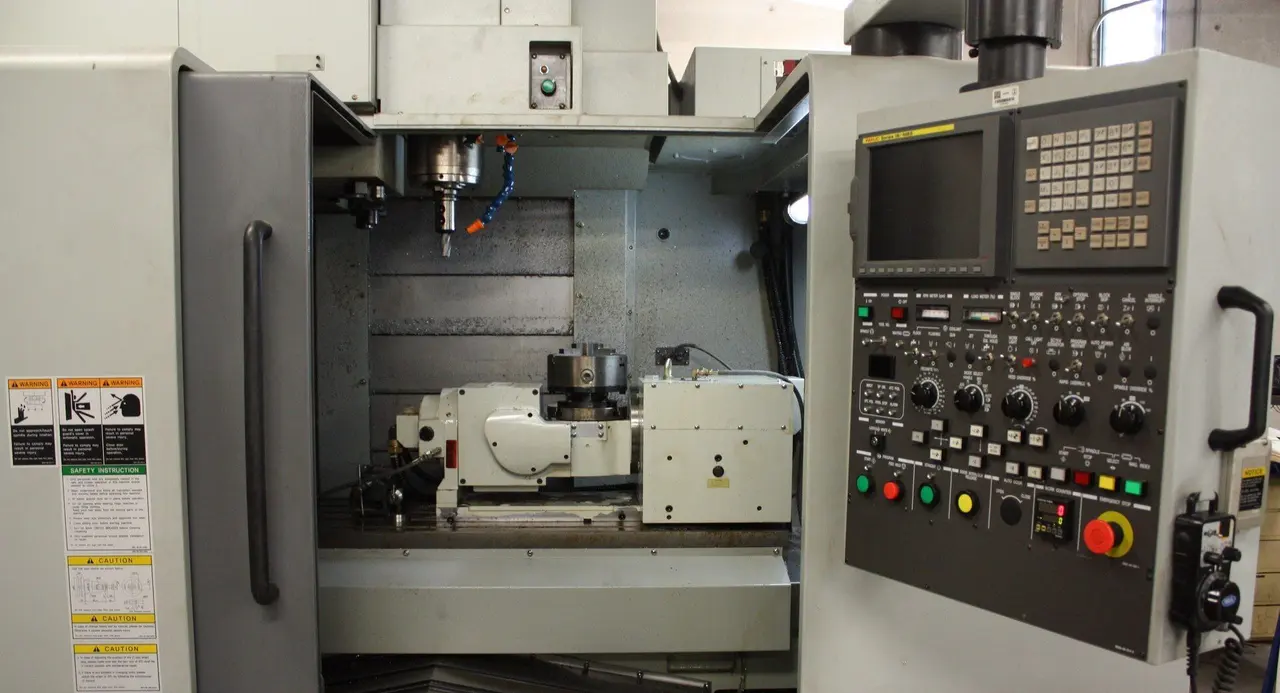
Бывают и встроенные в станок столы, которые вращаются вокруг вертикальной оси, — ось C. ISO 10791-2 различает четыре типа столов вертикального ОЦ: неповоротный, с поворотом вокруг вертикальной оси C′ и два типа, которые к тому же наклоняются вокруг горизонтальной оси A′ или B′. Последние уже дают пятиосевой станок.
Четвёртая ось работает двумя способами. В позиционном режиме стол поворачивается на угол и стоит, пока станок режет, — так обрабатывают грани детали за одну установку. В непрерывном режиме поворот идёт одновременно с движением по X, Y, Z — так фрезеруют пазы по спирали и контуры на цилиндре. Второй режим должна поддерживать стойка и постпроцессор.
Типовые детали
- плиты, пластины, фланцы с отверстиями и карманами;
- корпуса приборов и небольшие корпуса редукторов, когда основная обработка — сверху;
- кронштейны, крышки, рычаги;
- детали оснастки: кондукторы, приспособления, плиты штампов;
- формообразующие детали пресс-форм (3D-поверхности, обработка фрезами со сферическим концом);
- с четвёртой осью — валы с лысками и пазами, детали с отверстиями на нескольких гранях.
Какие параметры смотреть в КП
Параметр | Что он значит для клиента |
|---|---|
Ходы по X, Y, Z | Наибольшая деталь, которую станок обработает целиком. Ход Z — насколько шпиндель опускается и поднимается над деталью |
Размер стола и допустимая нагрузка | Поместится ли деталь с приспособлением и выдержит ли стол её массу |
Расстояние от торца шпинделя до стола (наименьшее и наибольшее) | Влезут ли высокая деталь и длинный инструмент одновременно |
Конус шпинделя | Какой инструментальной оснасткой работать; совпадает ли с оснасткой, которая уже есть у клиента |
Обороты, мощность и момент шпинделя | Высокие обороты — для алюминия и мелких фрез, момент на низких оборотах — для стали и крупных фрез. Смотрят график мощности и момента |
Магазин: ёмкость и время смены | Сколько инструментов доступно без переналадки и сколько секунд уходит на каждую смену |
Скорость быстрых перемещений | Сколько времени станок тратит на холостые переходы между отверстиями и зонами |
Точность и повторяемость позиционирования | Имеют смысл только вместе со стандартом и методикой измерения (например, ISO 230-2) |
Стойка ЧПУ | Знают ли её операторы, есть ли постпроцессор под CAM клиента |
Опции | Четвёртая ось, щуп, подача СОЖ через шпиндель, транспортёр стружки |
На что смотреть при выборе
- Если деталь тяжёлая или длинная → смотрите допустимую нагрузку на стол и подумайте о компоновке с подвижной колонной.
- Если обрабатывают сталь крупными фрезами → смотрите момент шпинделя на низких оборотах и жёсткость станка, а не только максимальные обороты.
- Если это алюминий и мелкие фрезы → важнее высокие обороты и быстрые перемещения.
- Если на детали отверстия на нескольких гранях → предложите четвёртую ось: меньше установок, меньше ошибок при перестановке.
- Если много разных деталей небольшими партиями → большой магазин сокращает переналадки.
- Если нужны глубокие карманы и сверление → подача СОЖ через шпиндель и транспортёр стружки.
- Если клиенту важна точность → договоритесь, какие проверки по ISO 10791-2 и ISO 230-2 войдут в приёмку, и запишите это в договор.
Вопросы клиенту
- Какие детали будете делать? Пришлите чертежи или 3D-модели двух-трёх типовых.
- Какой материал, какие габариты и масса заготовки вместе с приспособлением?
- Есть ли обработка с нескольких сторон или под углом? Сколько сейчас установок на деталь?
- Какие самые жёсткие допуски и шероховатость на чертеже?
- Какая партия и годовая программа? Сколько смен работает участок?
- На какой стойке работают ваши операторы, какой CAM у программиста?
- Какая оснастка уже есть: конус, патроны, тиски?
Чего не обещать
- «Точность станка — это точность детали». Паспортная точность относится к станку. На размер детали влияют инструмент, закрепление, нагрев, программа и квалификация оператора.
- «Принимаем по ISO 10791-2». Сам стандарт оговаривает: при приёмке стороны выбирают конкретные проверки и записывают их при заказе. Простая ссылка на стандарт без перечня проверок ни к чему не обязывает.
- «Четвёртая ось заменит пятиосевой станок». Поворот вокруг одной оси открывает боковые грани, но наклонить инструмент к произвольной плоскости он не позволит.
Как объяснить клиенту
- «Вертикальный центр обрабатывает деталь сверху: всё, что видно на виде сверху, он сделает за одну установку».
- «Если деталь тяжёлая или длинная, лучше станок, где ездит колонна, а деталь стоит на месте».
- «Поворотный стол даёт четвёртую ось: деталь поворачивается, и станок обрабатывает её с нескольких сторон без перестановки».
- «Смотрите не только на ходы осей, но и на высоту под шпинделем и нагрузку на стол — именно они часто решают, поместится ли ваша деталь».
- «Какие проверки точности войдут в приёмку, запишем в договор заранее».
Проверьте себя
Читать дальше
- Закрепление заготовки на фрезерном станке с ЧПУ: тиски, губки, прижимы, вакуум и нулевые системы
- Фрезерование пазов и карманов: стратегии, радиусы углов, выход стружки
- Обработка 3+2 и непрерывная 5-осевая: кинематики, наклонная плоскость, TCP
- Себестоимость фрезерной и токарной детали: из чего складывается и как считать
Источники
- ГОСТ 23597-79 (ИСО 841-74) Станки металлорежущие с числовым программным управлением. Обозначение осей координат и направлений движений. Общие положения
- ISO 841:2001 Industrial automation systems and integration — Numerical control of machines — Coordinate system and motion nomenclature (ознакомительный фрагмент)
- ISO 10791-2:2023 Test conditions for machining centres — Part 2. Geometric tests for machines with vertical spindle (vertical Z-axis) — ознакомительный фрагмент
- ISO 10791-7:2020 Test conditions for machining centres — Part 7. Accuracy of finished test pieces (ознакомительный фрагмент)
- ISO 230-2:2014 Test code for machine tools — Part 2. Determination of accuracy and repeatability of positioning of numerically controlled axes
- Sandvik Coromant — Machining centers (вертикальные и горизонтальные ОЦ, поворотный стол, паллеты)