Токарный обрабатывающий центр: станина, револьвер, задняя бабка, противошпиндель, оси C и Y
Как устроен токарный обрабатывающий центр, чем наклонная станина отличается от плоской, что дают задняя бабка, противошпиндель, ось C и ось Y, какие параметры смотреть в КП и что спросить у клиента.
13 мин чтения
Назначение
Курс продолжает «Станки с ЧПУ для менеджера по продажам»: там разобраны узлы станка, здесь — типы станков целиком. Начинаем с самого массового — токарного обрабатывающего центра.
На нём делают тела вращения: валы, оси, втулки, фланцы, кольца, штуцеры, крышки. Заготовка — пруток или штучная заготовка (отливка, поковка, отрезок проката), которую зажимают в патроне. Если на детали есть лыски, пазы или поперечные отверстия, центр с приводным инструментом сделает и их, без переноса на фрезерный станок.
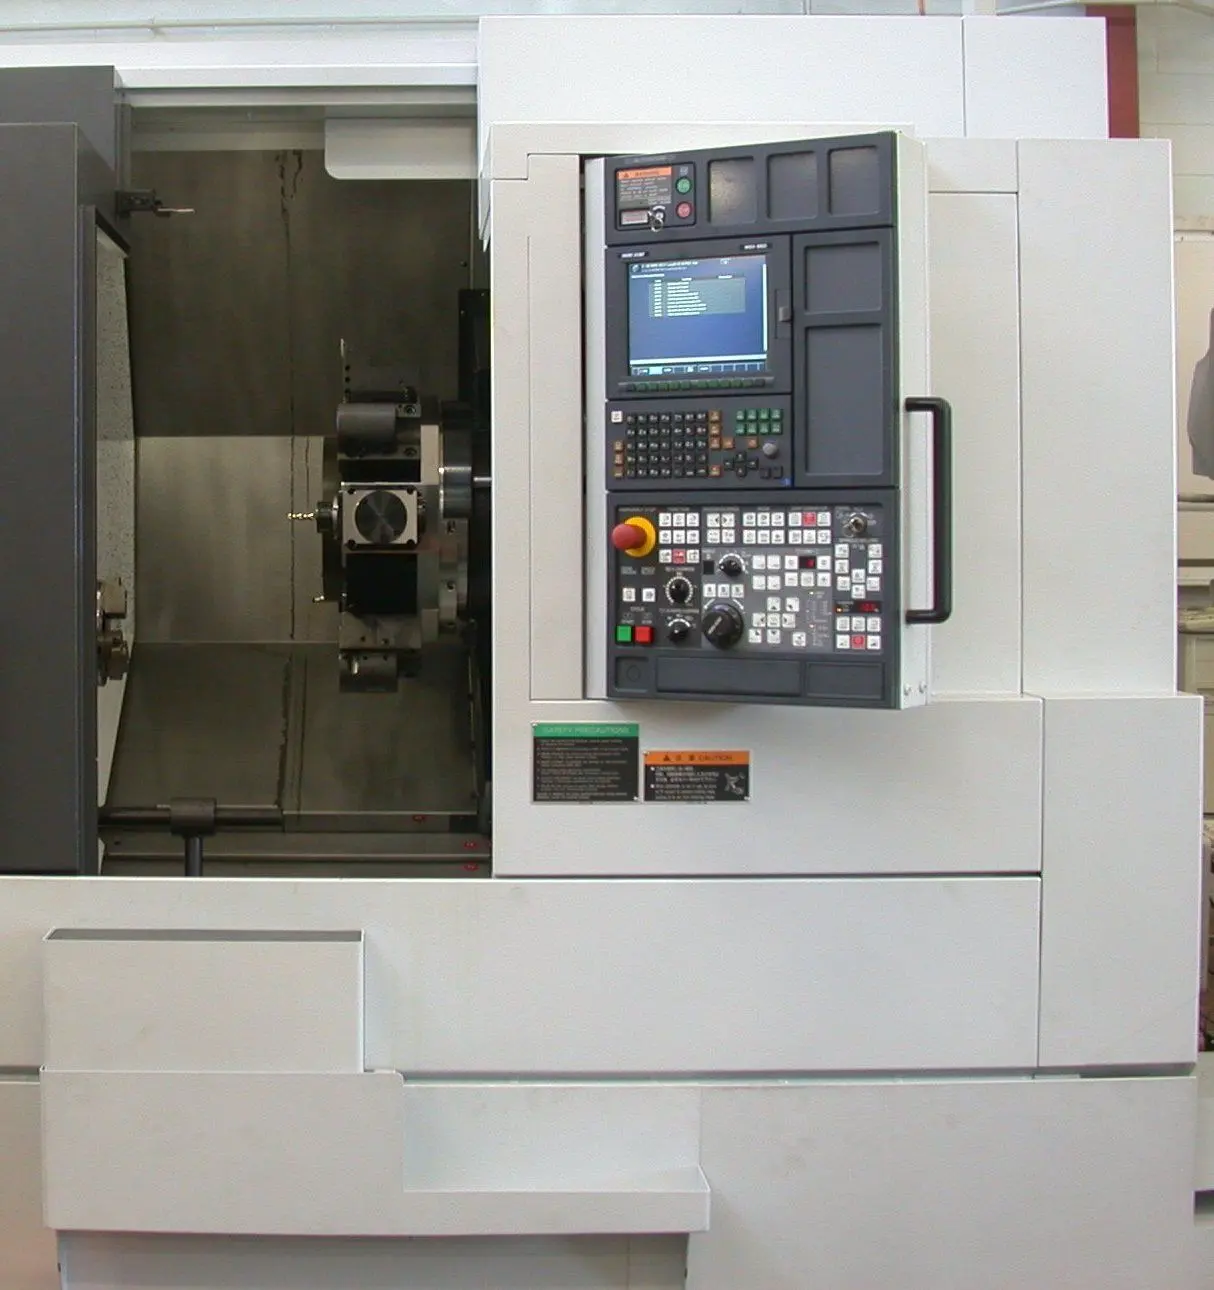
Компоновка и оси
Оси токарного станка задаёт ГОСТ 23597-79. Ось Z идёт вдоль оси шпинделя; плюс Z — инструмент отходит от детали, то есть от патрона в сторону задней бабки. Ось X направлена по радиусу детали и параллельна поперечным направляющим; плюс X — резец отходит от оси вращения. Двух осей хватает, чтобы выточить любой контур тела вращения: цилиндр, конус, сферу, канавку, резьбу.
Ось C — управляемый поворот шпинделя. Без неё шпиндель просто вращается с заданными оборотами, с ней он встаёт на нужный угол и держит его. Sandvik Coromant указывает: чтобы фрезеровать и сверлить приводным инструментом, на главном шпинделе нужна ось C.
Ось Y перпендикулярна X и Z. Без неё радиальная фреза или сверло работает на боковой поверхности только по линиям, проходящим через ось детали: радиальное отверстие, паз вдоль оси. С осью Y инструмент смещается от центра, и станок делает на боковой поверхности отверстия и пазы со смещением от оси. Это опция, её наличие нужно проверять в спецификации.
Чем токарный центр отличается от соседних типов: от карусельного — горизонтальной осью шпинделя (деталь висит в патроне, а не лежит на столе); от многофункционального — тем, что фрезерный инструмент стоит в револьвере в блоках с фиксированным направлением, а не в отдельном шпинделе на поворотной оси B. Многофункциональному центру посвящён урок 10.
Основные узлы
Станина. Бывает наклонной и плоской. У наклонной направляющие лежат под углом, револьвер работает за осью детали и выше неё. Стружка вместе с СОЖ падает вниз, в конвейер, и не копится на направляющих. У плоской направляющие горизонтальны, как у универсального станка. Материалы станины и типы направляющих разобраны в уроке 4 первого курса.
Передняя бабка — корпус главного шпинделя с патроном. Важный размер для работы от прутка — проходное отверстие шпинделя: оно ограничивает наибольший диаметр прутка. Про обороты, момент и привод шпинделя — урок 6 первого курса.
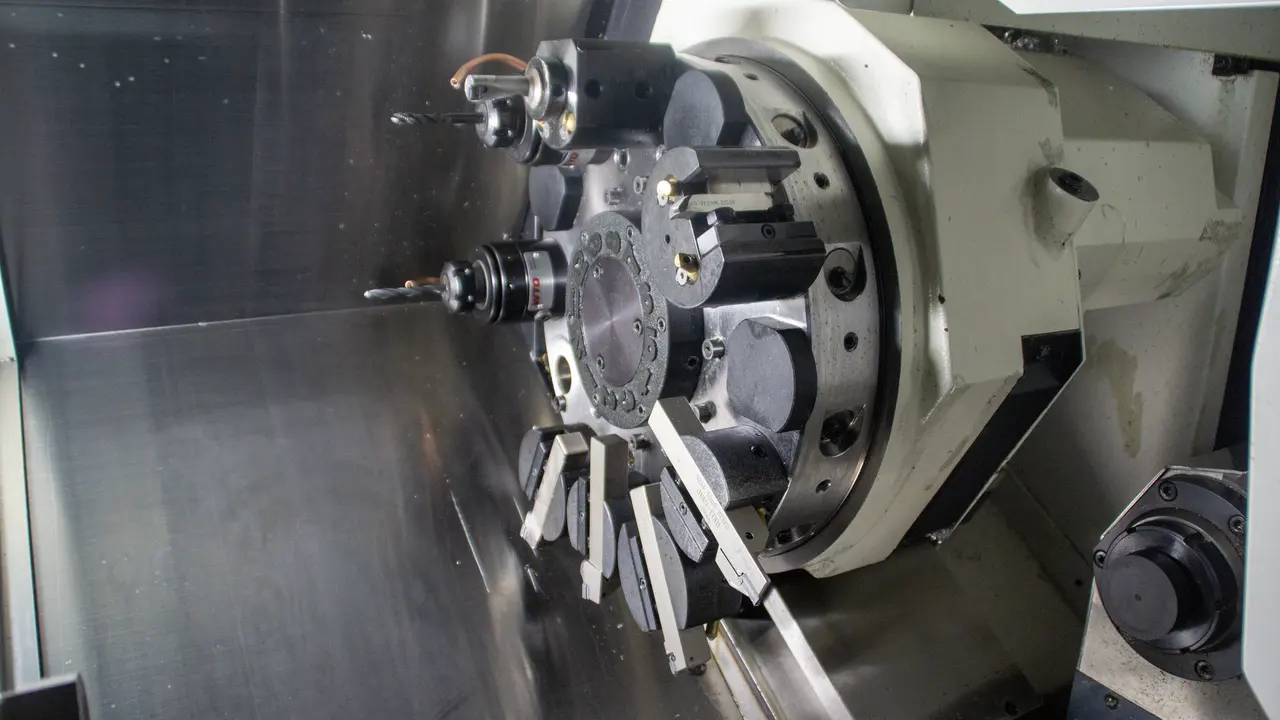
Револьверная головка — диск с гнёздами под инструмент, который поворотом подводит нужный резец. В части гнёзд ставят приводные блоки с вращающейся фрезой или сверлом. Посадочные места (VDI, BMT и другие) и устройство блоков — в уроке 7 первого курса; здесь важно, что посадку выбирают вместе со станком и потом не меняют.
Задняя бабка стоит напротив шпинделя и поджимает длинную деталь центром. Без неё длинный тонкий вал прогибается под резцом, и размер «уходит». Задняя бабка бывает программируемой: её перемещение и усилие поджима задают в программе — это смотрят в спецификации. Для совсем длинных валов добавляют люнет — опору посередине детали. Как выбирают схему установки по длине и диаметру — в статье об обработке нежёстких валов.
Противошпиндель — второй шпиндель напротив главного. Это опция, обычно вместо задней бабки или вместе с ней.
Противошпиндель ездит вдоль оси детали (эту ось обычно обозначают W или Z2), зажимает деталь за уже обработанный конец и забирает её после отрезки. Пока он обрабатывает вторую сторону, главный шпиндель может начинать следующую деталь. В паре с прутковым податчиком станок выпускает готовые с двух сторон детали без оператора.
Нижний револьвер — вторая револьверная головка. По Sandvik Coromant, она может вдвое сократить время цикла по сравнению с одним револьвером, потому что два инструмента режут одновременно. Плата, по тому же Sandvik Coromant: нижний револьвер и противошпиндель уменьшают наибольший диаметр детали и усложняют программирование.
Типовые детали
- валы и оси со ступенями, канавками и резьбой;
- втулки и гильзы с точным внутренним диаметром;
- фланцы и крышки с отверстиями под крепёж по окружности (с осью C и приводным инструментом);
- штуцеры, фитинги, гайки из прутка — с противошпинделем и податчиком;
- валы с лысками, шпоночными пазами и поперечными отверстиями;
- детали с отверстиями, смещёнными от оси, — только с осью Y.
Какие параметры смотреть в КП
Параметр | Что значит для клиента |
|---|---|
Наибольший диаметр над станиной | какой самый большой диаметр помещается над станиной, не задевая её |
Наибольший диаметр обработки | что реально можно обработать с учётом револьвера и суппорта; он меньше диаметра над станиной |
Наибольшая длина обработки | какой длины деталь можно обработать за установ |
Проходное отверстие шпинделя | наибольший диаметр прутка при работе с податчиком |
Размер патрона | диапазон диаметров, которые можно зажать |
Обороты, мощность и момент шпинделя | для крупных диаметров и тяжёлого резания важен момент на низких оборотах |
Число позиций револьвера, из них приводных | сколько инструментов стоит в наладке, сколько фрез и свёрл |
Тип посадки инструмента | VDI, BMT или другая — от неё зависят цена и выбор блоков |
Ось C, ось Y | без C нет фрезерования, без Y — только по оси детали |
Противошпиндель, задняя бабка, нижний револьвер | обработка второй стороны, длинные детали, одновременная работа двух инструментов |
Стойка ЧПУ | на какой стойке работают операторы клиента |
Похожая пара размеров есть в ГОСТ 18097-93 для универсальных токарных станков: наибольший диаметр заготовки и наибольший диаметр заготовки над суппортом. В каталогах станков с ЧПУ параметры называют по-разному, поэтому сравнивайте модели по одинаковым параметрам.
На что смотреть при выборе
- Клиенту важно делать детали из прутка без оператора → проходное отверстие шпинделя, противошпиндель, прутковый податчик, конвейер стружки.
- На деталях есть лыски, пазы, поперечные отверстия → ось C и приводные позиции револьвера; число приводных позиций и мощность их привода.
- Отверстия или пазы смещены от оси детали → ось Y. Без неё такую деталь придётся нести на фрезерный станок.
- Детали длинные и тонкие → задняя бабка с программируемым поджимом, возможность поставить люнет; если деталь мелкая и очень длинная — автомат продольного точения (урок 9).
- Крупные диаметры, тяжёлое резание → момент шпинделя на низких оборотах, размер патрона, жёсткость станины и направляющих.
- Нужна производительность на серии → нижний револьвер, противошпиндель, время индексации револьвера.
- Нужна обработка второй стороны без перезакрепления → противошпиндель; иначе вторую сторону делают вторым установом.
Вопросы клиенту
- Какие детали: чертежи или хотя бы наибольший диаметр, длина и масса?
- Заготовка — пруток (какого диаметра) или штучная: отливка, поковка, отрезок?
- Есть ли на детали лыски, пазы, поперечные отверстия? Смещены ли они от оси?
- Нужно ли обрабатывать вторую сторону и как это делают сейчас?
- Какая партия и годовая программа, сколько смен работает станок?
- Какая самая точная поверхность на чертеже?
- На какой стойке ЧПУ работают операторы, есть ли технолог-программист?
Чего не обещать
- «С осью C сделаем любые фрезерные элементы». Без оси Y отверстия и пазы на боковой поверхности со смещением от оси не получить, а мощность приводного инструмента меньше, чем у фрезерного станка.
- «Нижний револьвер ускорит вдвое». Sandvik Coromant пишет «может», а не «будет»: выигрыш зависит от детали и от того, могут ли два инструмента работать одновременно.
- Точность детали по паспорту станка. Паспорт описывает станок; точность детали зависит ещё от инструмента, заготовки, оснастки и программы.
Как объяснить клиенту
- «Токарный центр делает тела вращения, а с приводным инструментом — ещё лыски, пазы и отверстия, не перенося деталь на фрезерный станок».
- «Ось Y нужна, если отверстия или пазы смещены от оси детали. Посмотрим по чертежу, нужна ли она вам».
- «Противошпиндель забирает деталь и обрабатывает вторую сторону сам. С податчиком прутка станок отдаёт готовые детали без оператора».
- «Пришлите чертежи типовых деталей, заготовку и годовую программу — подберём размер станка и комплектацию».
Проверьте себя
Читать дальше
- Токарная обработка на ЧПУ — операции, установка и базирование заготовки, выбор станка
- Токарно-фрезерные центры и приводной инструмент: оси C, Y, B, противошпиндель, G12.1 и G07.1
- Обработка нежёстких валов на токарном станке: прогиб, задний центр, люнеты, выбор пластины
- Автоматизация загрузки станков с ЧПУ: паллеты, тиски, прутковые податчики, роботы и безлюдная смена
Источники
- ГОСТ 23597-79 (ИСО 841-74) Станки металлорежущие с числовым программным управлением. Обозначение осей координат и направлений движений. Общие положения
- ГОСТ 18097-93 (ИСО 1708-8-89) Станки токарно-винторезные и токарные. Основные размеры. Нормы точности
- Sandvik Coromant — Turning centers (приводной инструмент и ось C, ось Y, нижний револьвер, интерфейсы револьвера)
- Sandvik Coromant — Horizontal multi-task machines (противошпиндель и нижний револьвер — ограничения)