Пятиосевой обрабатывающий центр: компоновки, 3+2 и непрерывная обработка, TCP, калибровка
Как устроены пятиосевые центры стол-стол, голова-стол и голова-голова, чем 3+2 отличается от непрерывной пятиосевой обработки, зачем стойке функция TCP, почему нужен свой постпроцессор и калибровка кинематики.
14 мин чтения
Назначение
Пятиосевой центр выбирают, когда деталь нужно обработать с нескольких сторон или под углом и при этом не переставлять её. Каждая перестановка — это время наладчика и риск ошибки базирования. На пятиосевом станке деталь закрепляют один раз, а нужную сторону к инструменту подводят поворотные оси.
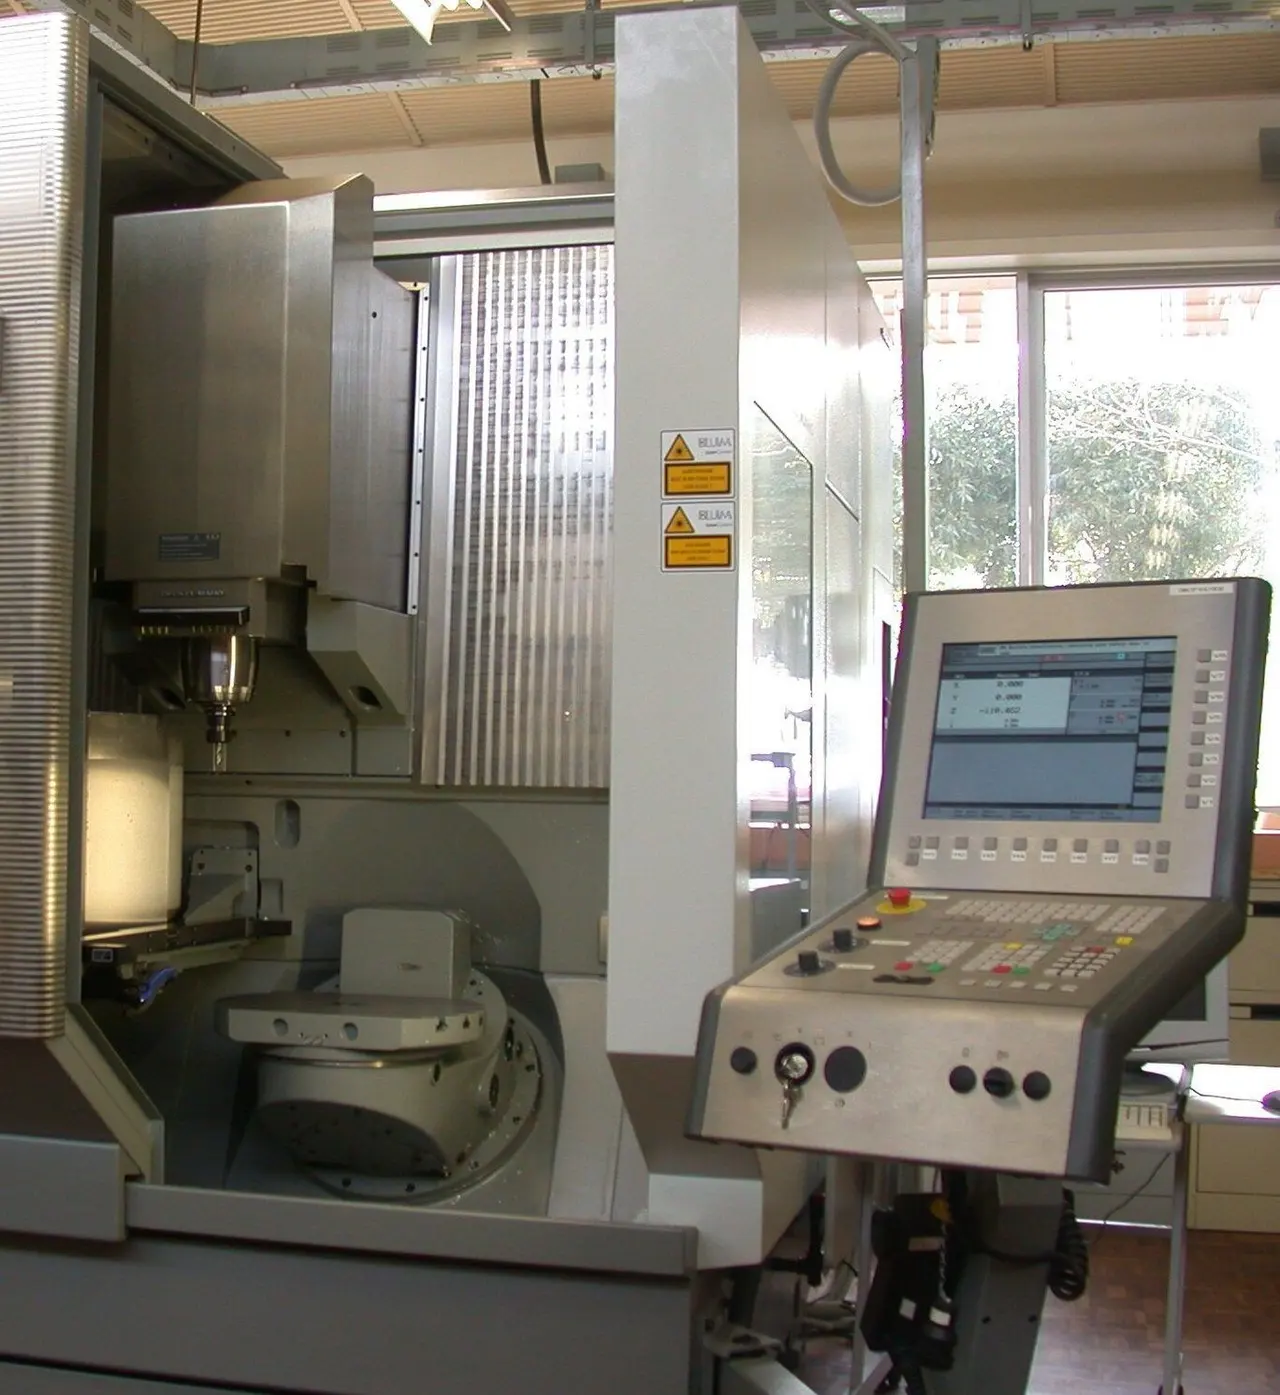
Вторая задача — сложные поверхности: лопатки, крыльчатки, формообразующие детали пресс-форм. Здесь инструмент должен всё время стоять к поверхности под нужным углом, и без двух поворотных осей это не сделать.
Компоновка и оси
Поворотные оси обозначают по ГОСТ 23597-79: A — поворот вокруг оси, параллельной X, B — вокруг Y, C — вокруг Z. Какие две буквы будут у конкретного станка, зависит от компоновки. Например, ISO 10791-2 для вертикальных центров рассматривает столы, которые вращаются вокруг вертикальной оси C′ и наклоняются вокруг горизонтальной — A′ или B′. Штрих означает, что поворачивается деталь, а не инструмент; в программе и паспорте станка ось обычно пишут без штриха.
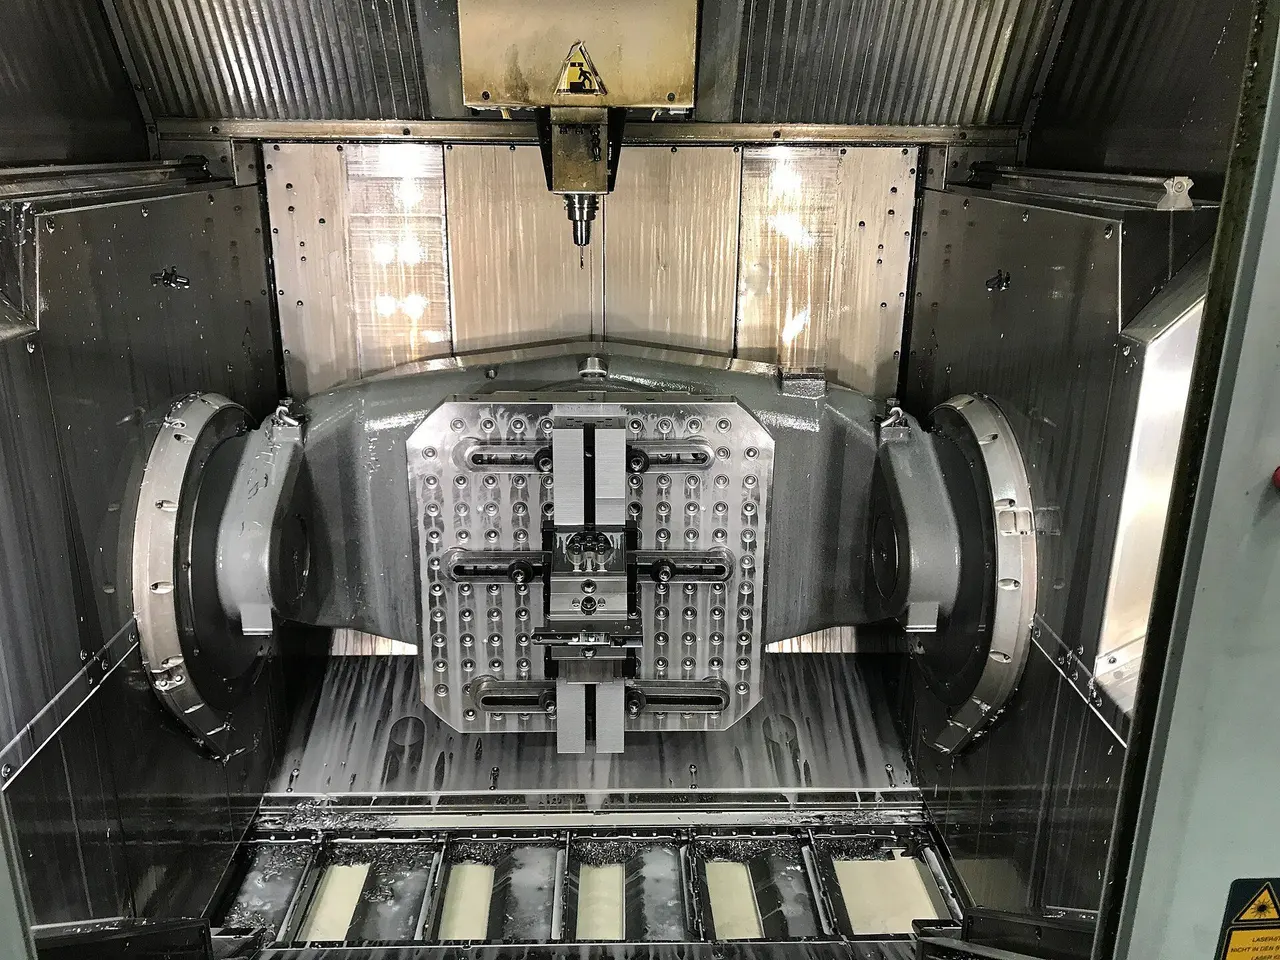
Стол-стол, или трунион (от английского trunnion — цапфа). Шпиндель вертикален и не наклоняется. Деталь стоит на круглом поворотном столе (ось C), а стол сидит в люльке, которая качается на цапфах (ось A или B).
Sandvik Coromant описывает эту схему так: шпиндель неподвижен по углу, четвёртая и пятая оси — в столе. Размер и масса детали ограничены люлькой: она наклоняет деталь вместе с приспособлением.
Голова-стол. Шпиндельная голова наклоняется (обычно ось B), стол с деталью вращается (ось C). Sandvik Coromant описывает этот вариант как станок с головой на 90°: четвёртая ось (B) у шпинделя, пятая — в столе. Деталь только крутится, а не наклоняется, поэтому такой стол обычно принимает более тяжёлую деталь, чем люлька.
Голова-голова. Обе поворотные оси у головы: она поворачивается вокруг вертикали и наклоняет шпиндель. Деталь стоит на неподвижном столе. Так строят станки под крупные и тяжёлые детали, в том числе портальные (урок 4).
3+2 и непрерывная обработка
3+2 (позиционная обработка). Поворотные оси выставляют деталь или голову под нужным углом и останавливаются. Дальше станок режет как обычный трёхосевой. HEIDENHAIN описывает это так: программист пишет обработку в обычной плоскости, а станок выполняет её в наклонённой. Так обрабатывают корпуса с отверстиями и плоскостями под разными углами.
Непрерывная пятиосевая. Поворотные и линейные оси движутся одновременно, инструмент всё время стоит к поверхности под заданным углом. Это нужно для лопаток, крыльчаток, сложных поверхностей, фасок по пространственному контуру. Программу для такой обработки, как правило, готовят в CAM.
Подробно о выборе между ними — в статье «Обработка 3+2 и непрерывная 5-осевая».
Основные узлы
Поворотные оси. Это либо поворотный стол и люлька, либо поворотная голова. Важно, может ли ось работать непрерывно или только фиксируется в позициях, какой у неё диапазон углов и что она выдерживает: для стола — массу детали, для головы — силы резания.
Функция TCP. Когда поворотная ось движется, вершина инструмента описывает дугу вокруг центра поворота. Функция стойки TCP (Tool Center Point — центральная точка инструмента) пересчитывает движения линейных осей так, чтобы вершина шла точно по траектории. У FANUC она называется Tool Center Point Control (G43.4), у HEIDENHAIN — TCPM (развитие функции M128); встречается и название RTCP. Суть одна.
HEIDENHAIN подчёркивает: стойка сама делает все компенсирующие движения линейных осей, которые возникают от поворотов.
Без TCP CAM-система должна заранее знать точные размеры станка и выдать программу в его осях. FANUC перечисляет, что тогда приходится хранить в CAM и постпроцессоре: кинематику станка с центрами поворота, положение детали на столе и геометрию инструмента. Поменялось что-то одно — программу пересчитывают. С TCP программа описывает путь вершины инструмента относительно детали, а пересчёт под конкретный станок делает стойка.
Постпроцессор. Для пятиосевого станка он сложнее, чем для трёхосевого: переводит положение и наклон инструмента в углы поворотных осей именно этой компоновки. FANUC отмечает, что пересчёт для станка с люлькой и для станка с поворотной головой разный. Если стойка не берёт пересчёт на себя, постпроцессор приходится делать заново под каждую комбинацию станка и стойки. С TCP постпроцессор проще, и один пост может обслуживать разные станки.
Калибровка кинематики. Стойка считает движения по модели станка: где лежат оси поворота относительно линейных осей. FANUC подчёркивает: нужны измеренные значения, а не номинальные из конструкторской документации, и они меняются со временем — от износа и после столкновений.
Поэтому оси поворота периодически проверяют щупом в шпинделе по эталонной сфере на столе. Так работают, например, KinematicsOpt у HEIDENHAIN и AxiSet Check-Up у Renishaw. В брошюре Renishaw приведён совет проверять оси и после установки станка у заказчика: перевозка, монтаж и другой фундамент могут сбить геометрию.
Защита от столкновений. При поворотах голова, шпиндель и стол могут задеть деталь, тиски или друг друга. HEIDENHAIN отмечает: CAM-программа может учесть инструмент и деталь, но без симуляции с моделью станка не видит его узлов. Поэтому важны симуляция программы и функции контроля столкновений в стойке — у TNC 640 это опция DCM.
Типовые детали
- корпуса с отверстиями и плоскостями под разными углами (обработка 3+2);
- детали, которые надо обработать с пяти сторон за одну установку;
- лопатки, крыльчатки, моноколёса (непрерывная пятиосевая);
- формообразующие детали пресс-форм и штампов с крутыми стенками и глубокими карманами;
- медицинские и авиационные детали сложной формы;
- детали, где наклон даёт взять фрезу короче и снизить вибрации.
Какие параметры смотреть в КП
Параметр | Что он значит для клиента |
|---|---|
Компоновка (стол-стол, голова-стол, голова-голова) | Какой размер и массу детали станок примет и сможет ли её наклонять |
Ходы X, Y, Z и диапазоны углов поворотных осей | Хватит ли ходов, чтобы дотянуться до детали в наклонном положении: при повороте нужен запас хода |
Диаметр стола и допустимая нагрузка, в том числе при наклоне | Для стола-стола это главное ограничение по детали |
Поворотные оси: непрерывные или позиционные | Позиционные хватают для 3+2, для лопаток и крыльчаток нужны непрерывные |
Функции стойки: наклонная плоскость, TCP, контроль столкновений | Многие из них — опции, которые включает производитель станка. Проверьте, что они есть в поставке |
Калибровка кинематики и щуп | Чем и как часто проверять оси поворота у себя в цехе |
Постпроцессор и модель станка для симуляции | Есть ли проверенный постпроцессор под CAM клиента и модель станка для симулятора |
Шпиндель и магазин | Как у вертикального ОЦ: обороты, момент, конус, ёмкость магазина |
На что смотреть при выборе
- Если детали корпусные с отверстиями под углами → почти всегда хватает 3+2; непрерывные оси — не главный аргумент.
- Если детали небольшие и сложные → компоновка стол-стол: деталь можно повернуть к инструменту любой стороной.
- Если детали тяжёлые или крупные → голова-стол или голова-голова: деталь не наклоняют.
- Если в цеху нет пятиосевого CAM и постпроцессора → закладывайте их в проект и обучение программиста вместе со станком.
- Если клиенту важна точность на наклонных поверхностях → обсудите калибровку кинематики и проверки поворотных осей при приёмке.
- Если станок будет работать без оператора → контроль столкновений в стойке и симуляция обязательны.
- Если клиент хочет проверить станок резанием → ISO 10791-7 описывает образцы-свидетели; образцы M3 (усечённый конус) и M5 (свободная поверхность) предназначены только для пятиосевых центров.
Вопросы клиенту
- Пришлите модели деталей: что именно нужно обрабатывать под углом — отверстия и плоскости или сложные поверхности?
- Какие размеры и масса детали вместе с приспособлением?
- Сколько установок сейчас на деталь и где возникают ошибки при перестановке?
- Какой CAM у программиста, есть ли пятиосевой модуль и опыт?
- Есть ли симулятор и модель станка для него?
- Какие допуски на взаимное положение поверхностей с разных сторон?
- На какой стойке работают операторы?
Чего не обещать
- «Пятиосевой станок — значит, программа простая». Наоборот: нужен пятиосевой CAM, свой постпроцессор, симуляция и опытный программист.
- «Точность сохранится сама». Оси поворота смещаются от износа, нагрева и после столкновений. Без периодической калибровки точность на наклонных поверхностях уходит.
- «Программу перенесём на любой пятиосевой станок». Программа в осях станка привязана к его кинематике. Переносить проще программы с TCP, но ходы и компоновка всё равно должны подходить.
Как объяснить клиенту
- «Пятиосевой станок поворачивает деталь или голову, и вы обрабатываете деталь с пяти сторон за одну установку — без перестановок и ошибок базирования».
- «Для корпусов с отверстиями под углом хватает режима 3+2: оси выставили угол и стоят. Непрерывная пятиосевая нужна для лопаток и сложных поверхностей».
- «Компоновку выбираем по детали: маленькие сложные — стол-стол, крупные и тяжёлые — с поворотной головой».
- «Вместе со станком нужны постпроцессор, симуляция и обучение программиста — заложим их в проект».
- «Оси поворота периодически проверяют щупом по эталонной сфере прямо на станке — так точность на наклонных поверхностях не уходит незаметно».
Проверьте себя
Читать дальше
Источники
- ГОСТ 23597-79 (ИСО 841-74) Станки металлорежущие с числовым программным управлением. Обозначение осей координат и направлений движений. Общие положения
- ISO 10791-2:2023 Test conditions for machining centres — Part 2. Geometric tests for machines with vertical spindle (vertical Z-axis) — ознакомительный фрагмент
- ISO 10791-6:2014 Test conditions for machining centres — Part 6. Accuracy of speeds and interpolations (ознакомительный фрагмент)
- ISO 10791-7:2020 Test conditions for machining centres — Part 7. Accuracy of finished test pieces (ознакомительный фрагмент)
- Sandvik Coromant — Machining centers (5-axis trunnion table, 5-axis 90° head)
- FANUC America. High-Quality, Fast & Flexible 5-Axis Part-Centric Workflow (MWA-030-EN), 2015
- HEIDENHAIN. TNC 640 — Contouring Control for Machining Centers and Milling-Turning Machines (брошюра 892916-28)
- Renishaw. AxiSet Check-Up — брошюра