Поверхность нержавеющего листа: 2B, BA, No.4 и группы ГОСТ 5582-75
Чем отличаются поверхности нержавеющего листа 2D, 2B, BA и шлифованная No.4, как они соотносятся с кодами EN 10088-2 и группами поверхности ГОСТ 5582-75, как поверхность влияет на коррозию и вид детали и что написать в заявке на лазерную резку и гибку.
Редакция MetalGuide6 мин чтения
Коротко: какую поверхность выбрать
Поверхность листа задают при покупке металла: её не «делают» в цехе резки, её сохраняют. Выбор зависит от того, видна ли деталь и где она работает.
Поверхность | Как выглядит | Где уместна |
|---|---|---|
2D | Гладкая, матовая, без блеска | Глубокая вытяжка, кровля — где вид не главное |
2B | Гладкая, умеренно блестящая | Технологическое, пищевое, химическое оборудование |
BA (2R) | Гладкая, яркая, отражающая | Бытовая техника, детали с требованием к блеску |
No.4 | Шлифованная, риски в одном направлении | Видимые панели, где важно подогнать вид после сварки |
Области применения — по ASSDA; при выборе для конкретной среды марка важнее поверхности — о марках в статье «Нержавеющая сталь: классы и выбор марки».
Холоднокатаные поверхности: 2D, 2B, BA
По ASSDA холоднокатаные поверхности бывают у листа и рулона толщиной обычно меньше 3 мм. Лист после горячей прокатки катают вхолодную с обжатием не меньше 50 %, затем отжигают. Каждая холоднокатаная поверхность включает травление: оно снимает окалину и обеднённый хромом слой под ней, сульфиды марганца и загрязнения.
- 2D — по определению ASTM A480 в пересказе ASSDA, гладкая, неотражающая, отожжённая и травленая. Шероховатее 2B и лучше держит смазку, поэтому подходит для глубокой вытяжки.
- 2B — то же, но с последним лёгким проходом на валках большого диаметра с полированной поверхностью. Самая экономичная и распространённая поверхность. Шлифуется и полируется легче, чем No.1 и 2D. Типичная шероховатость по ASSDA — Ra 0,20 мкм; у толстого рулона 2B обычно грубее.
- BA — отжиг в защитной атмосфере, которая не даёт поверхности окислиться и покрыться окалиной. Гладкая, яркая, отражающая. Бывает не во всех марках и толщинах.
ASSDA отмечает, что ни одна из трёх поверхностей не одинакова по большой площади и от партии к партии, а после изготовления их нельзя точно подогнать ни абразивом, ни травлением. Если детали из 2B или BA стоят рядом и видны, лист для них берут из одной партии.
Шлифованная поверхность No.4
No.4 по ASTM A480 — шлифованная поверхность общего назначения с одной или двух сторон, с линейной текстурой; средняя Ra может доходить до 0,64 мкм. Её получают абразивными лентами на рулоне или листе, обычно с подачей масла: так рез охлаждается, а поверхность получается тоньше и ровнее. Сочетание зернистостей у каждого производителя своё, и поверхность меняется по мере износа лент.
В EN 10088-2 ей соответствуют два кода, и разница важна для заказа:
- 2K — с ограничением шероховатости Ra меньше 0,5 мкм;
- 2J — по ASSDA, EN 10088-2 для 2J не предписывает ни вида, ни шероховатости.
Типичная No.4, по замеру ASSDA, — Ra 0,41 мкм. Её шероховатость, в отличие от 2B, от толщины не зависит.
Подгонка вида. Направленная поверхность — плюс: шлифованную No.4 проще всего подогнать к соседнему листу и зашлифовать сварной шов. ASSDA советует брать весь металл из одной пачки, использовать листы по порядку и держать одно направление. Ни Ra, ни блеск по отдельности вид не описывают: для видимых изделий согласуют образец поверхности.
Поверхность и коррозия
По ASSDA, чем глаже поверхность, тем выше коррозионная стойкость. У шлифованной No.4 она обычно ниже, чем у 2B и BA той же марки: абразив вскрывает сульфидные включения, с которых начинается коррозия, и нарушает пассивную плёнку. При Ra выше 0,5 мкм коррозия ускоряется. В агрессивной среде AISI 316 с поверхностью No.4 может корродировать сильнее, чем 304 с 2B или BA.
Ещё два вывода ASSDA для конструктора:
- вертикальные риски лучше отводят воду и меньше подвержены коррозии, чем горизонтальные;
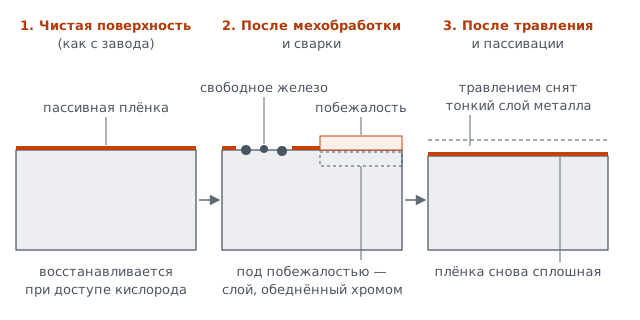
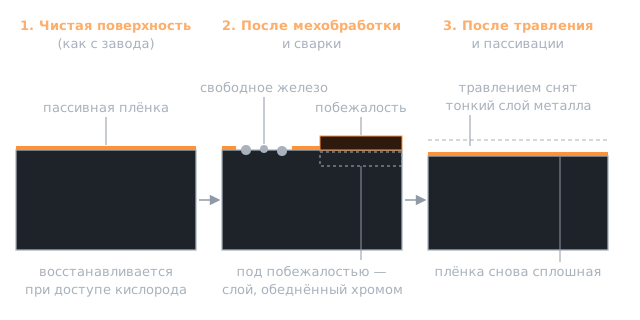
- пассивация азотной кислотой удаляет сульфиды, не меняя вид поверхности, а травление действует сильнее и делает поверхность матовой. О пассивации — в статье «Пассивация нержавеющей стали».
Группы поверхности по ГОСТ 5582-75
Российский стандарт на тонколистовой коррозионно-стойкий прокат описывает поверхность иначе — через состояние металла и допустимые дефекты. Обозначение состояния в заказе — буква и цифра после марки:
- Н1 и ПН1 — холоднокатаный нагартованный и полунагартованный;
- М2а, М3а, М4а — холоднокатаный, термообработанный, травленый или светлый отожжённый;
- М2б, М3б, М4б — то же для горячекатаного;
- М4в, М4г — термообработанный без травления, холодно- и горячекатаный.
Цифра — группа поверхности по таблице 5: чем она больше, тем больше видов дефектов допускается. В группе 2а поверхность серебристо-матовая или блестящая, в горячекатаных группах «б» допускаются ещё раковины, в группе 4 — прокатные плёны, а в 4б, 4в и 4г — окалина. Цвета побежалости и оттенки травления браковочным признаком не считаются. Пример обозначения из стандарта: «08Х13-М2а ГОСТ 5582-75».
Группа ГОСТ не равна коду 2B или BA: она гарантирует отсутствие недопустимых дефектов, а не вид и блеск. Если нужен определённый вид — пишите код поверхности по EN 10088-2 или ASTM A480 рядом с маркой и стандартом и согласуйте с поставщиком металла. Как подобрать отечественную марку под AISI 304 или 321 — в статье «08Х18Н10 или 12Х18Н10Т».
Плёнка и изготовление
Лист 2B и No.4 часто поставляют с защитной плёнкой. По ASSDA плёнка обычно белая полиэтиленовая, на шлифованном листе на ней часто напечатаны линии по направлению шлифовки. Её оставляют на всё время изготовления. На солнце плёнку снимают в течение недели-двух, а если у неё нет чёрного подслоя — в течение часа-двух: под ультрафиолетом и от нагрева она становится хрупкой, рвётся и оставляет клей. Остатки клея собирают грязь и дают чайные пятна; их снимают растворителем.
Режет ли цех лист с плёнкой и с какой стороны должна быть плёнка, уточните заранее: от этого зависит, с какой стороны лицевая поверхность после резки и гибки.
Что указать в заявке
Параметр | Пример |
|---|---|
Марка и стандарт | AISI 304 / 08Х18Н10 |
Поверхность | 2B; или No.4 (EN 2K, Ra < 0,5 мкм) с одной стороны |
Лицевая сторона | Сторона А по чертежу — без царапин, плёнку не снимать до сборки |
Направление рисок | Для No.4 — вдоль длинной стороны детали, стрелка на чертеже |
Партия | Детали изделия — из одной партии листа |
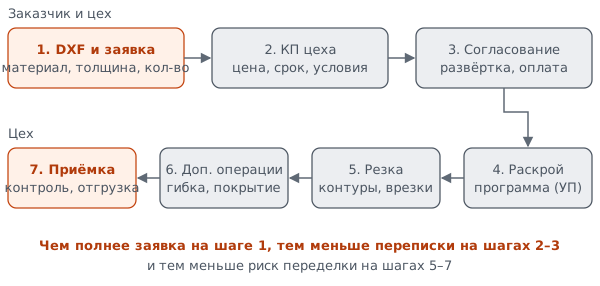
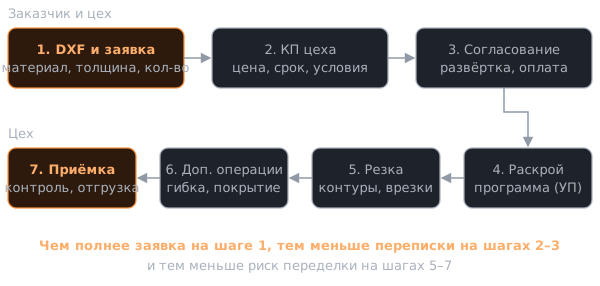
В DXF направление рисок не передаётся: покажите его стрелкой на чертеже или напишите, вдоль какой стороны детали идут риски. Сам файл готовят по статье «Как подготовить DXF для лазерной резки», а газ резки нержавейки и требования к кромке — в статье «Как заказать лазерную резку металла». Массу листа для закупки посчитает калькулятор массы металла.
На OnlyMetals: загрузите DXF в расчёт резки — площадка проверит контуры и покажет цены цехов, а поверхность, плёнку и направление рисок напишите цеху при заказе. Если нужны гибка, сварка или шлифовка швов, отправьте заявку с чертежом.
Посчитать здесь: Масса металла
Масса листа, трубы, круга, квадрата, полосы и уголка по размерам и марке материала: сталь, нержавейка, алюминий, медь, латунь.
Вопросы и ответы
Чем лист 2B отличается от BA?
Оба холоднокатаные. 2B после отжига и травления проходит лёгкий прокат на полированных валках — поверхность гладкая и умеренно блестящая. BA отжигают в защитной атмосфере без окалины — поверхность гладкая, яркая, отражающая. BA выпускают не во всех марках и толщинах.
Какая поверхность нержавейки лучше сопротивляется коррозии?
Более гладкая. По ASSDA шлифованная No.4 обычно корродирует легче, чем 2B или BA той же марки: абразив вскрывает сульфидные включения и нарушает пассивную плёнку, а при Ra выше 0,5 мкм коррозия ускоряется.
Можно ли подобрать шлифовку под лист 2B после сварки?
Точно — нет: ASSDA пишет, что поверхности 2B, 2D и BA после изготовления не восстанавливаются ни шлифовкой, ни травлением. Ближе всего удаётся подогнать BA зеркальной полировкой. Шлифованную No.4 подогнать проще всего.
Зачем указывать направление шлифовки в заявке?
No.4 — направленная поверхность: риски идут в одну сторону. Если детали стоят рядом в изделии, риски должны идти одинаково, поэтому цех раскраивает лист с учётом направления. Без указания на чертеже цех не знает, как ориентировать детали на листе.
Источники
- ГОСТ 5582-75 Прокат тонколистовой коррозионно-стойкий, жаростойкий и жаропрочный. Технические условия · в реестре гида
- ASSDA. Smooth and corrosion resistant surfaces from the mill (2B, 2D, BA)
- ASSDA. No. 4 — the workhorse finish
- Austral Wright Metals. Stainless steel finishes — соответствие обозначений ASTM A480 и EN 10088-2
Посчитать
Читать также
Материалы10 мин
Нержавеющая сталь: классы и выбор марки — 08Х18Н10, 12Х18Н10Т, 03Х17Н14М3, 12Х17 (AISI 304, 321, 316L, 430)
Шесть классов нержавеющих сталей по ГОСТ 5632-2014 и чем они различаются — состав, магнитность, коррозионная стойкость, сварка, закалка и обработка резанием. Какую марку брать под сварку, хлориды, кислоты и инструмент; насколько точны аналоги AISI и EN.
Материалы9 мин
08Х18Н10 или 12Х18Н10Т: чем отличаются и что выбрать
Подробное сравнение двух самых ходовых аустенитных нержавеющих сталей: углерод и титан по ГОСТ 5632-2014, механизм межкристаллитной коррозии и стабилизация, испытание по ГОСТ 6032-2017, сварка без термообработки, полируемость, пищевое и химическое оборудование, аналоги AISI 304 и 321.
Покрытия и термообработка7 мин
Пассивация нержавеющей стали: зачем после мехобработки и сварки, травление или пассивация, ASTM A967 и контроль
Что такое пассивная плёнка нержавейки, почему её портят резка, мехобработка и сварка, чем травление отличается от пассивации, какие растворы применяют по ASTM A967 и ГОСТ 9.305, как проверить отсутствие свободного железа и что указать в заявке.
Как заказать изготовление5 мин
Как заказать лазерную резку металла
Что подготовить до запроса, какие параметры указать в заявке, как выбрать цех, из чего складывается срок и что проверить в коммерческом предложении. Плюс частые ошибки заказчика.