Общие допуски по ГОСТ 30893.1: классы f, m, c, v и запись на чертеже
Что закрывает запись «Общие допуски по ГОСТ 30893.1 - m», на какие размеры она распространяется и на какие нет, как выбрать класс точности, что значит «H14, h14, ±IT14/2» и бракуют ли деталь за выход размера без допуска.
Редакция MetalGuide7 мин чтения
Что такое общие допуски и где они действуют
Общие допуски избавляют чертёж от сотни одинаковых отклонений: один класс в технических требованиях закрывает все размеры, у которых нет индивидуального допуска. ГОСТ 30893.1-2002 введён взамен ГОСТ 25670-83 и идентичен международному ИСО 2768-1:1989 с дополнениями, выделенными в тексте курсивом.
По разделу 1 стандарт распространяется на металлические детали, изготовленные резанием, и на детали, полученные формообразованием из листового металла. Неметаллические детали и детали, сделанные другими способами, можно вести по нему же, если для них нет своих стандартов общих допусков и эти допуски подходят.
По п. 4.1 общие допуски действуют на:
- линейные размеры — наружные и внутренние, диаметры, расстояния, уступы, а также радиусы и фаски;
- угловые размеры, в том числе прямые углы, если нет ссылки на ГОСТ 30893.2, и углы правильных многоугольников;
- размеры, получаемые при обработке деталей в сборе.
По п. 4.2 общие допуски не действуют на размеры, для которых указаны общие допуски по другим стандартам, на справочные размеры и на теоретически точные размеры в прямоугольных рамках. Для отливок и поковок, у которых есть свой стандарт общих допусков, п. 4.3 отдельно оговаривает размеры между обработанными и необработанными поверхностями.
Классы точности и примеры значений
Стандарт даёт три таблицы: табл. 1 — линейные размеры от 0,5 до 10 000 мм, табл. 2 — наружные радиусы и высоты фасок, табл. 3 — углы по длине меньшей стороны. Все отклонения симметричные. Полностью их считает калькулятор общих допусков; ниже — значения для типичных размеров:
Размер | f | m | c | v |
|---|---|---|---|---|
5 мм (св. 3 до 6) | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
40 мм (св. 30 до 120) | ±0,15 | ±0,3 | ±0,8 | ±1,5 |
250 мм (св. 120 до 400) | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
Радиус или фаска 2 мм | ±0,2 | ±0,2 | ±0,4 | ±0,4 |
Что важно знать о таблицах:
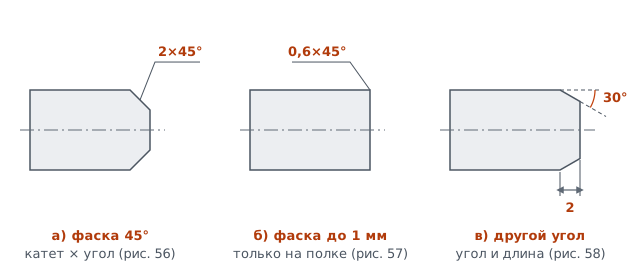
- Размеры меньше 0,5 мм общими допусками не закрыты: отклонение пишут прямо у размера. Это касается и мелких фасок — подробнее в статье «Фаски и притупление кромок на чертеже».
- Класс f заканчивается на 2000 мм, класс v начинается с размеров свыше 3 мм. Для размеров вне таблицы допуск ставят у размера.
- Радиусы и фаски — отдельная табл. 2, не табл. 1. Для R2 в классе m это ±0,2 мм, а не ±0,1 мм, как для линейного размера того же интервала.
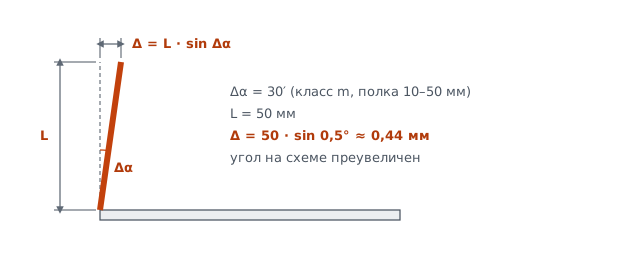
- Угол ограничивается по длине меньшей стороны: чем она длиннее, тем меньше допустимое отклонение в угловых минутах.
Сравнить общий допуск с квалитетом удобно на одном размере: для Ø40 класс m даёт поле 0,6 мм — это грубее, чем IT12 (0,25 мм), и примерно IT14 (0,62 мм для интервала св. 30 до 50 мм по ГОСТ 25346-2013). Как назначать квалитеты на сопрягаемые размеры, разобрано в статье «Квалитеты и посадки».
Как выбрать класс
По п. 4.4 класс выбирают с учётом обычной точности производства. Приложение Б объясняет логику: общий допуск — это точность, которую цех держит без дополнительных операций. Поэтому:
- Ужесточать класс для всей детали ради нескольких размеров невыгодно. Если функции нужен меньший допуск, его указывают у конкретного размера.
- Расширять допуск сверх общего обычно бессмысленно. Пример из приложения Б: для Ø35 замена ±0,3 мм класса m на ±1 мм не даёт производству выгоды. Если экономия всё-таки есть, отклонение тоже ставят у размера.
- Цех может измерить свою обычную точность. Стандарт советует производству знать её, принимать чертежи с общими допусками не уже этой точности и проверять размеры выборочно.
Если исполнитель известен, спросите его до выпуска чертежа, какой класс он держит на ваших операциях. Для деталей из листа общие допуски складываются с погрешностями резки и гибки — это разобрано в статье «Допуски на листовые детали».
Как записать на чертеже
По разделу 6 запись содержит номер стандарта и класс точности:
- «Общие допуски по ГОСТ 30893.1 - m»;
- или короче «ГОСТ 30893.1 - m».
Запись помещают в технические требования. Если нужны и общие допуски формы и расположения, класс по ГОСТ 30893.2-2002 добавляют в ту же запись: «ГОСТ 30893.2 - mK», где m — класс общих допусков размеров, K — класс общих допусков формы и расположения.
Вариант «H14, h14, ±IT14/2»
Обязательное приложение А ГОСТ 30893.1-2002 допускает два дополнительных варианта для линейных размеров:
Класс | Вариант 1: отверстия / валы / прочие | Вариант 2: отверстия / валы / прочие |
|---|---|---|
f — точный | H12 / h12 / ±IT12/2 | +t1 / −t1 / ±t1/2 |
m — средний | H14 / h14 / ±IT14/2 | +t2 / −t2 / ±t2/2 |
c — грубый | H16 / h16 / ±IT16/2 | +t3 / −t3 / ±t3/2 |
v — очень грубый | H17 / h17 / ±IT17/2 | +t4 / −t4 / ±t4/2 |
В варианте 1 допуски отверстий и валов берут по квалитетам, в варианте 2 — односторонние отклонения по табл. А.2 стандарта. Запись для класса «средний» по варианту 1 — «Общие допуски по ГОСТ 30893.1: H14, h14, ±IT14/2». Радиусы, фаски и углы и в этих вариантах идут по табл. 2 и 3. При новом проектировании стандарт рекомендует такие варианты ограничивать.
На старых чертежах такая запись могла ссылаться на ГОСТ 25670-83; он заменён ГОСТ 30893.1-2002 с 01.01.2004, и сейчас её читают как вариант 1 приложения А.
Что общие допуски не ограничивают
По п. 4.5 общие допуски линейных размеров ограничивают только местные размеры, измеренные по двум точкам, — не форму. Вал может быть в допуске по каждому сечению и при этом изогнутым, плита — в допуске по толщине и неплоской. По п. 4.6 общий допуск угла ограничивает угол между прилегающими плоскостями или прямыми, но не форму его сторон.
Форму и расположение без индивидуальных допусков закрывает другой стандарт — ГОСТ 30893.2-2002 (действует) с классами H, K, L: прямолинейность и плоскостность, перпендикулярность, симметричность, биение. Он работает, только если на чертеже есть ссылка на него. Если плоскостность или соосность важны для функции, их задают индивидуально — как, разобрано в статье «Допуски формы и расположения».
Приёмка: размер вышел за общий допуск
Приложение Б (рекомендуемое) отвечает на частый спор между цехом и заказчиком. Допуск, который действительно нужен функции, в ряде случаев больше общего. Поэтому выход размера за общий допуск не должен вести к автоматическому забракованию детали, если не нарушена её способность функционировать и в документации не оговорено иное толкование неуказанных отклонений.
Проверка чертежа перед выпуском
- В технических требованиях есть запись об общих допусках с классом: «ГОСТ 30893.1 - m» или другим.
- Класс соответствует точности производства, а не выбран «с запасом».
- Размеры, которым функция требует допуска уже общего, имеют отклонения у размера.
- Размеры меньше 0,5 мм и линейные размеры вне таблицы класса имеют отклонения у размера.
- Если важна форма или расположение — указан класс по ГОСТ 30893.2-2002 или индивидуальные допуски формы.
- Если чертёж содержит запись «H14, h14, ±IT14/2» — понятно, что это вариант 1 приложения А для класса m.
- Правило приёмки размеров без допуска оговорено, если заказчику нужна строгая приёмка.
Что ещё проверить на чертеже перед заказом, разобрано в статье «Как читать чертёж заказчику».
Посчитать здесь: Допуски и посадки
Посадки в системе отверстия по ГОСТ 25346 (ISO 286) до 500 мм: отклонения, зазоры, натяги. Общие допуски f, m, c, v по ГОСТ 30893.1 для размеров без допуска.
Пошагово
Чек-лист для печатиОтделите размеры с функцией
Сопрягаемые, базовые и посадочные размеры получают индивидуальные допуски у размера. Остальные закрывают общей записью.
Выберите класс по точности производства
По ГОСТ 30893.1-2002 класс выбирают по обычной точности производства, которое будет делать деталь: f — точный, m — средний, c — грубый, v — очень грубый. Если исполнитель известен, спросите, какой класс он держит без дополнительных операций.
Проверьте значения в калькуляторе
Посмотрите отклонения для характерных размеров детали, радиусов, фасок и углов. Если где-то общий допуск слишком широк для функции, поставьте отклонение у этого размера.
Напишите запись в технических требованиях
Например, «Общие допуски по ГОСТ 30893.1 - m» или короче «ГОСТ 30893.1 - m». Если нужны общие допуски формы и расположения, укажите и класс по ГОСТ 30893.2-2002.
Вопросы и ответы
Бракуют ли деталь, если размер без допуска вышел за общий допуск?
Не автоматически. По приложению Б ГОСТ 30893.1-2002 такой выход не должен вести к забракованию, если не нарушена способность детали функционировать и в документации не оговорено иное. Решение — за тем, кто отвечает за функцию детали.
Ограничивают ли общие допуски ГОСТ 30893.1 плоскостность и прямолинейность?
Нет. Общие допуски линейных размеров ограничивают только местные размеры, измеренные по двум точкам, а не форму (п. 4.5). Общие допуски формы и расположения задаёт ГОСТ 30893.2-2002 — его класс указывают отдельно.
Что означает запись «H14, h14, ±IT14/2» в технических требованиях?
Это вариант из обязательного приложения А ГОСТ 30893.1-2002 для класса «средний»: отверстия — по H14, валы — по h14, прочие размеры — ±IT14/2. Стандарт рекомендует ограничивать такие варианты при новом проектировании.
Какой класс общих допусков ставить, если исполнитель ещё не выбран?
Стандарт привязывает класс к обычной точности производства, поэтому лучше уточнить её у цеха до выпуска чертежа. Если цех неизвестен, ориентируйтесь на функцию: где общий допуск класса слишком широк, ставьте отклонение у размера, а не ужесточайте класс для всей детали.
Источники
- ГОСТ 30893.1-2002 (ИСО 2768-1-89) Основные нормы взаимозаменяемости. Общие допуски. Предельные отклонения линейных и угловых размеров с неуказанными допусками — разделы 1, 4–6, приложения А и Б · в реестре гида
- Карточка ГОСТ 30893.1-2002 в каталоге ФГБУ «Институт стандартизации» — действует с 01.01.2004 взамен ГОСТ 25670-83
- Карточка ГОСТ 25670-83 в каталоге ФГБУ «Институт стандартизации» — заменён ГОСТ 30893.1-2002
- ГОСТ 30893.2-2002 (ИСО 2768-2-89) Основные нормы взаимозаменяемости. Общие допуски. Допуски формы и расположения поверхностей, не указанные индивидуально — область применения, классы, обозначение · в реестре гида
- Карточка ГОСТ 30893.2-2002 на files.stroyinf.ru — статус «действует»
Посчитать
Читать также
Чертежи и допуски9 мин
Квалитеты и посадки: как выбрать H7/g6, H7/k6, H7/p6 и не завысить точность
Как выбрать посадку по работе узла — с зазором, переходную или с натягом — и подобрать квалитеты по допустимому зазору, с примером Ø25 H7/g6. Квалитет, основное отклонение и система отверстия по ГОСТ 25346-2013.
Чертежи и допуски7 мин
Допуски формы и расположения на чертеже: знаки, рамка допуска, базы и требование максимума материала
Четырнадцать видов геометрических допусков по ГОСТ Р 2.308-2023 и ГОСТ Р 53442-2015, как читать рамку допуска и обозначение баз, что даёт буква M в кружке, чем геометрический допуск отличается от допуска размера и как его проверяют в цехе.
Чертежи и допуски9 мин
Фаски и притупление кромок на чертеже: обозначение, допуски, заусенцы
Как проставить фаску по ГОСТ 2.307, какие размеры брать по ГОСТ 10948, какие допуски у фасок без отклонений по ГОСТ 30893.1, как правильно написать «острые кромки притупить» и задать заусенцы по ISO 13715.
Листовой металл9 мин
Допуски на листовые детали после резки и гибки: что реально держит цех
Где брать допуски для листовой детали: толщина листа по ГОСТ 19903, классы резки по ГОСТ Р ИСО 9013, общие допуски ГОСТ 30893.1 для гибки. Как складываются погрешности развёртки, K-фактора и угла, от чего брать базы и как проверять.